Präzisionsplattform zum Direktschreiben von Mikro- und Nanofasern
Schmelzelektroschreiben, Nahfeld-Direktschreiben aus Lösung und Hochspannungs-Elektrospinnen auf einer konfigurierbaren Plattform. Untersuchen Sie geordnete Fasergerüste und Nanofasermembranen mit abgestimmter Bewegung, Materialzufuhr und Prozesssteuerung.
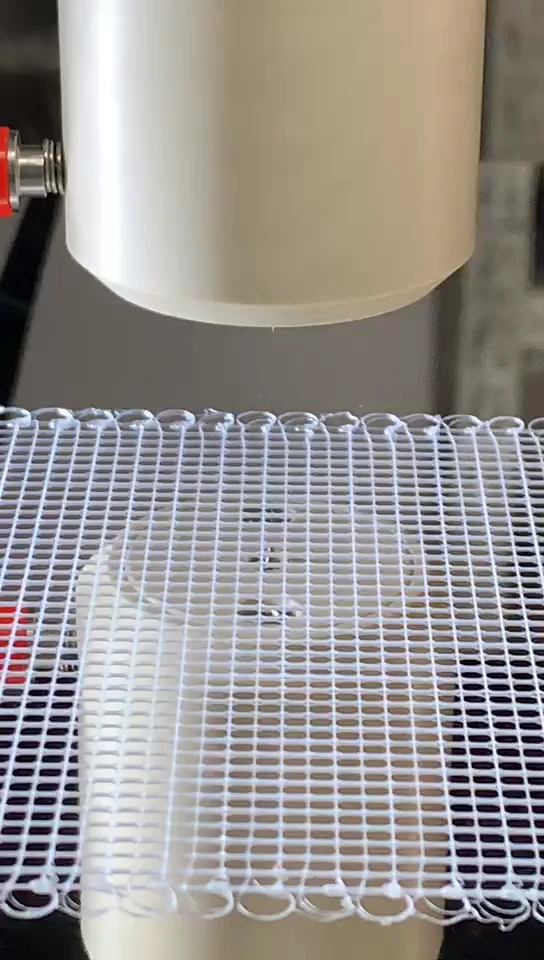
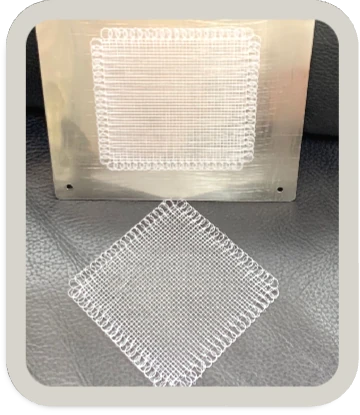
Beim Direktschreiben wird eine kontinuierliche Mikro- oder Nanofaser entlang einer gesteuerten Bahn zu geordneten zwei- oder dreidimensionalen Strukturen abgelegt. Ein gemeinsames Koordinatensystem erleichtert den Wechsel zwischen Materialien, Ablagegeometrien und Verfahren.
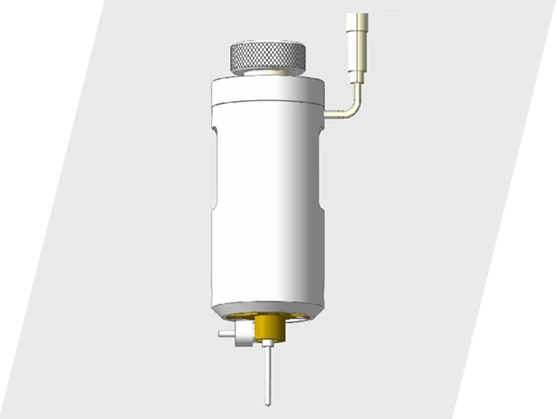
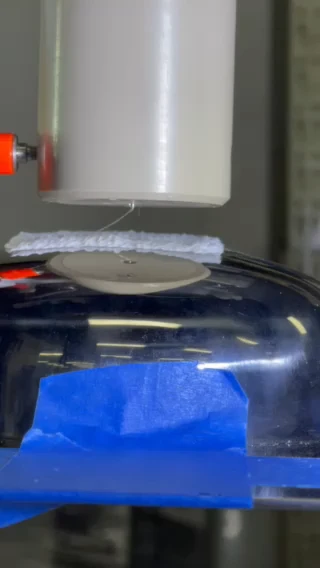
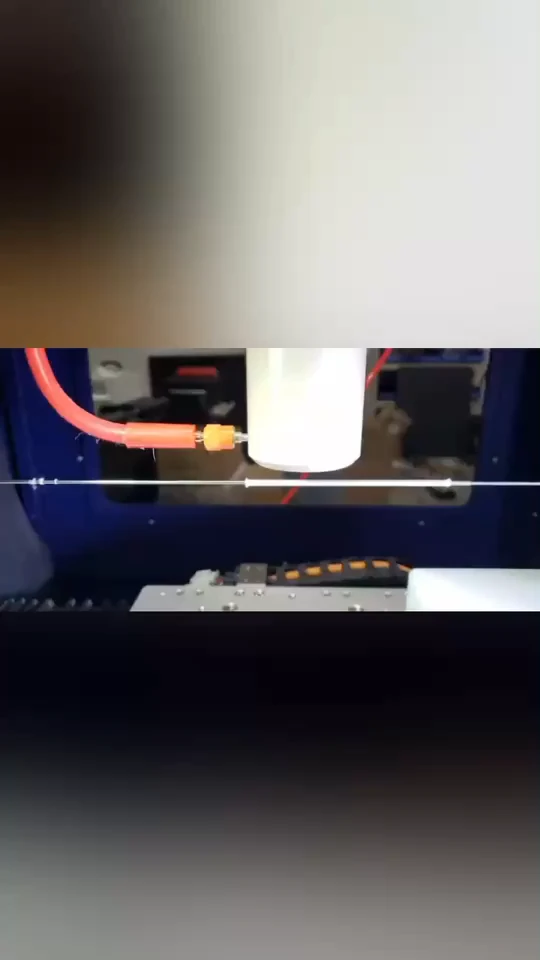
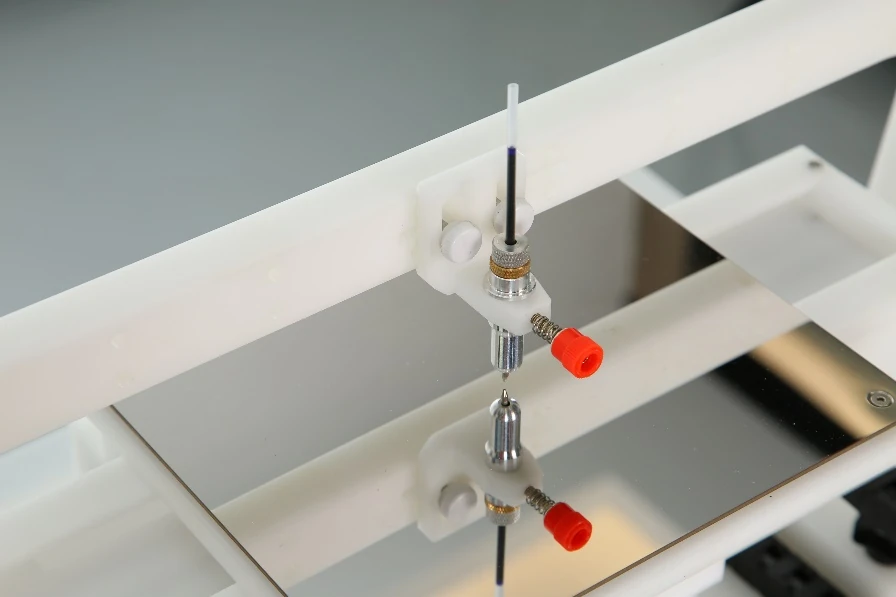
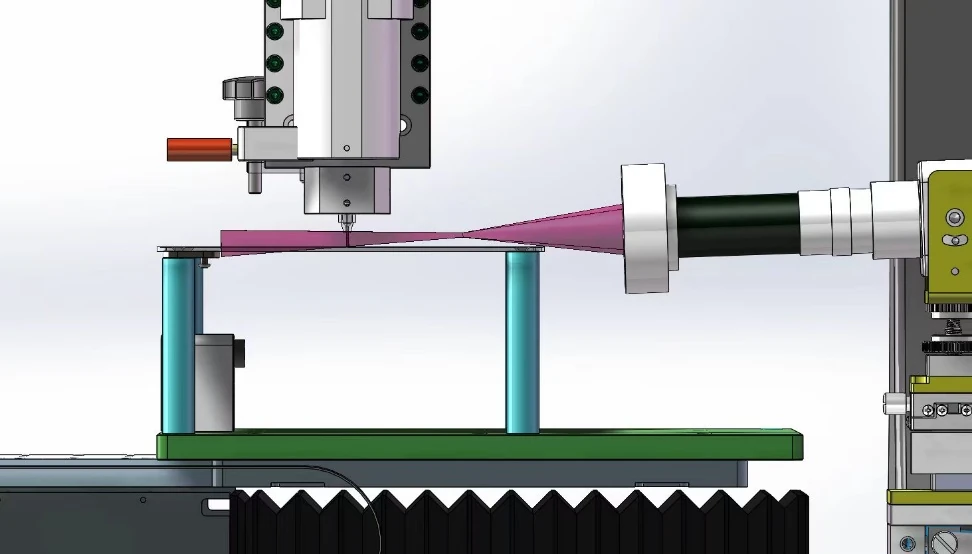
Ein Hochspannungsfeld zieht die Polymerschmelze, während die Bühne Fasern entlang programmierter Bahnen ablegt. Die lösungsmittelfreie Verarbeitung ermöglicht geordnete 2D/3D-Gerüste bei einem angegebenen Faserdurchmesser von 1–100 μm.
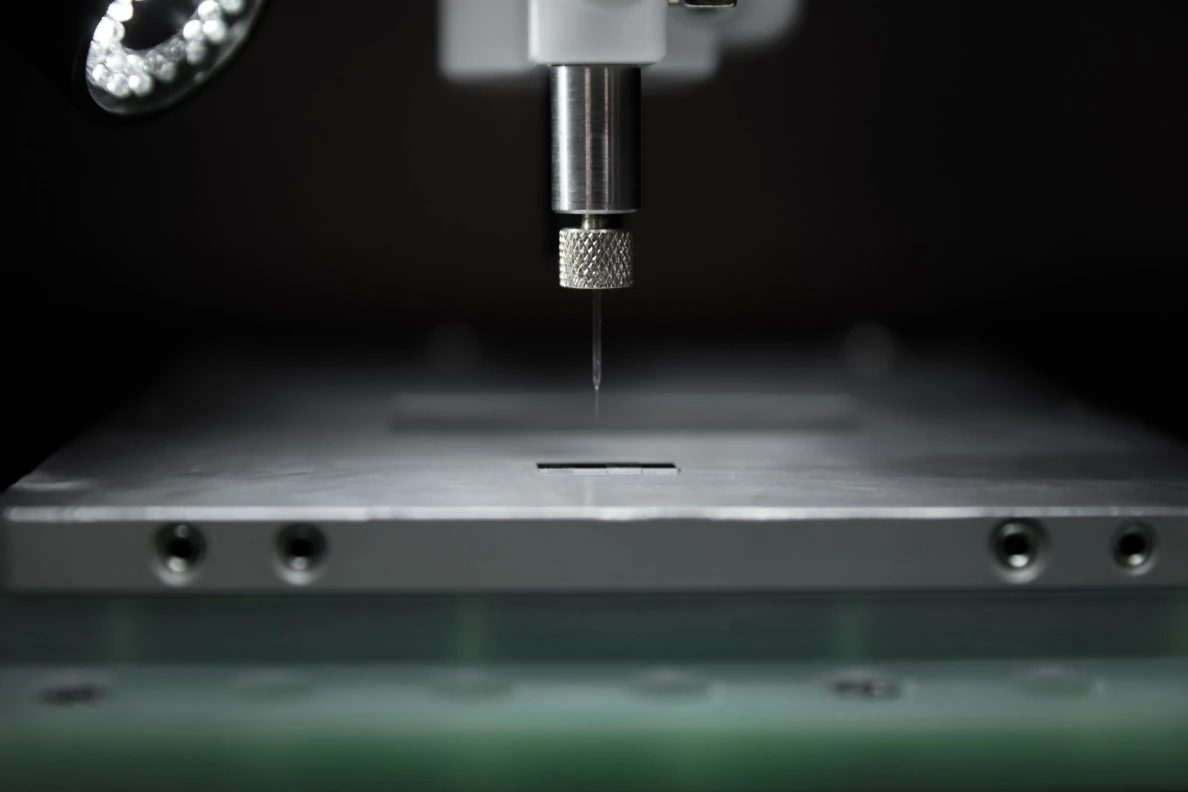
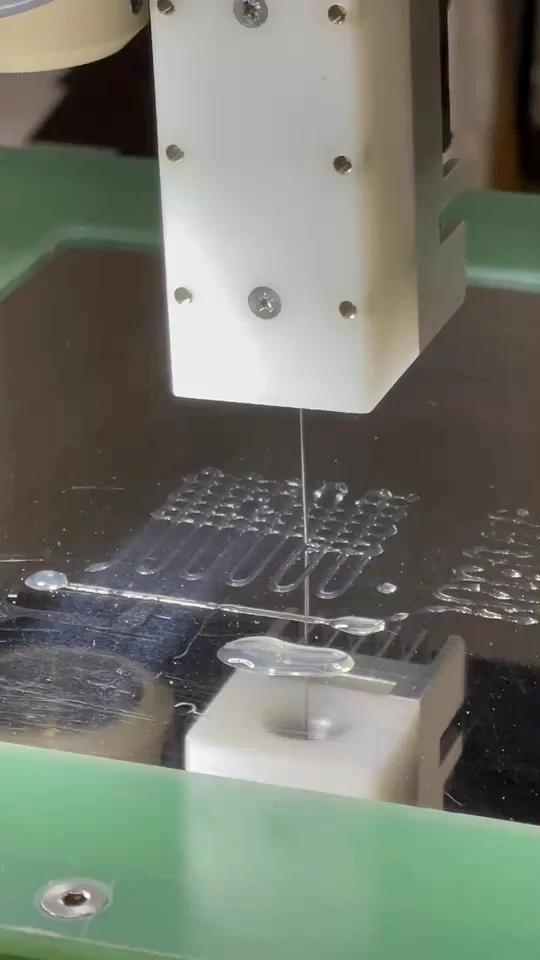
Kontinuierliche Linien und Kurven aus Lösungen oder Verbundmaterialien. Glasnadeln mit 1–45 μm Durchmesser und Flüssigkeitsförderung von 0,01 bis 99,9 mL/h.
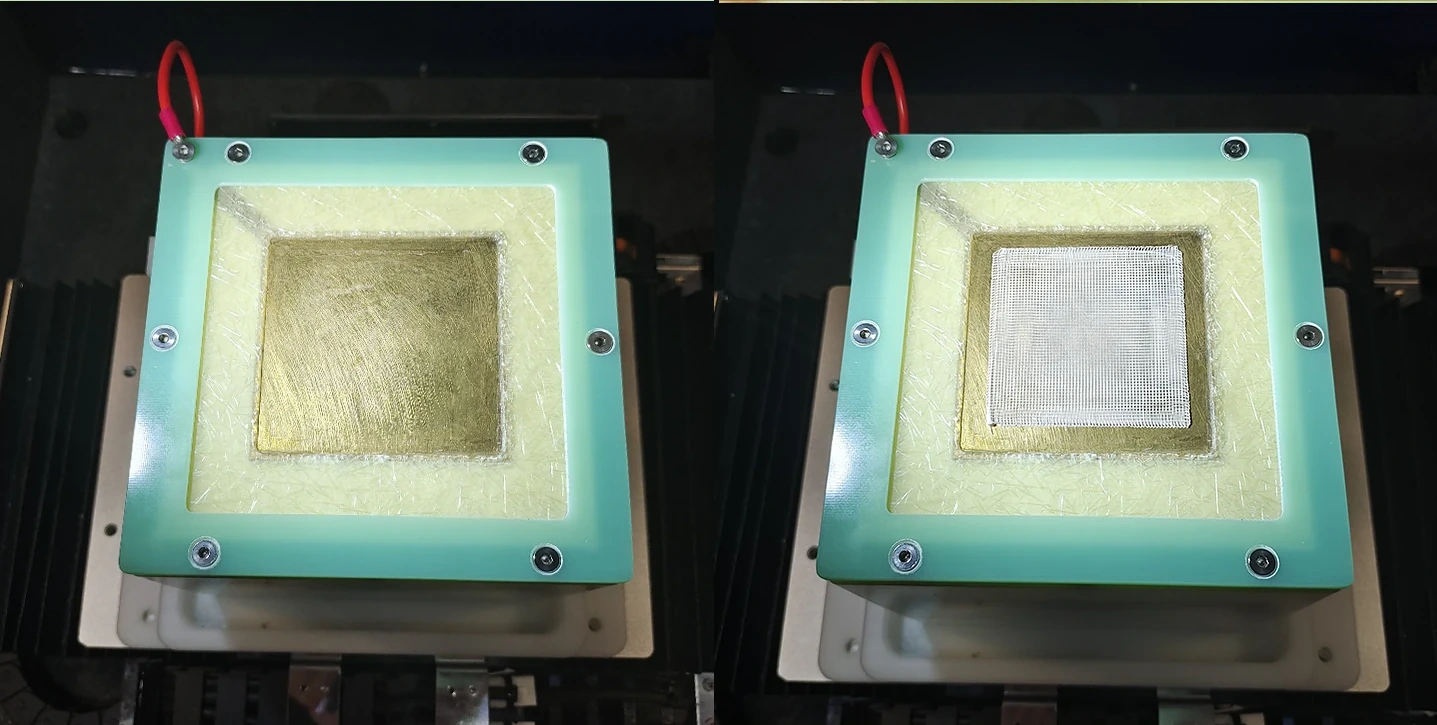
Dichte Nano- und Mikrofasermembranen mit Einzel-, Side-by-Side-, koaxialen oder triaxialen Düsen. Kollektor und Kanalanordnung werden auf die gewünschte Faserarchitektur abgestimmt.
Materialien, Strukturen und Forschungsanwendungen
Module decken Biomaterialien bei niedrigen Temperaturen bis zu technischen Hochtemperaturpolymeren ab. Untersuchen Sie geordnete Mikrofasergerüste oder ungeordnete Nanofasermembranen auf ebenen, röhrenförmigen und gekrümmten Oberflächen, auch mehrlagig. Für explorative Forschung, Prozessfensteruntersuchungen und gemeinsam genutzte Forschungseinrichtungen.
Tissue Engineering: Gerüste für Sehnen, Knorpel, Knochen, Nerven und Muskeln.
Röhrenstrukturen: Gefäß-, Trachea- und Leitungsforschung.
Funktionelle Verbunde: piezoelektrische, leitfähige, magnetische und partikelverstärkte Systeme.
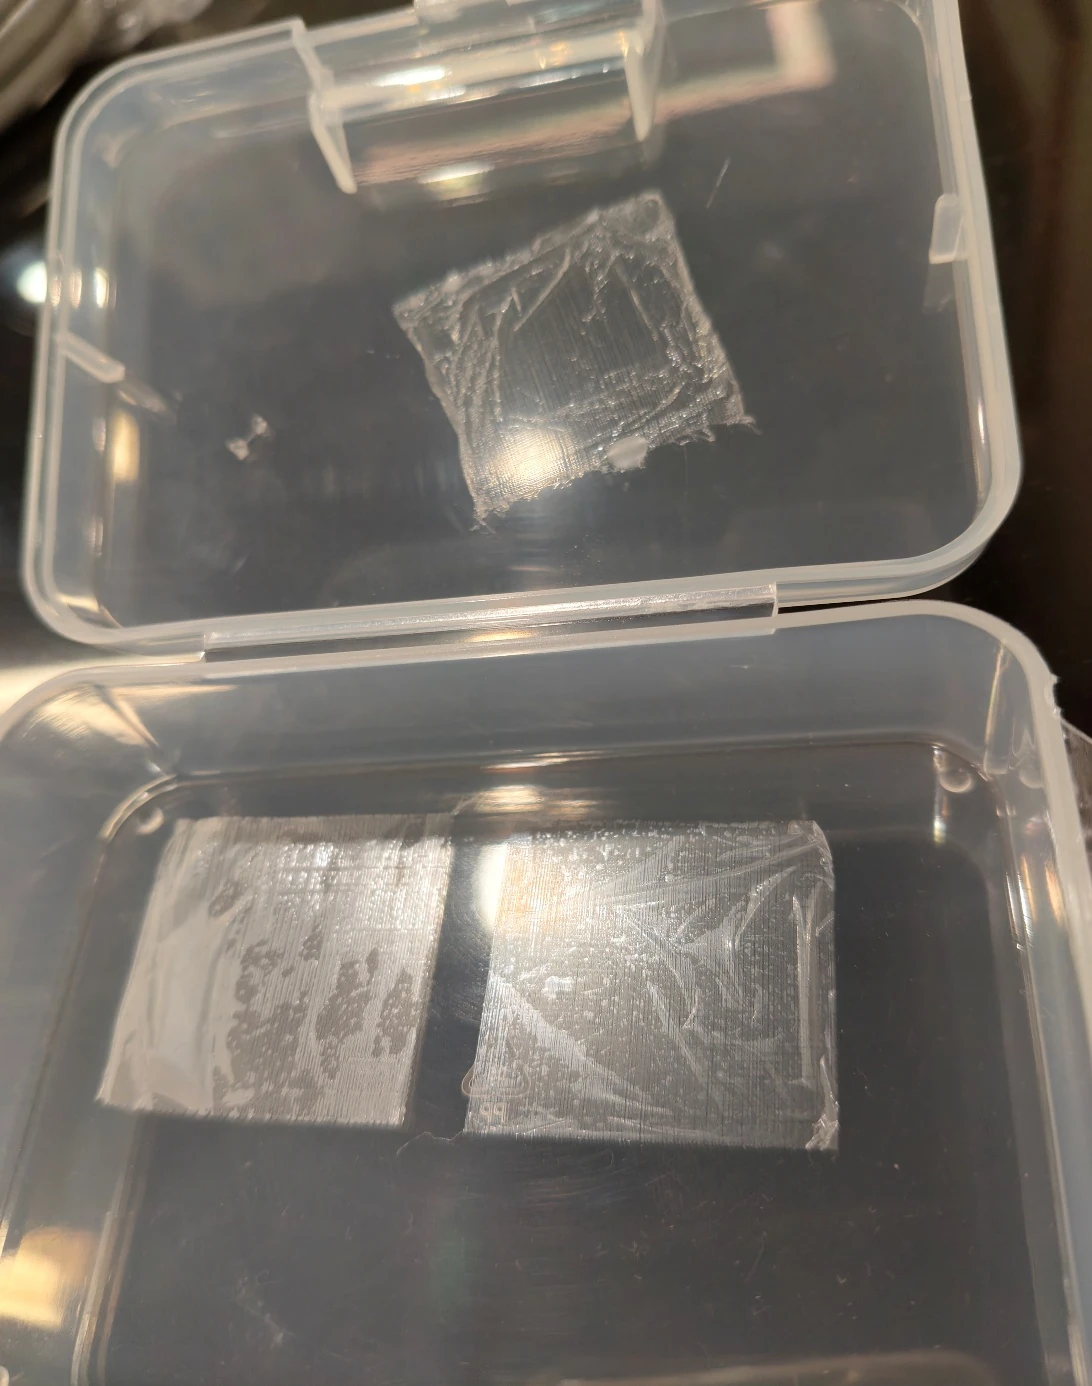
Wundversorgung und Wirkstofffreisetzung: poröse Pflaster und beladene Strukturen.
Weiche Aktoren: Flüssigkristallelastomere und programmierbare Verformung.
Hybride Biofertigung: Hydrogele, Zellen, Elektrospinnen und 3D-Druck.
Anwendungseignung und Probeneigenschaften hängen von Material, Geometrie, Prozessumgebung, Nachbehandlung und Validierung ab.
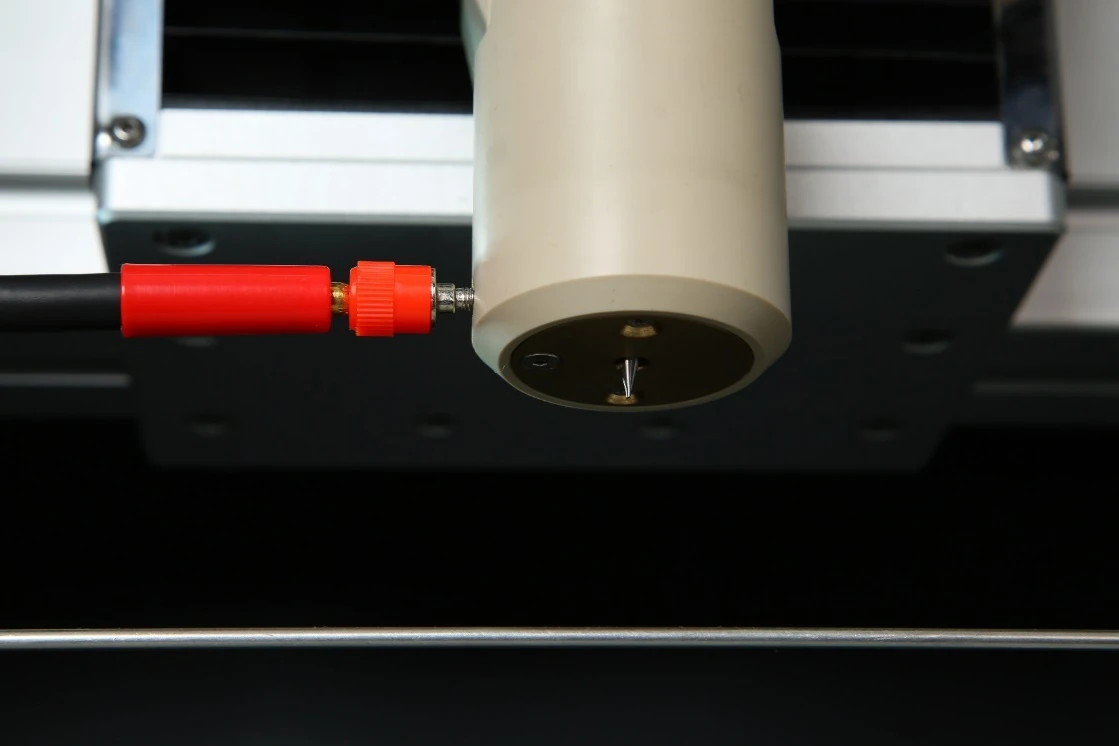
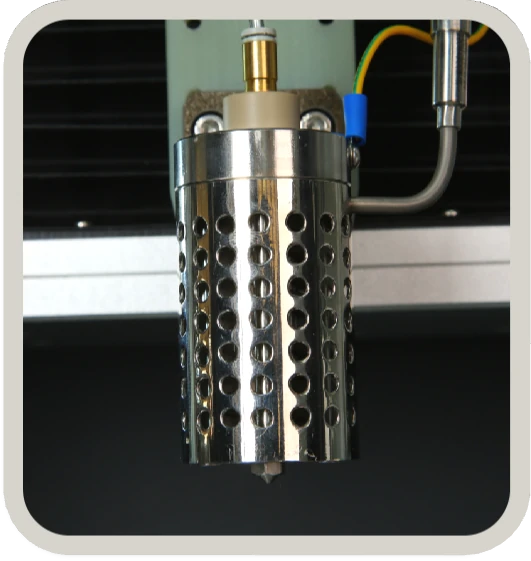
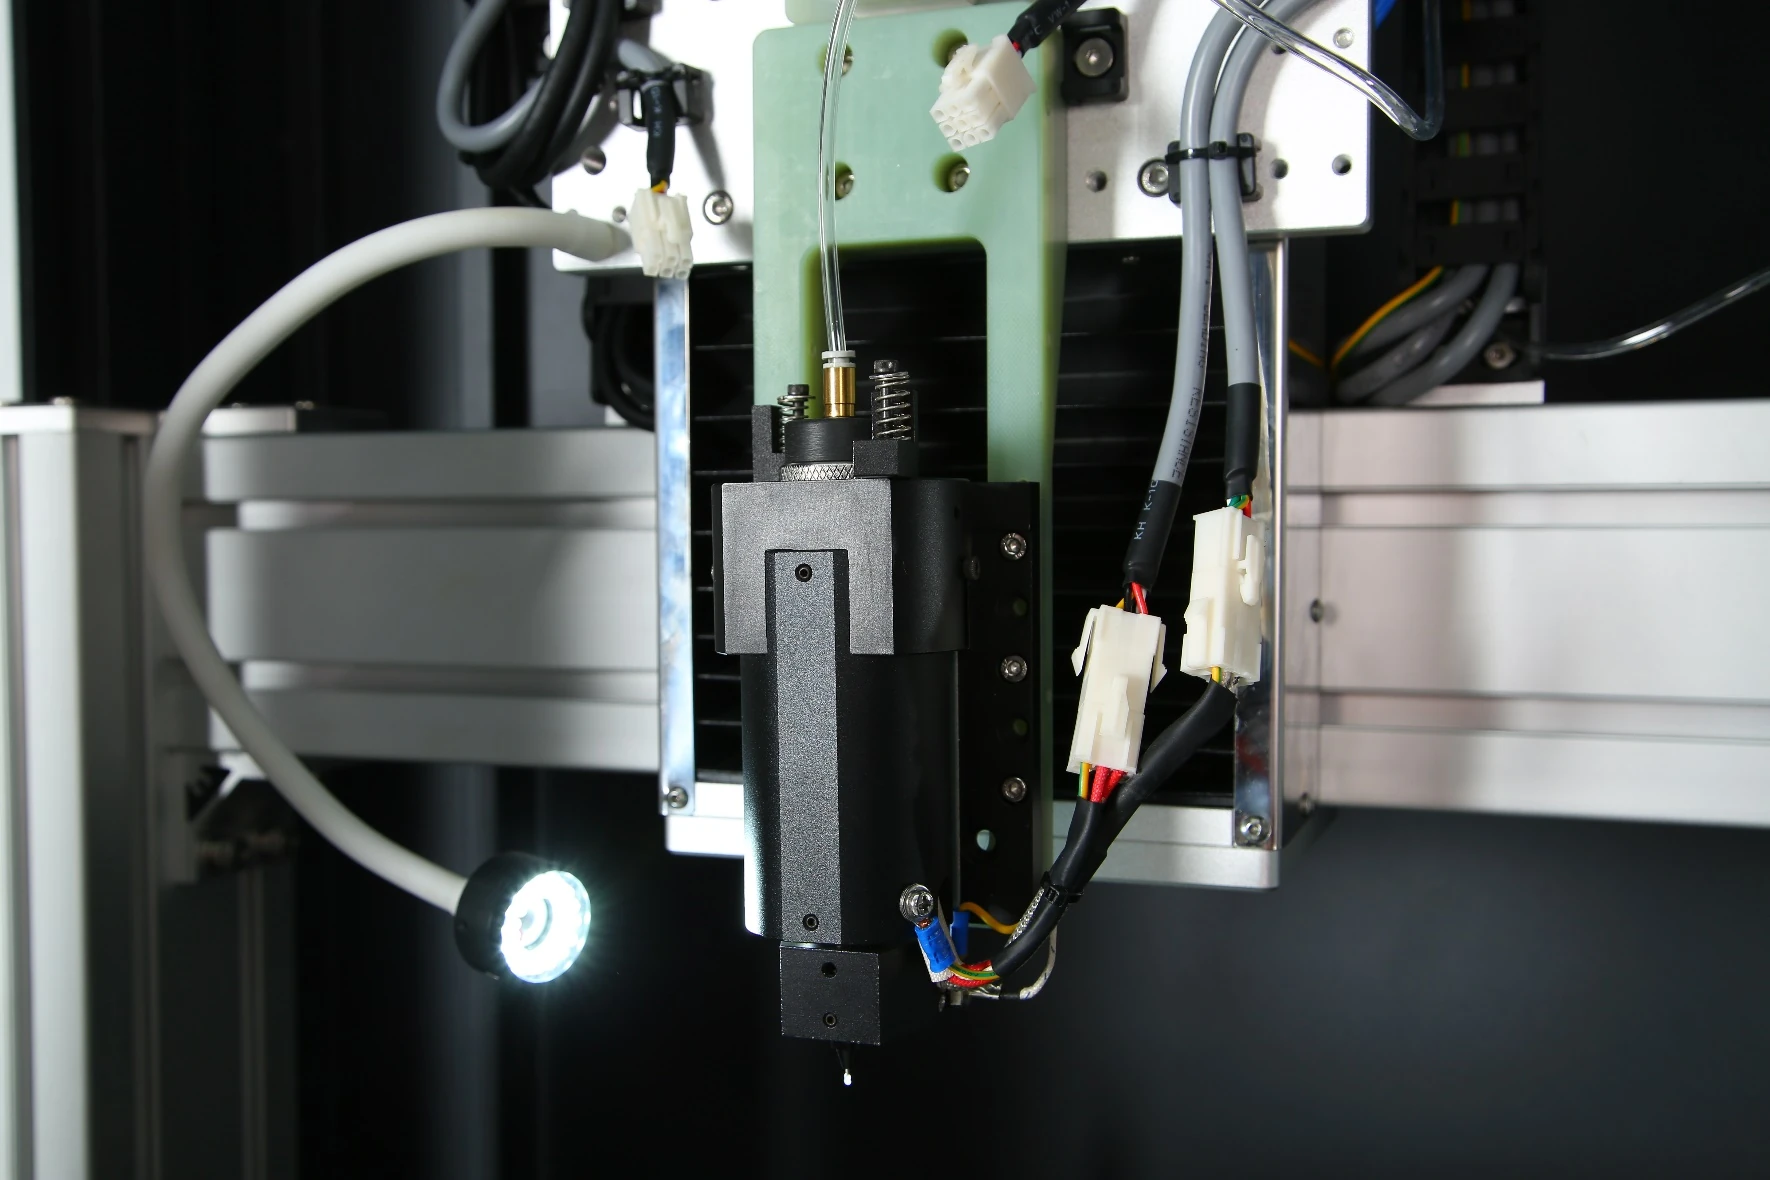
Eine koaxiale Warmluftabschirmung beheizt die Außenzone von Hochtemperaturköpfen auf 25–120 °C und verringert Umgebungseinflüsse sowie vorzeitige Erstarrung. Pneumatische Zufuhr mit drei Druckauflösungen, über Luftpumpe oder Inertgas. Gasversorgung und Flaschenanordnung richten sich nach der Konfiguration.
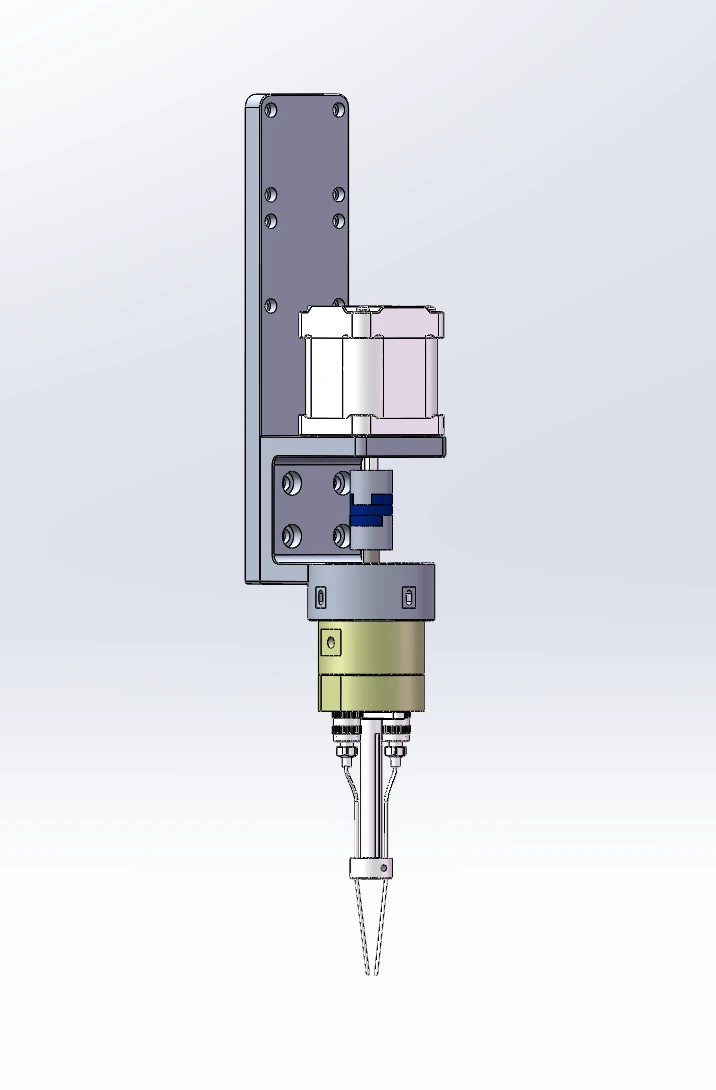
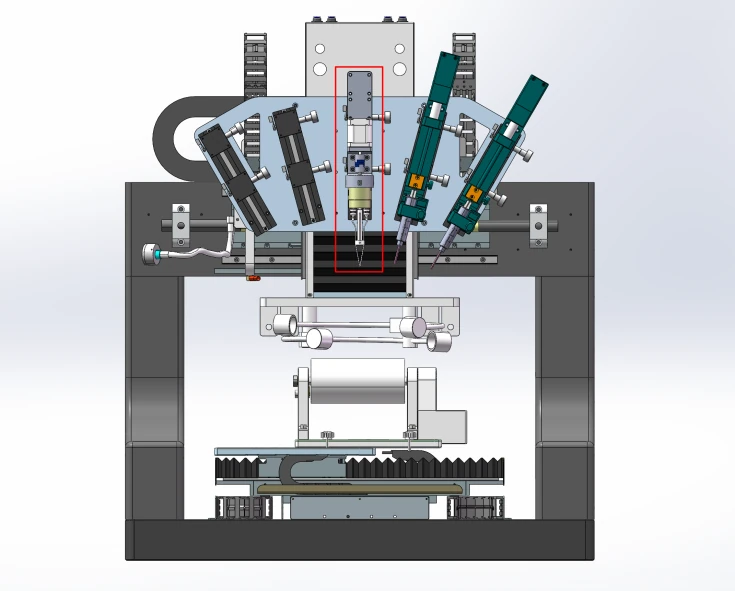
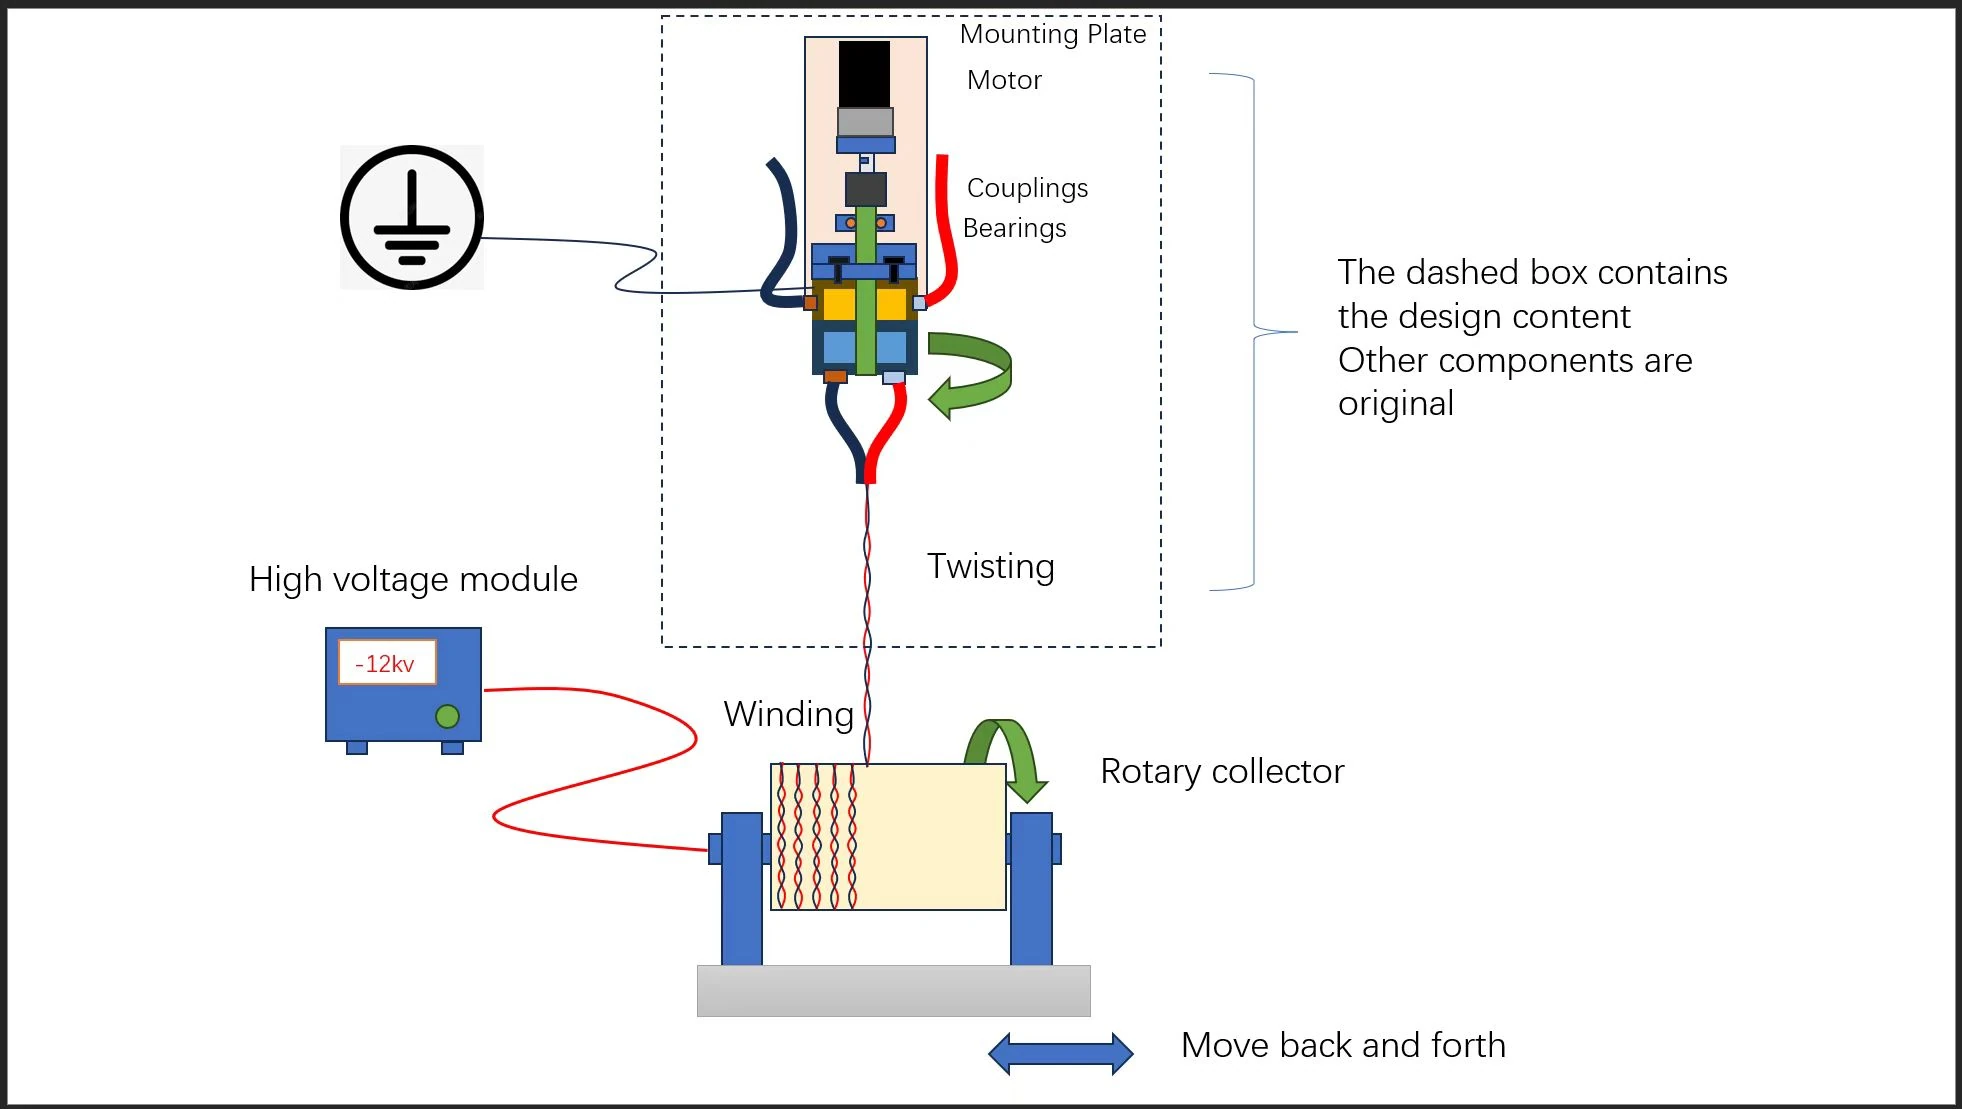
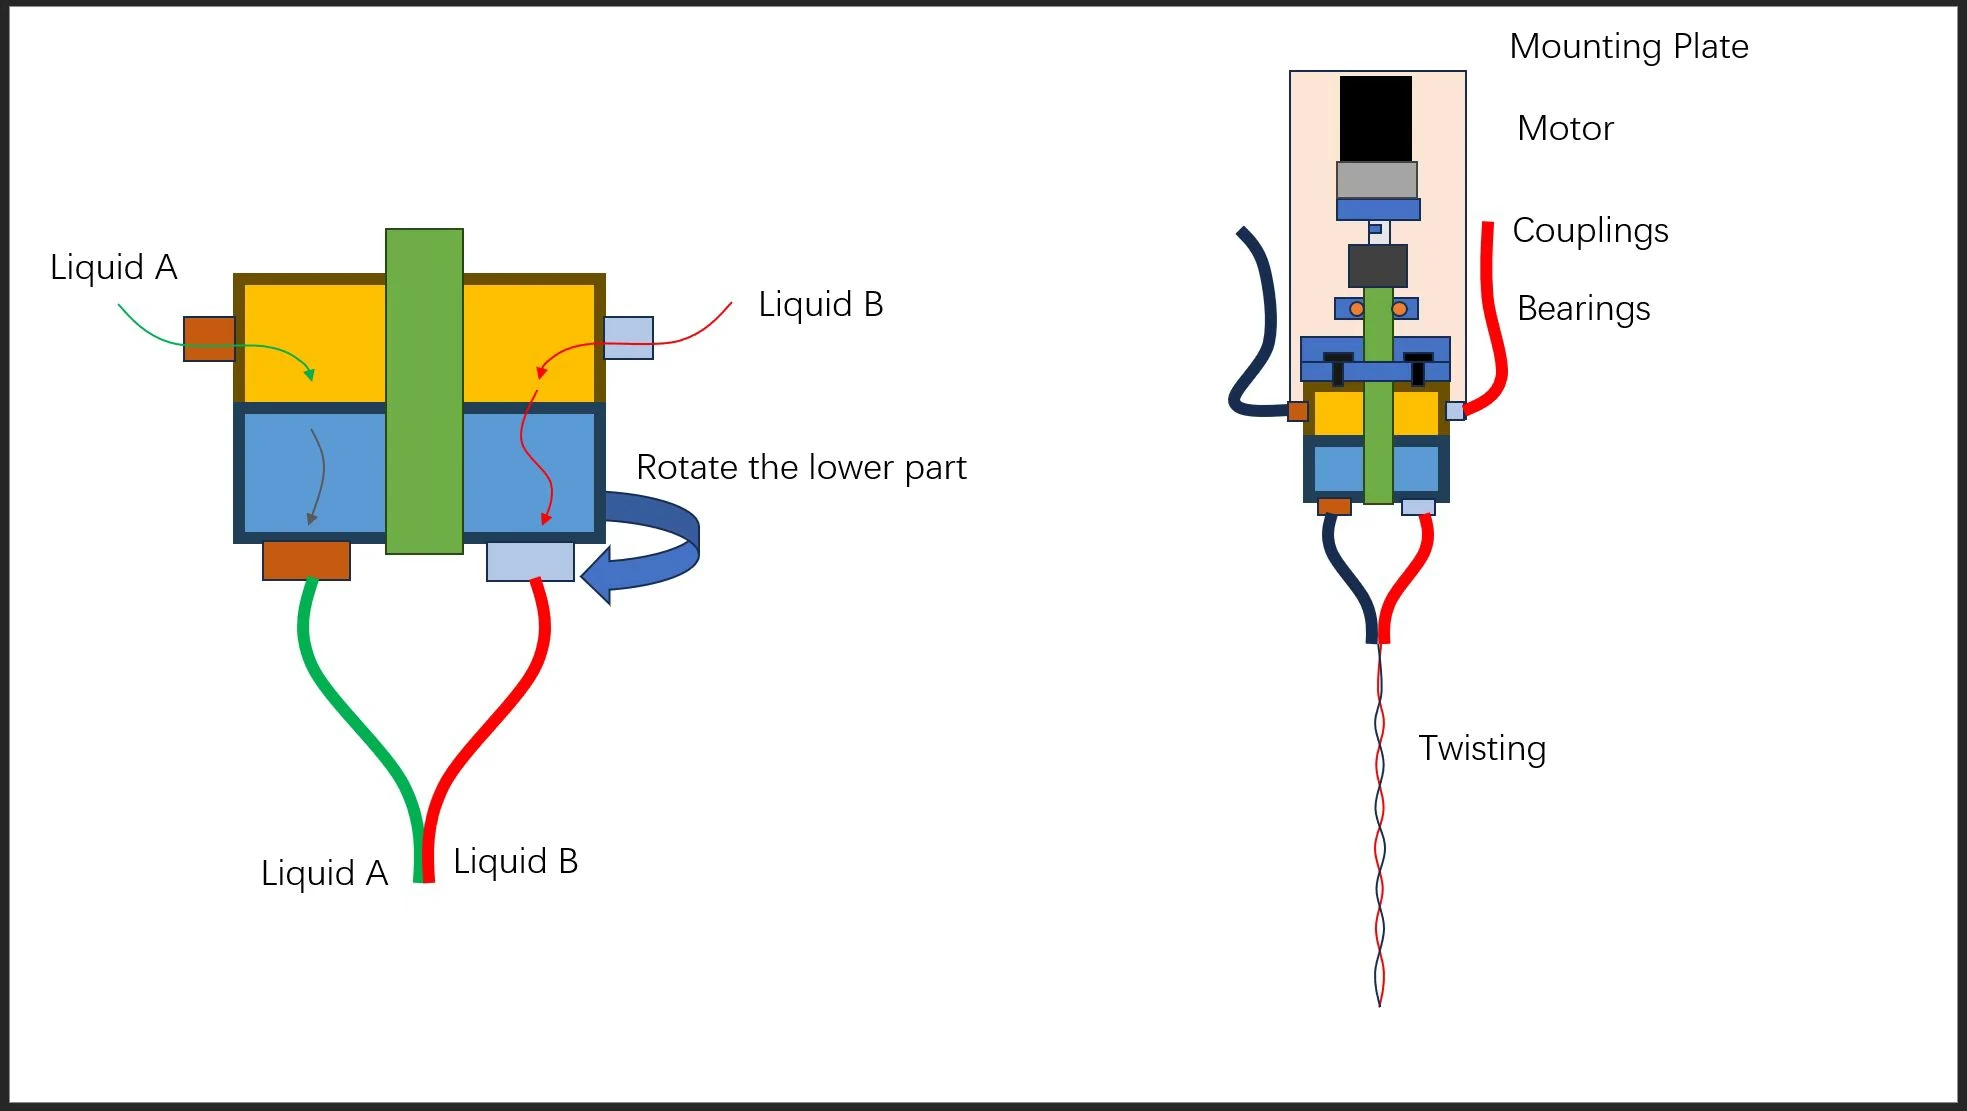
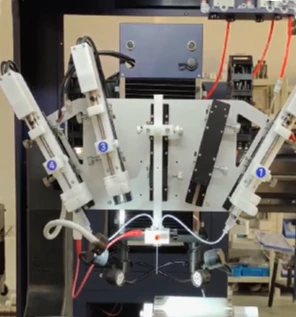
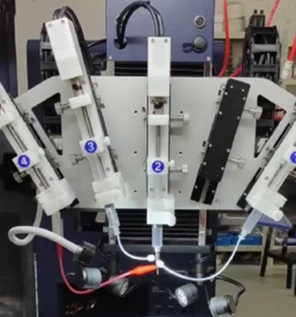
Der optionale Kopf kombiniert zwei Lösungsströme mit gleichzeitiger Verdrillung zur Untersuchung von Verbund- und Mehrkomponentenfasern. Drehzahl digital von 1 bis 100 U/min einstellbar.
Kern-Mantel-, Side-by-Side- und Mehrschichtfasern erfordern unterschiedliche Kanal- und Nadelsätze. Der endgültige Satz wird für das gewählte Verfahren festgelegt.
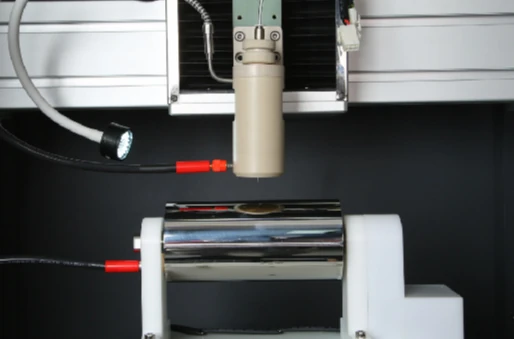
Dieser Modus arbeitet ohne Hochspannung. Regelbare pneumatische Extrusion legt photohärtbares Material entlang der programmierten Bahn ab, während vier UV-Lampen es in situ härten. UV-Wellenlänge, Leistung und Bauform sind konfigurierbar.
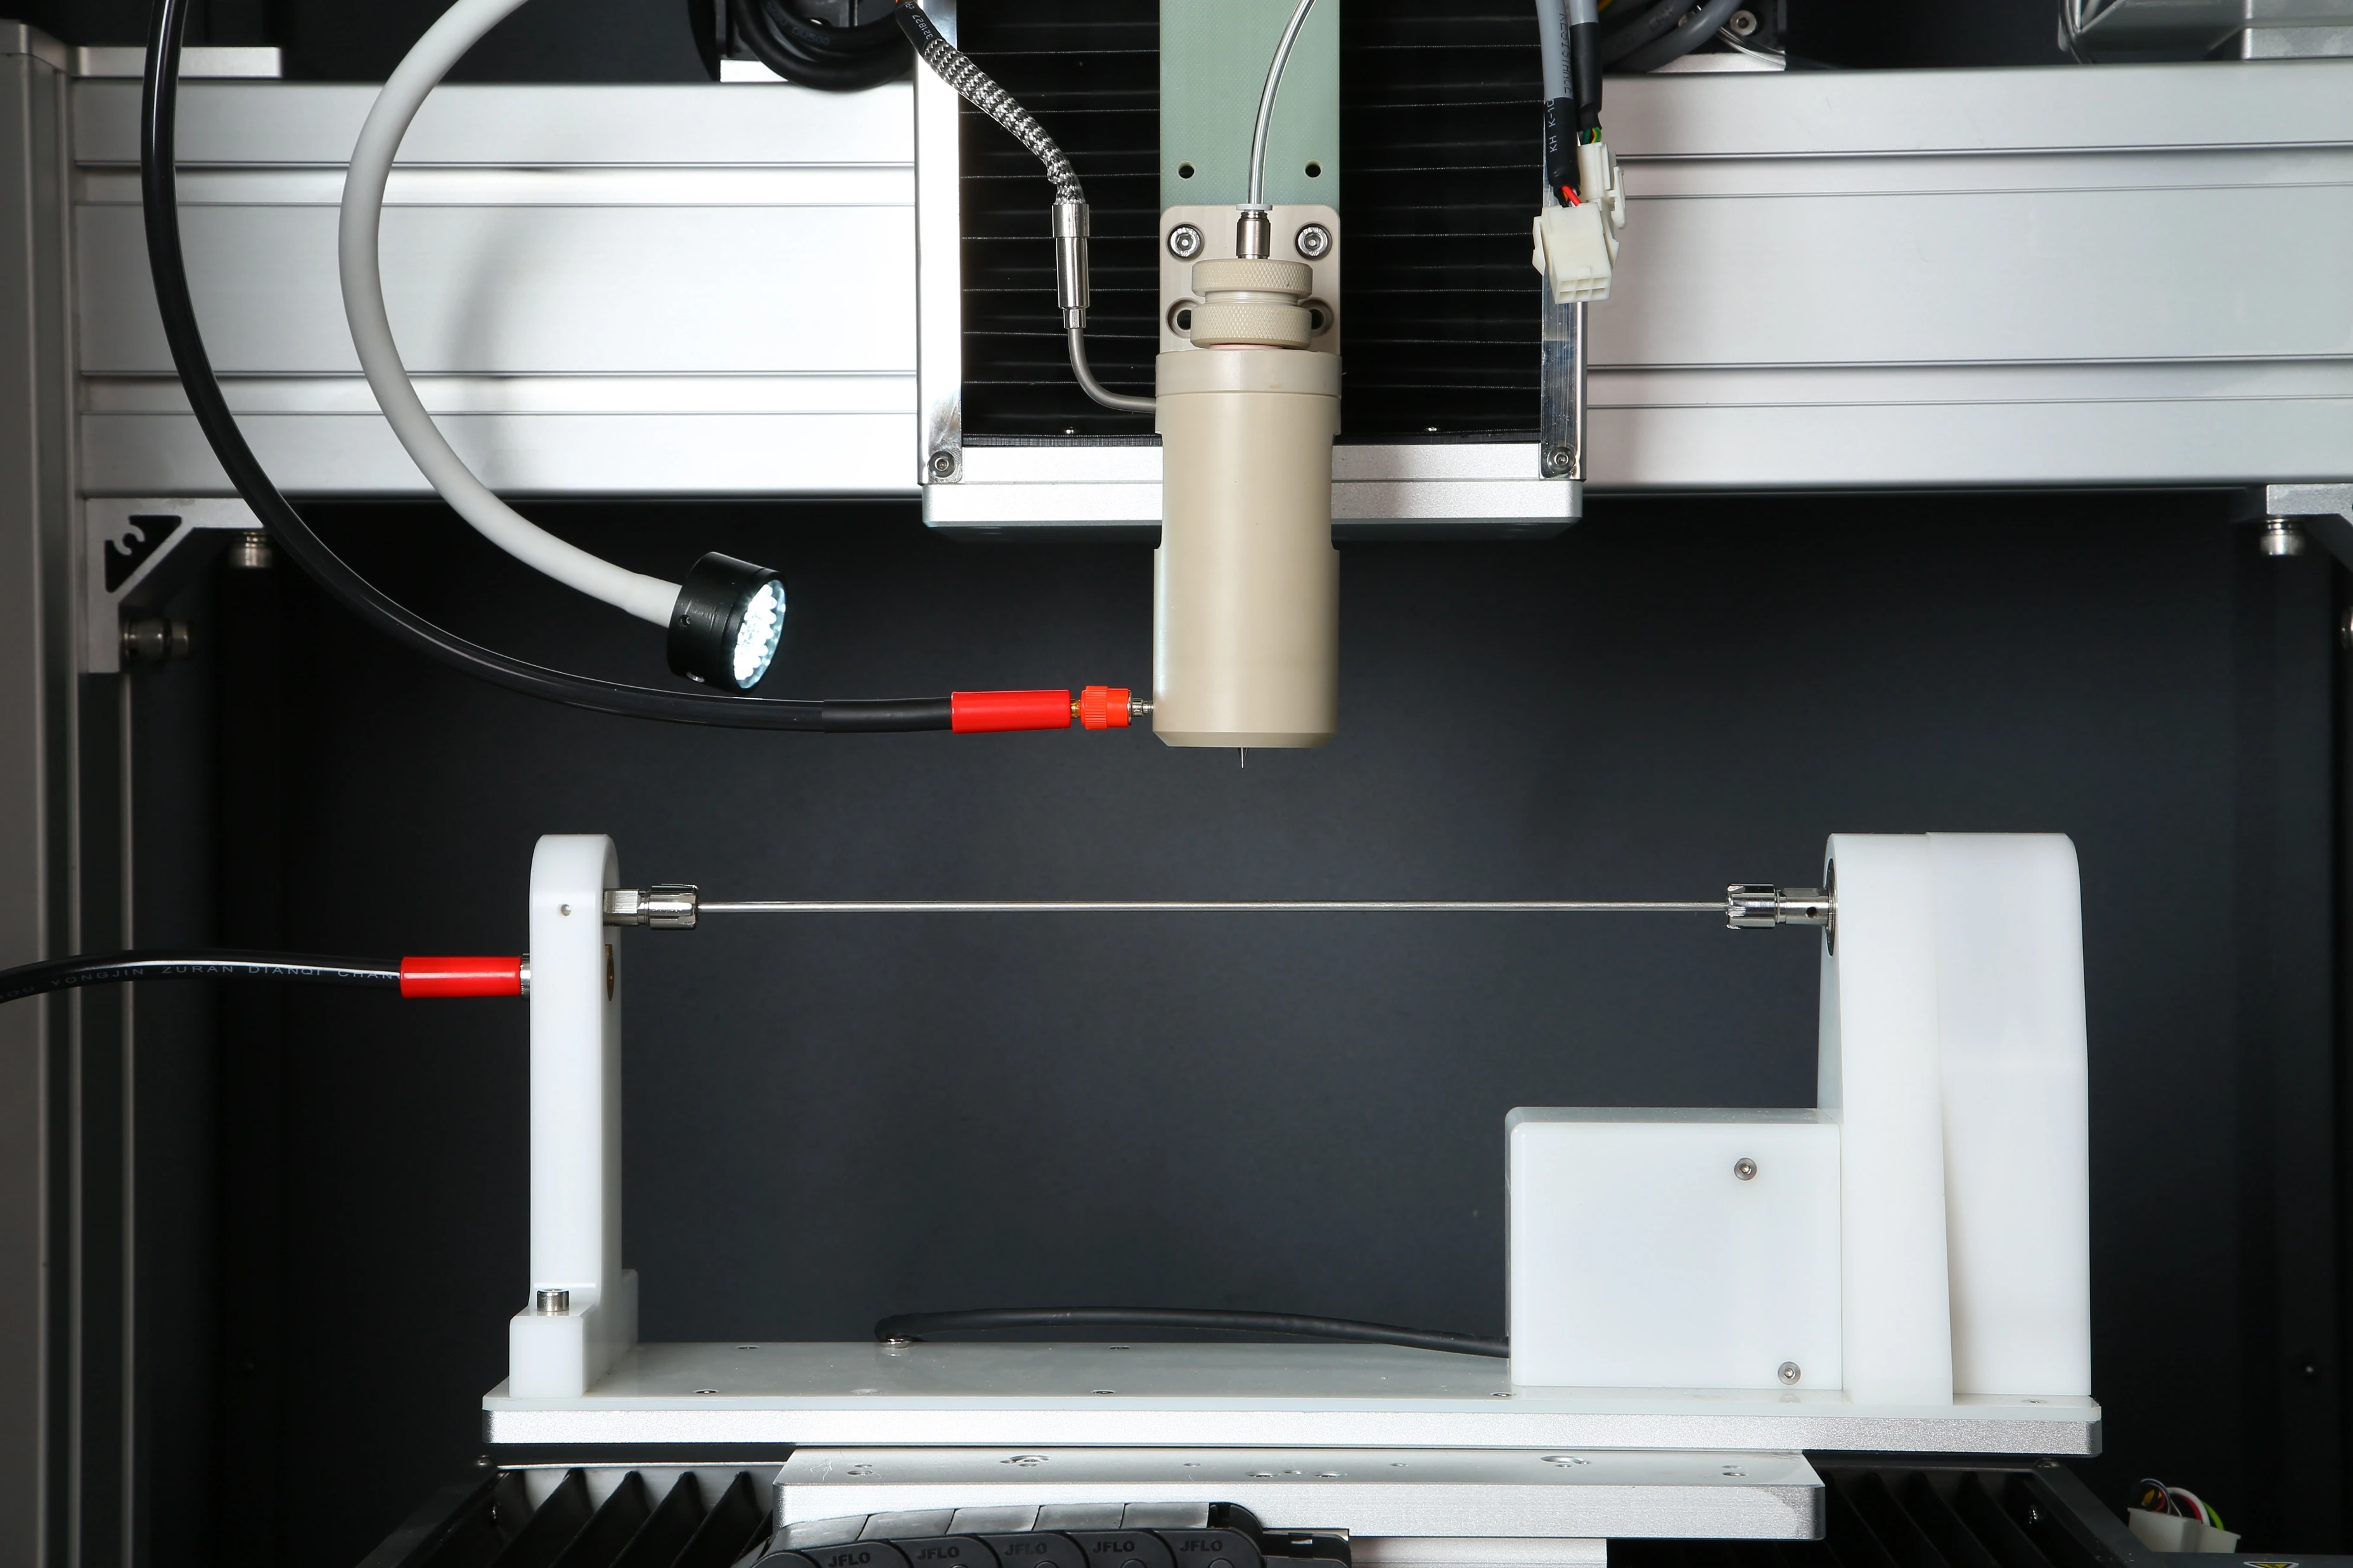
Dorne mit Ø1–6 mm; kundenspezifische Durchmesser verfügbar.
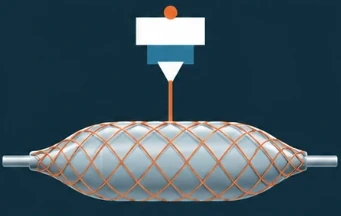
Direktschreiben auf gekrümmten Oberflächen
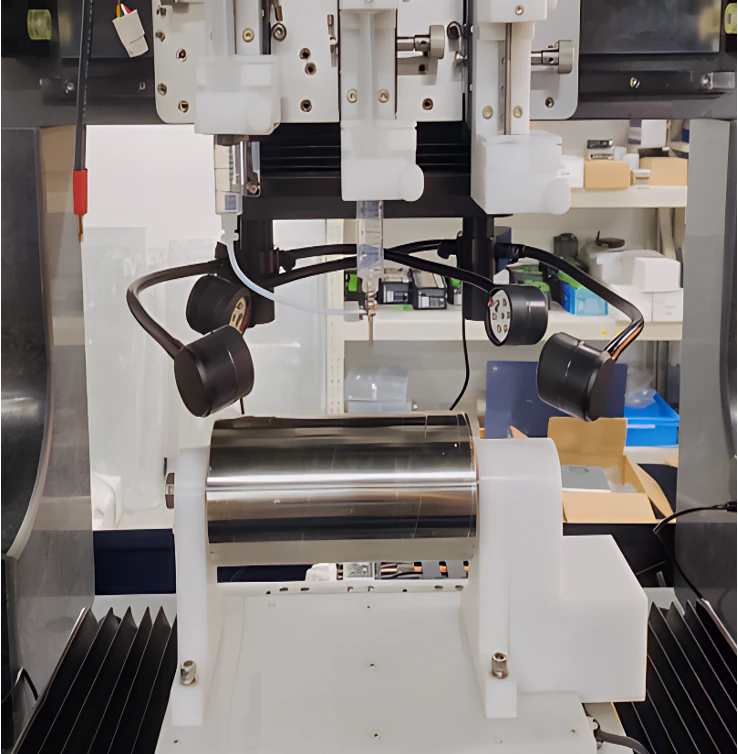
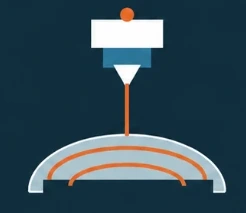
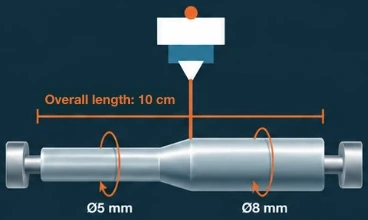
Optionale Oberflächenabtastung und Nachführung halten den Arbeitsabstand konstant und passen die Bahn an Halbkugeln, konische Dorne sowie ballon- oder röhrenförmige Geometrien an. Das gezeigte Dornbeispiel ist 10 cm lang, mit je 5 cm bei Ø5 mm und Ø8 mm.
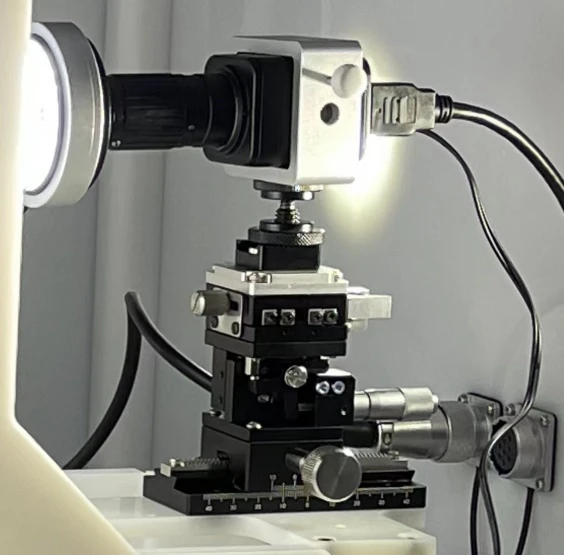
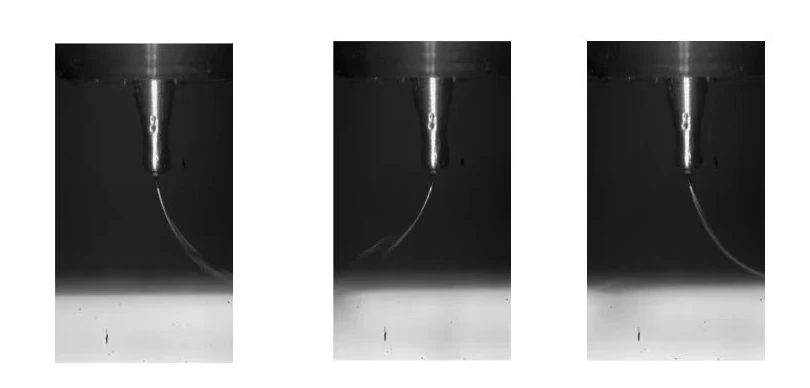
Die einstellbare Fokussierung hilft, Faserzug und Jetverhalten zu dokumentieren. Kamerabilder und Beobachtungsanordnung unterstützen die Prozessprüfung.
04
Bewegung & Software
Präzisionsbewegungssystem
Granitbasis mit X/Y-Linearmotoren und Z-Servoantrieb. Obere X- und untere Y-Achse: jeweils über 180 mm Verfahrweg, bis 200 mm/s und ±2 μm Positioniergenauigkeit. Z-Verfahrweg über 80 mm, Geschwindigkeit bis 50 mm/s.
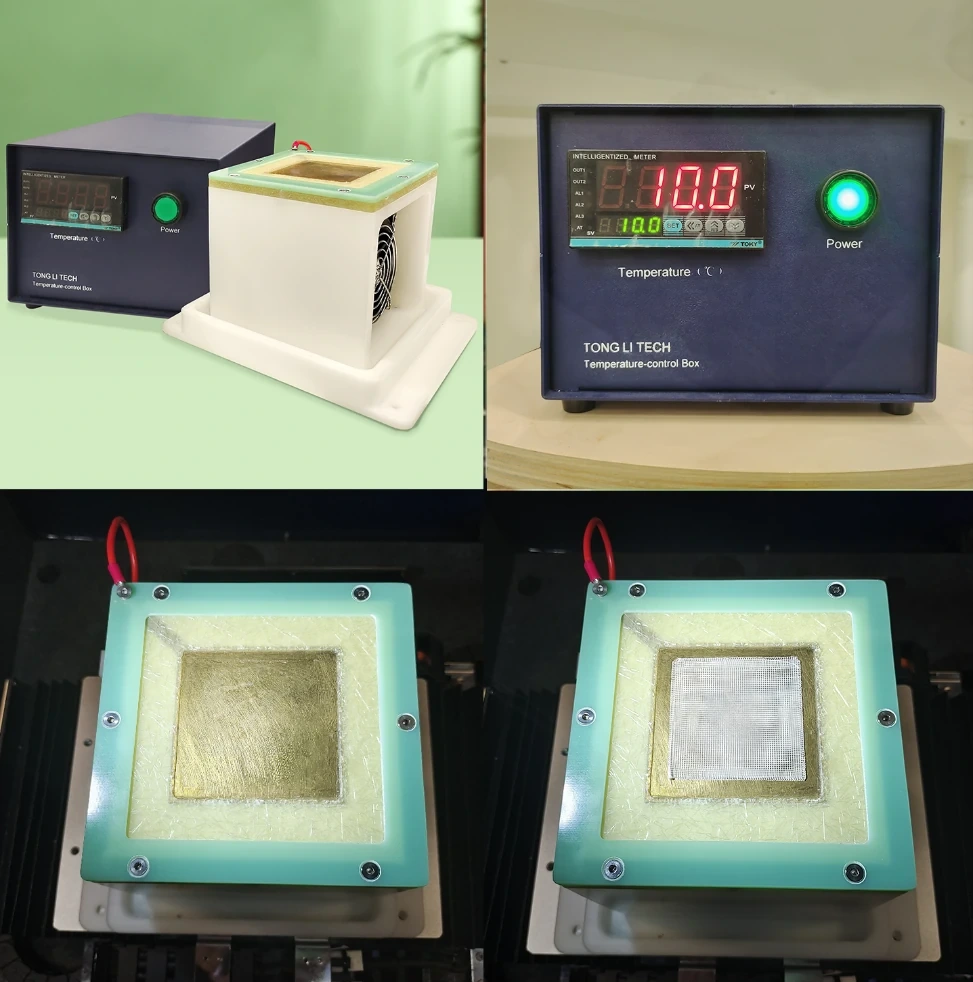
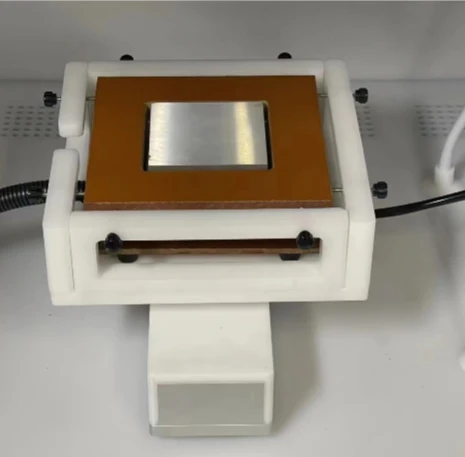
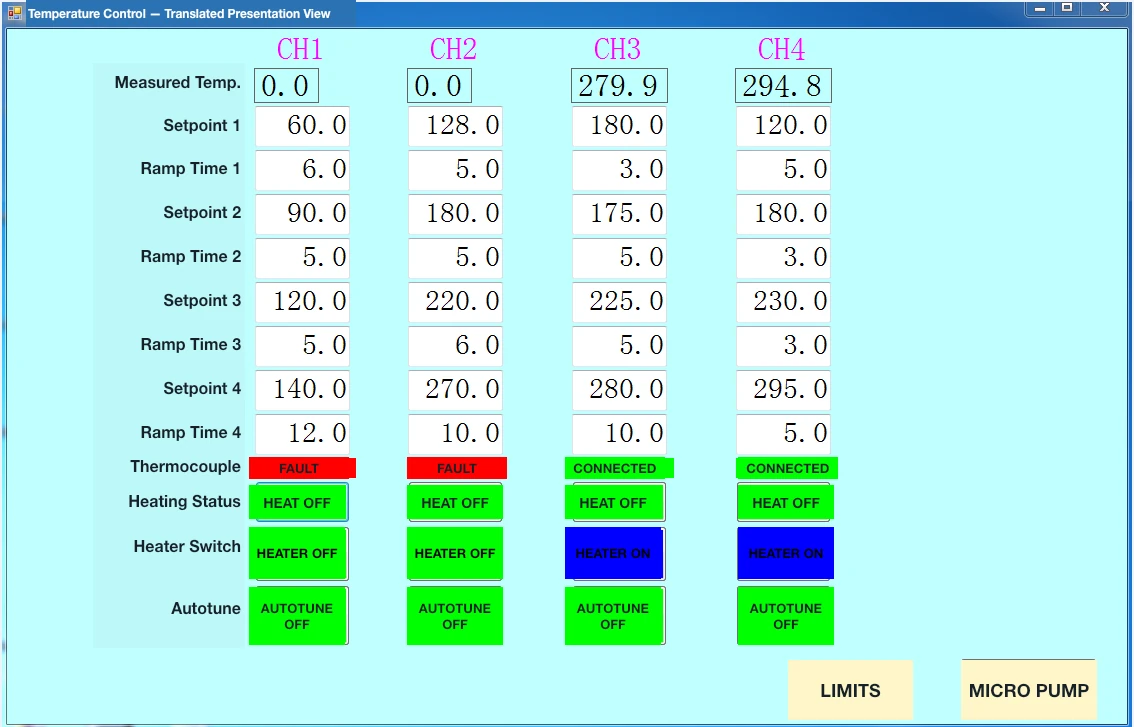
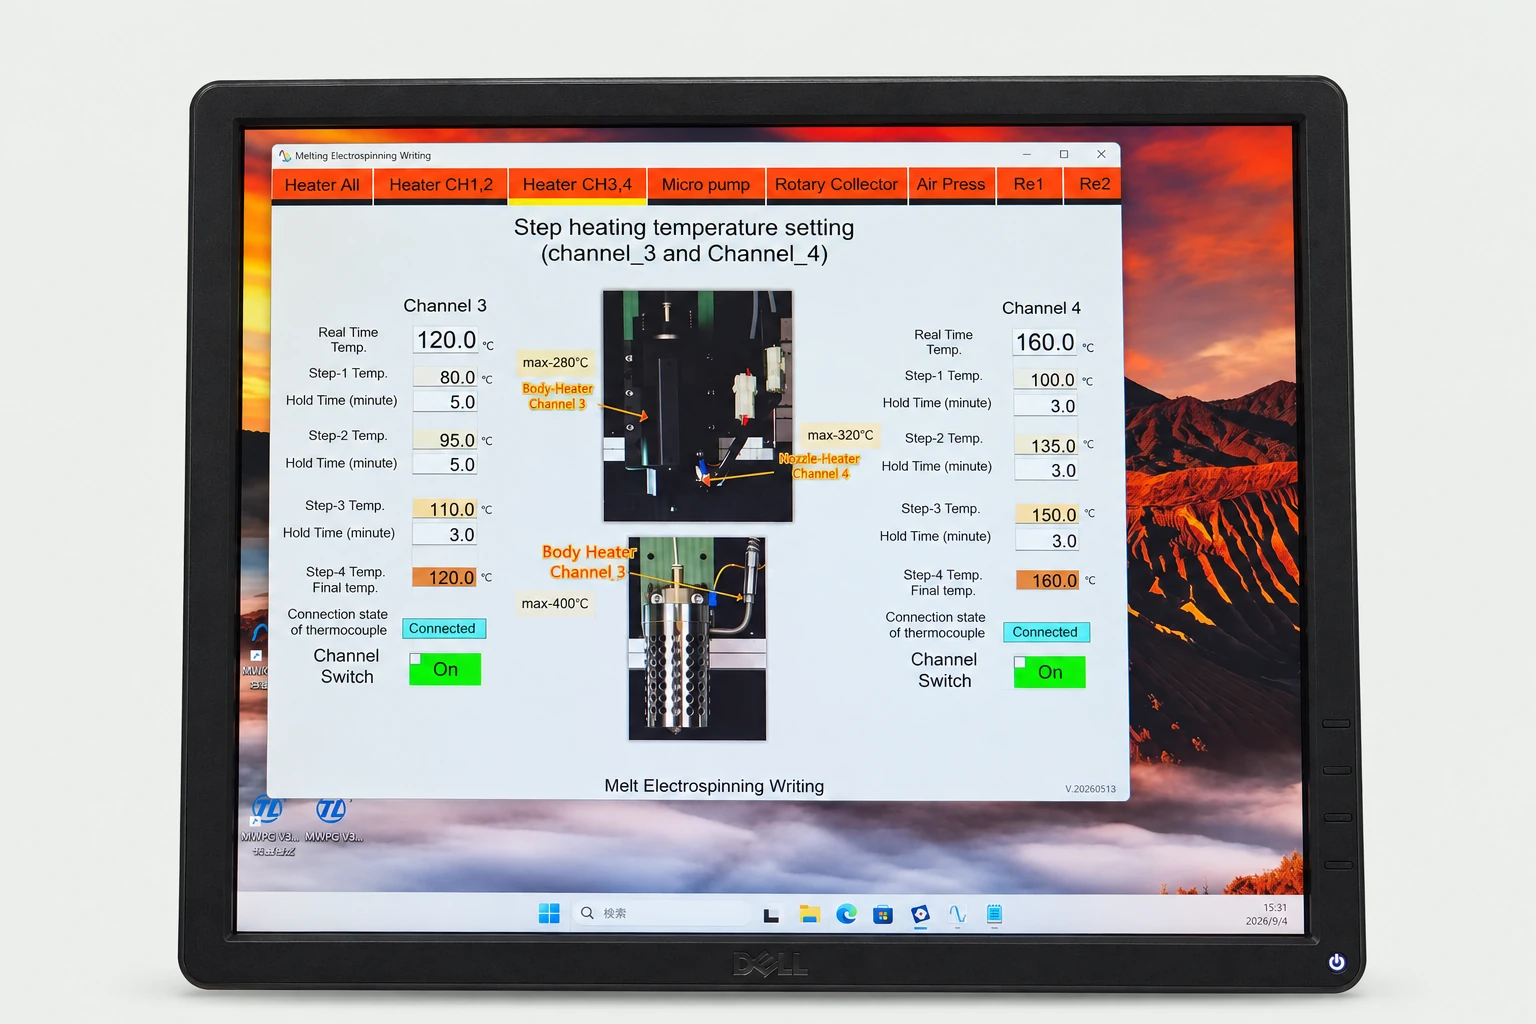
Unabhängige Kanäle koordinieren Heizung und Kollektortemperatur. Vierstufige Temperaturrampen mit eigenen Haltezeiten steuern die thermische Vorgeschichte des Materials. Die Software zeigt den Thermoelementstatus und schaltet Ausgänge einzeln.
Einlassdruck über Touchscreen, mit wählbaren Auflösungen von 0,1, 0,01 oder 0,001 MPa. Zweikanalige Flüssigkeitszufuhr von 0,01–99,9 mL/h für 10- oder 20-mL-Spritzen.
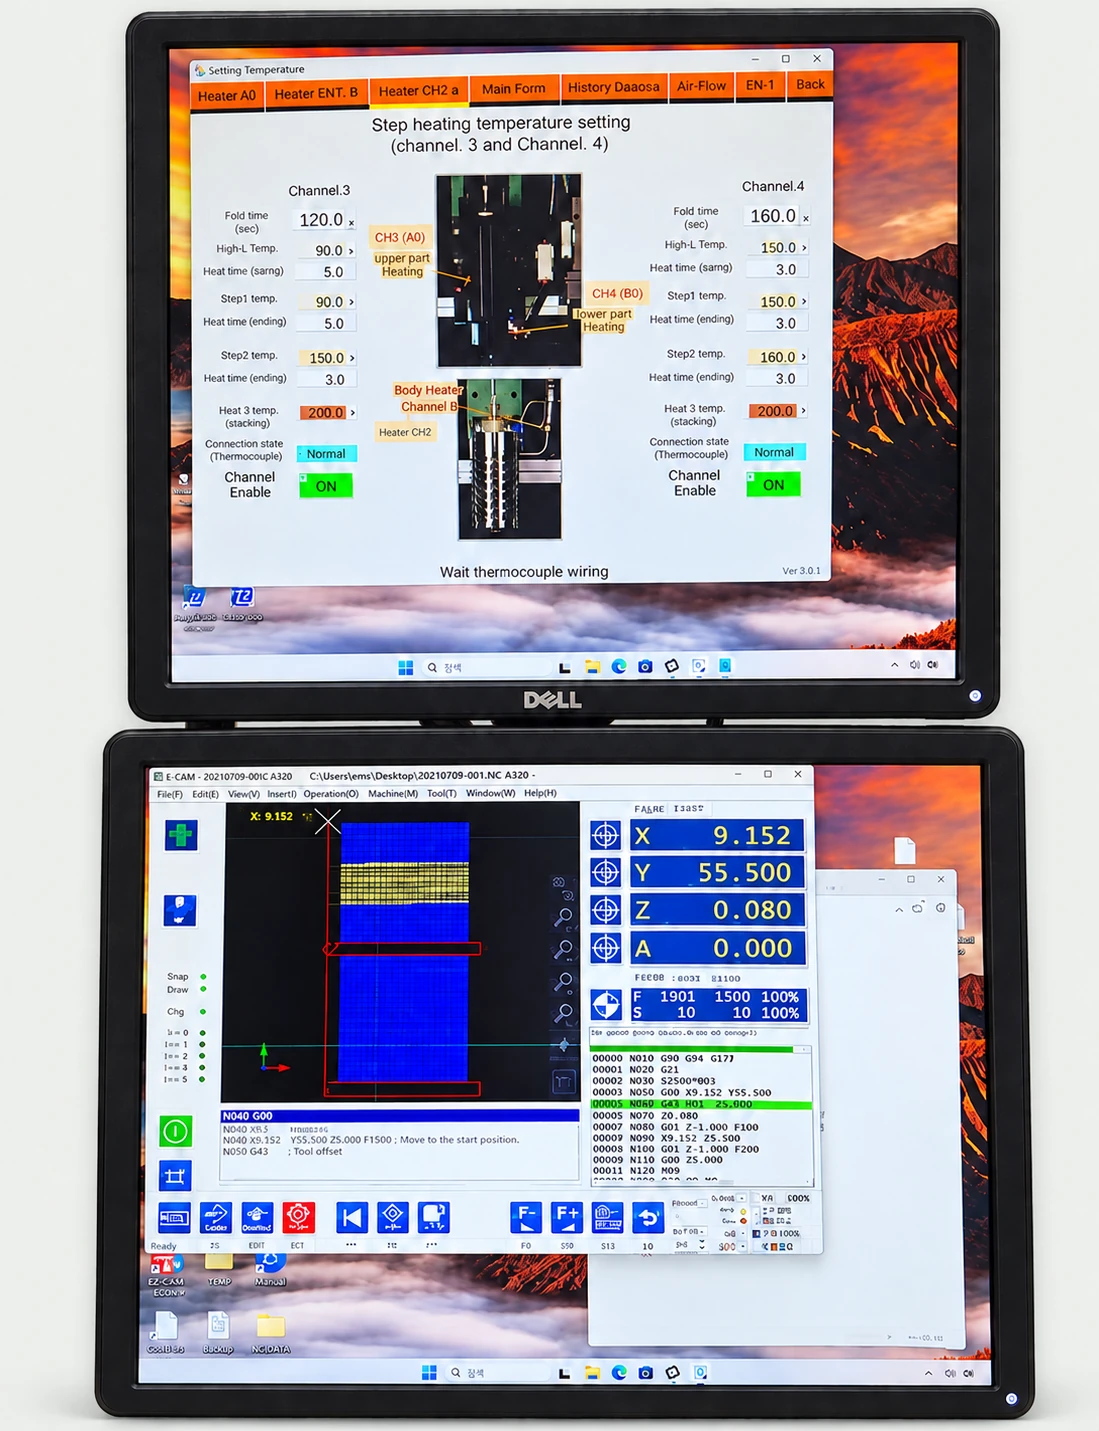
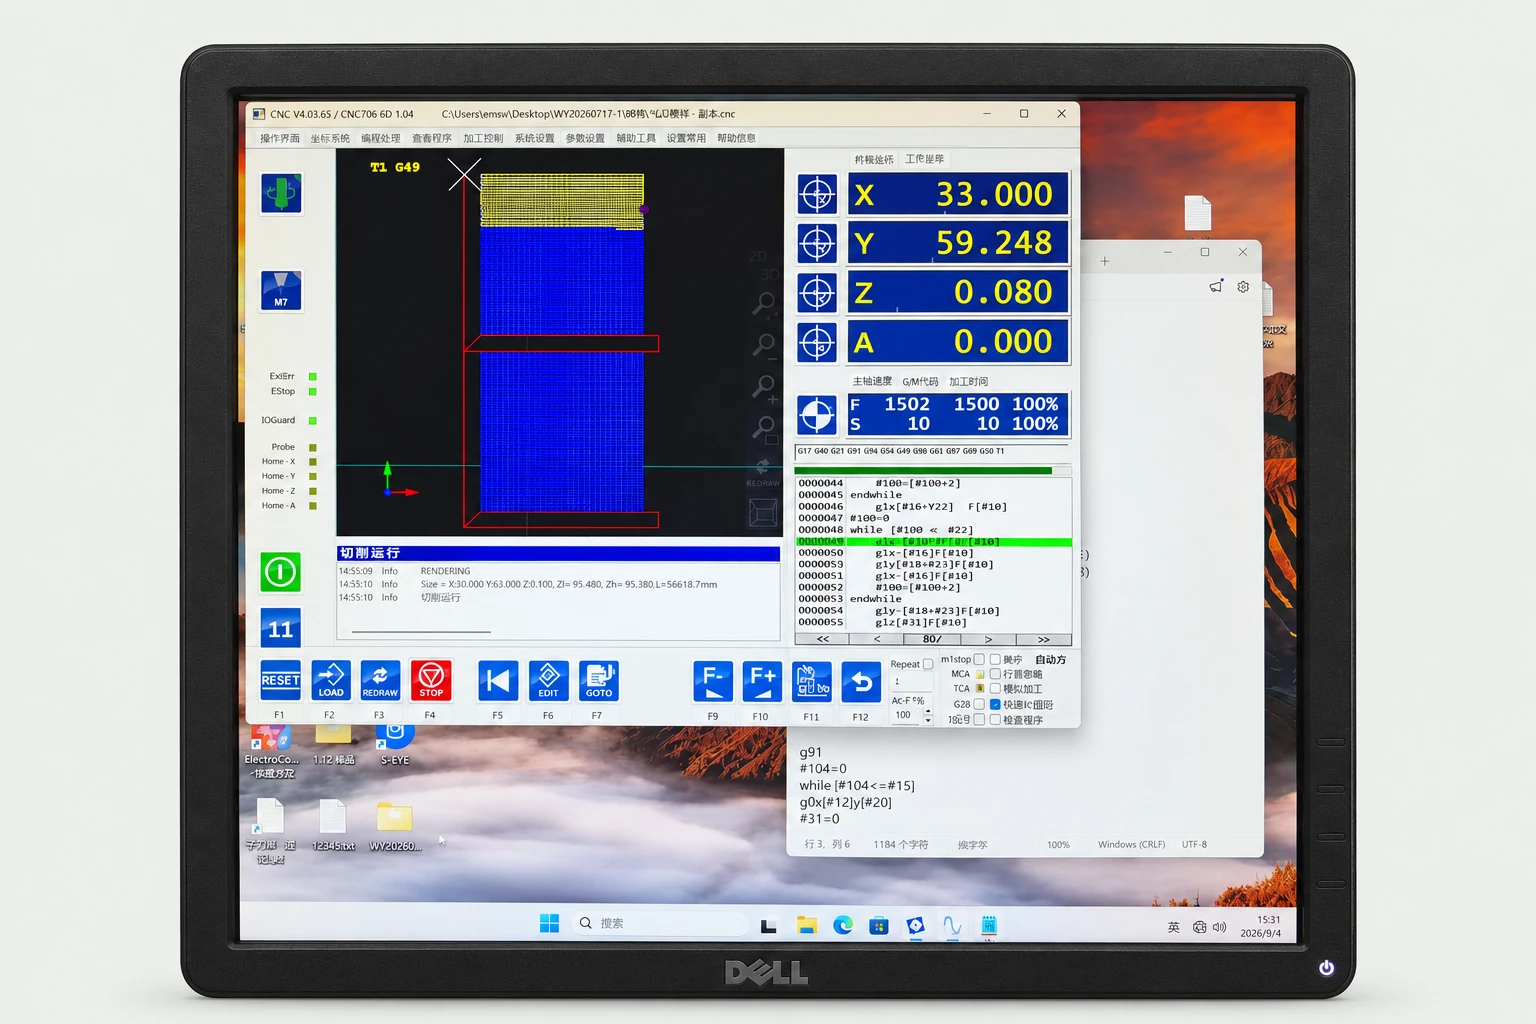
Temperatur- und Prozessparameter bleiben neben der Bewegungsausführung sichtbar. Bahn, X/Y/Z/A-Positionen und Vorschubstatus lassen sich bei zeilenweiser G-Code-Ausführung verfolgen. Steuerungsplattform: EdingCNC mit CNC4.03-Software.
2D- und 2,5D-CAD-Geometrien oder 3D-STL-Modelle importieren. Fotos, Scans, Skizzen und digitale Zeichnungen in Bahnen umwandeln. Parametrische Gitter ohne CAD-Modell erzeugen und anschließend Bahnen, Geschwindigkeiten und Druckparameter bearbeiten. Geschwindigkeiten nach Geometrie, Bereich oder Segment festlegen, dann G-Code erzeugen.
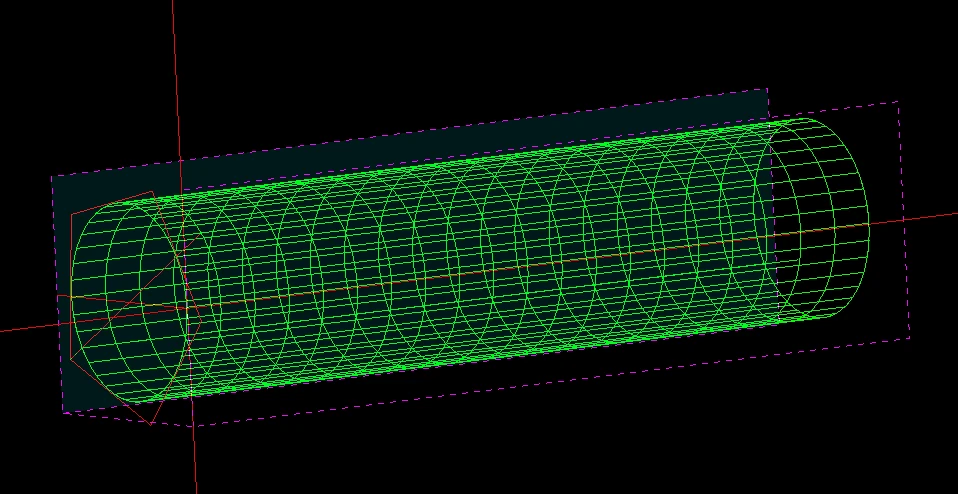
Gitter- und Röhrenvorlagen erzeugen Geometrien aus Struktur- und Prozessparametern. Bahnen vor dem Druck simulieren und verfeinern. Parameterreihen führen mehrere Einstellungen und Geometrien aus. Eine Anlaufzone stabilisiert den Fluss vor der Zielbahn; gestapelte Geometrien können bei jedem Übergang eine eigene Anlaufphase erhalten.
01Gitter oder Rohr wählen
02Struktur- und Prozessparameter festlegen
03Simulieren und verfeinern
04G-Code exportieren und drucken
05
Gerüste & Proben
Arbeitsablauf für Röhrengerüste
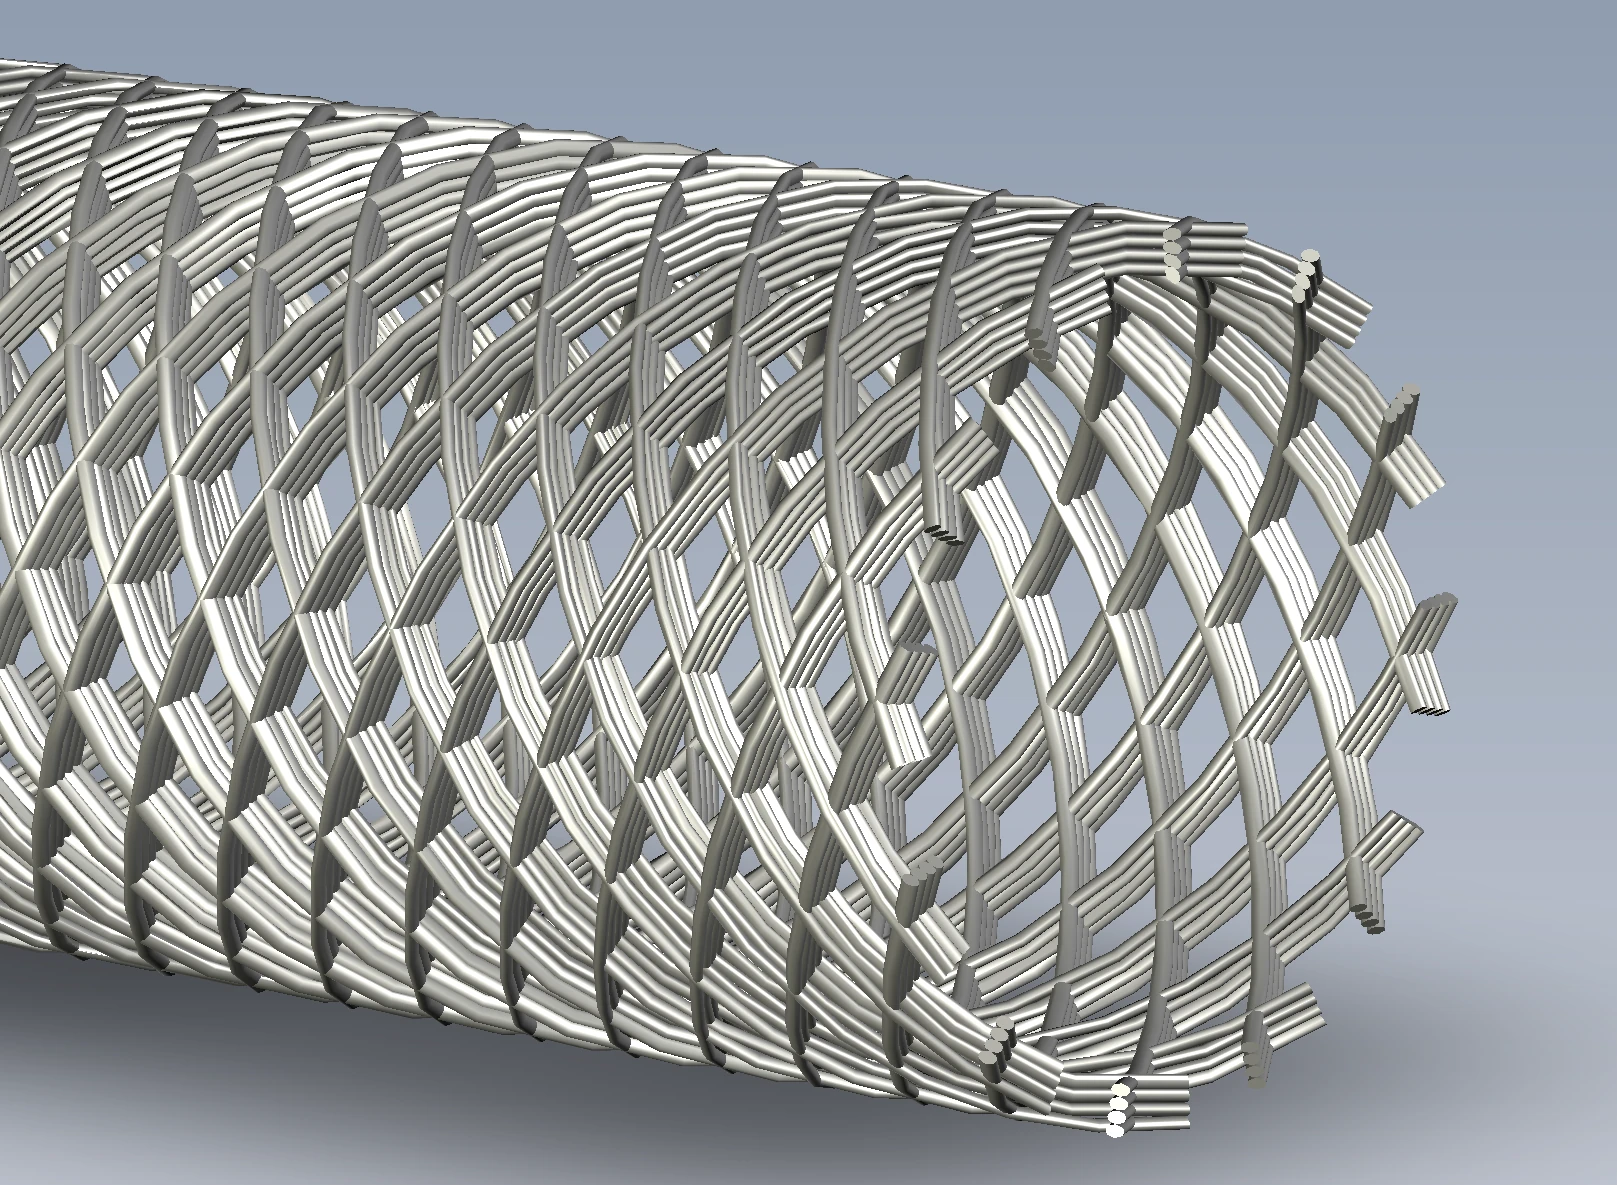
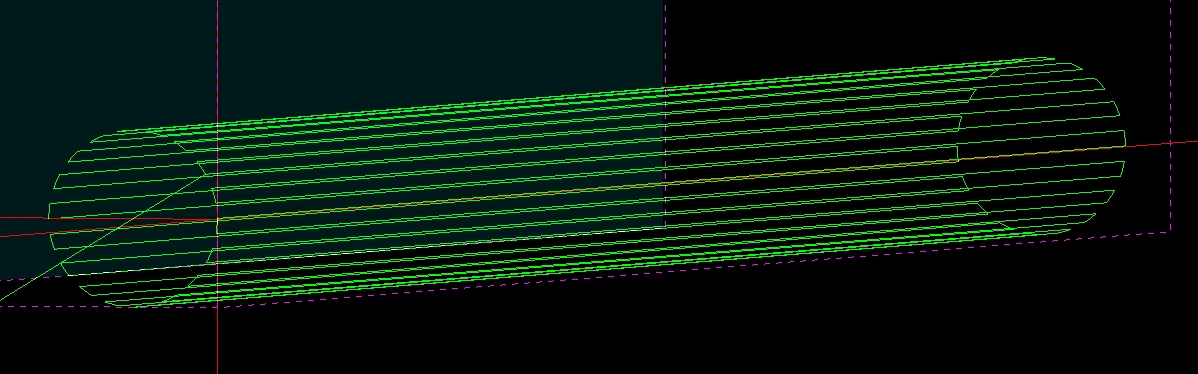
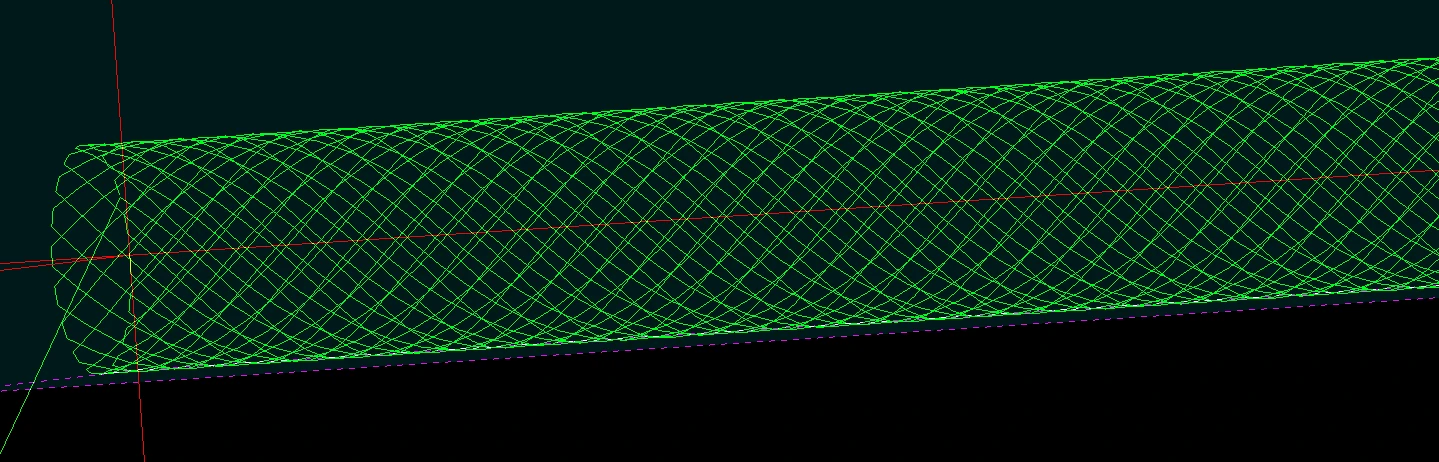
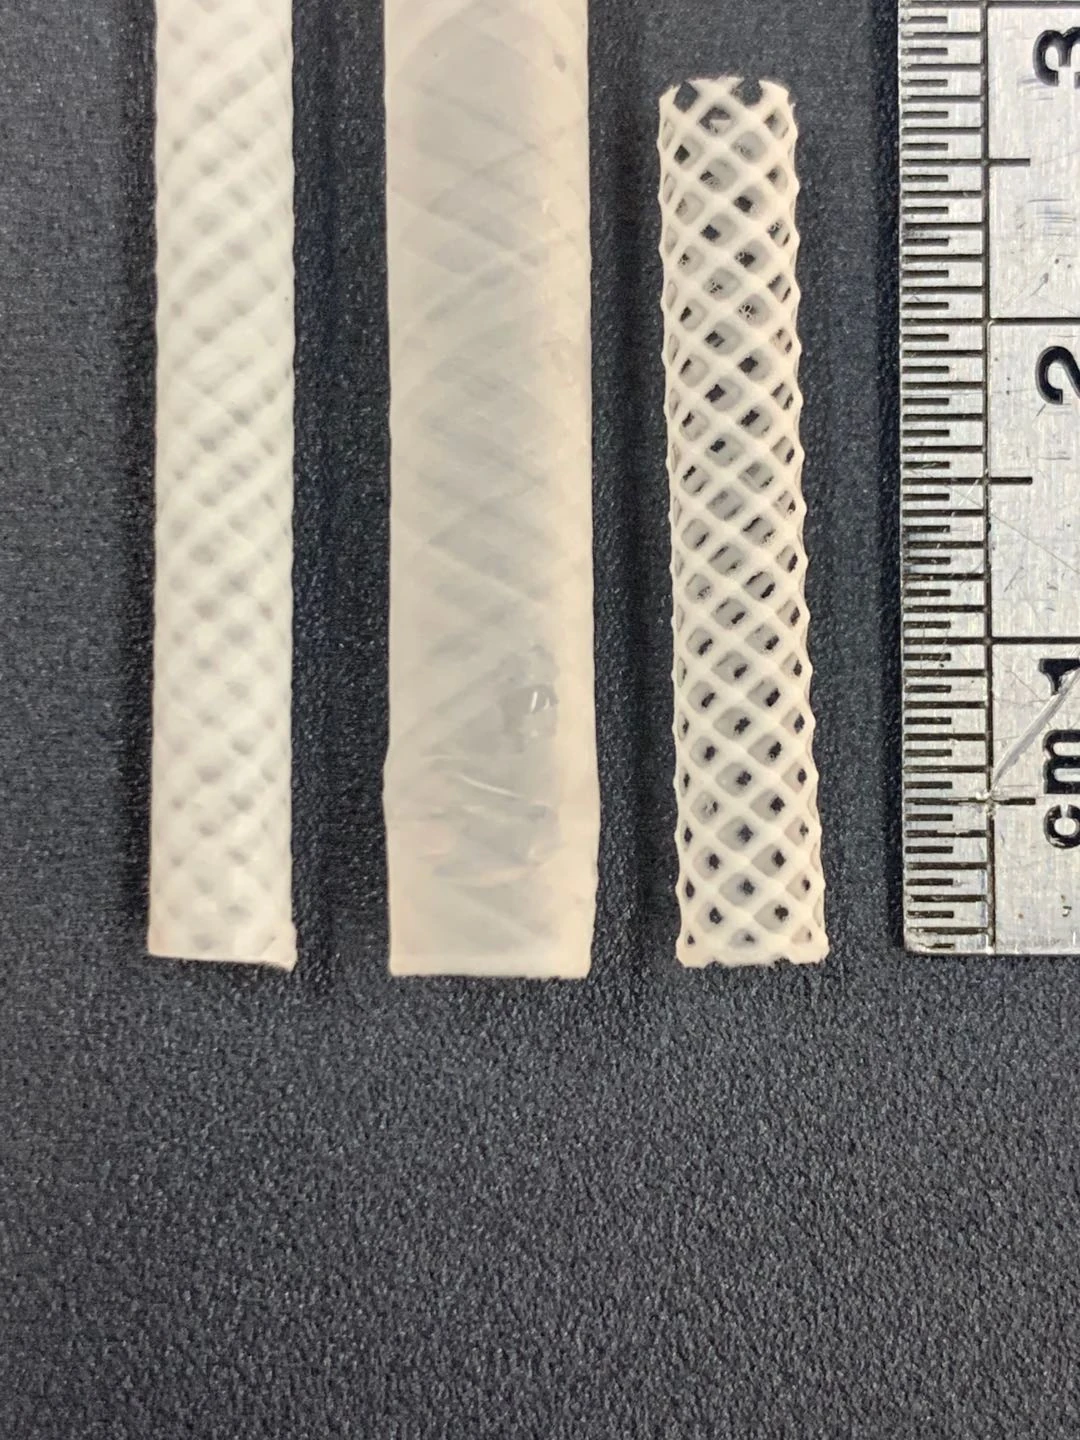
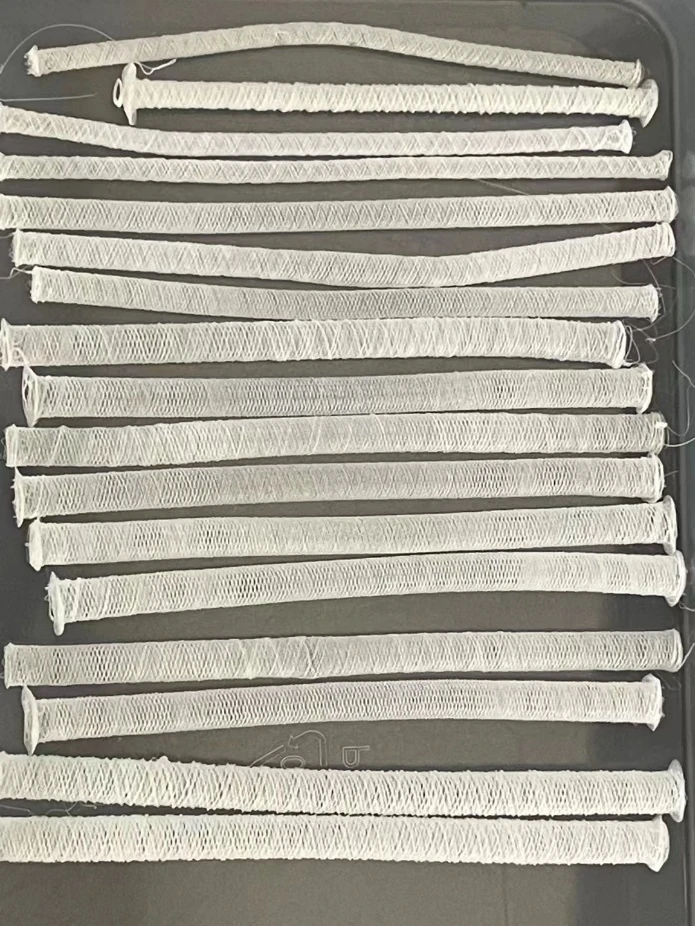
Parametrische Modelle erzeugen axiale oder gekreuzte Bahnen ohne manuelles Zeichnen jeder Linie. Rotation, Faserwinkel, Abstand und Schichtzahl definieren die Geometrie und beeinflussen Porosität, Nachgiebigkeit und mechanisches Verhalten.
Anwendungseignung und Probeneigenschaften hängen von Material, Geometrie, Prozessumgebung, Nachbehandlung und Validierung ab.
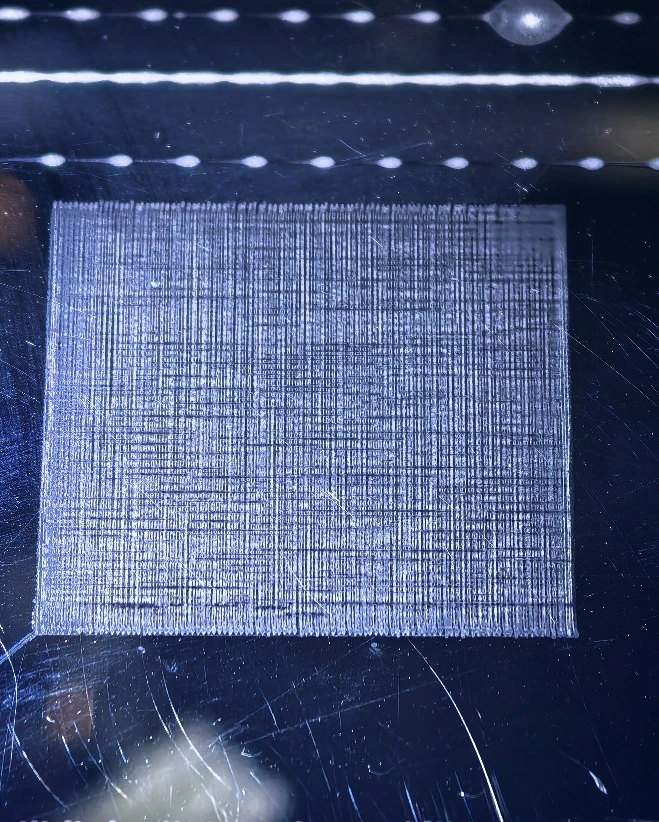
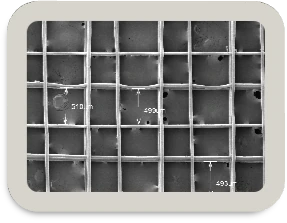
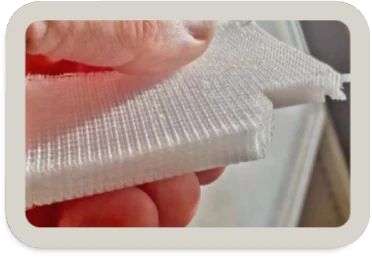
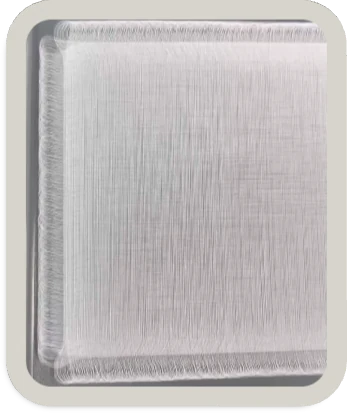
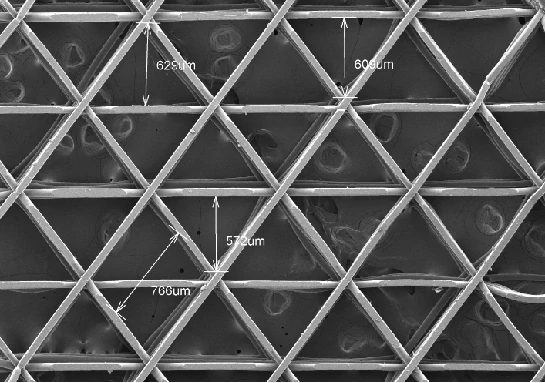
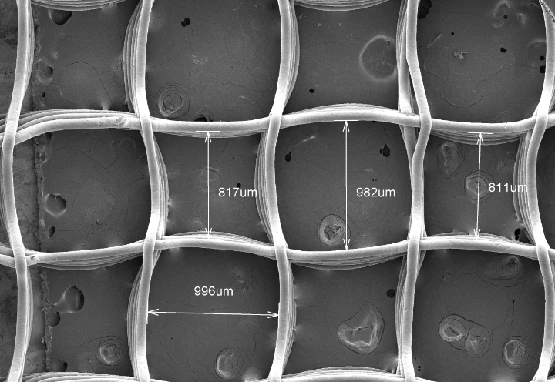
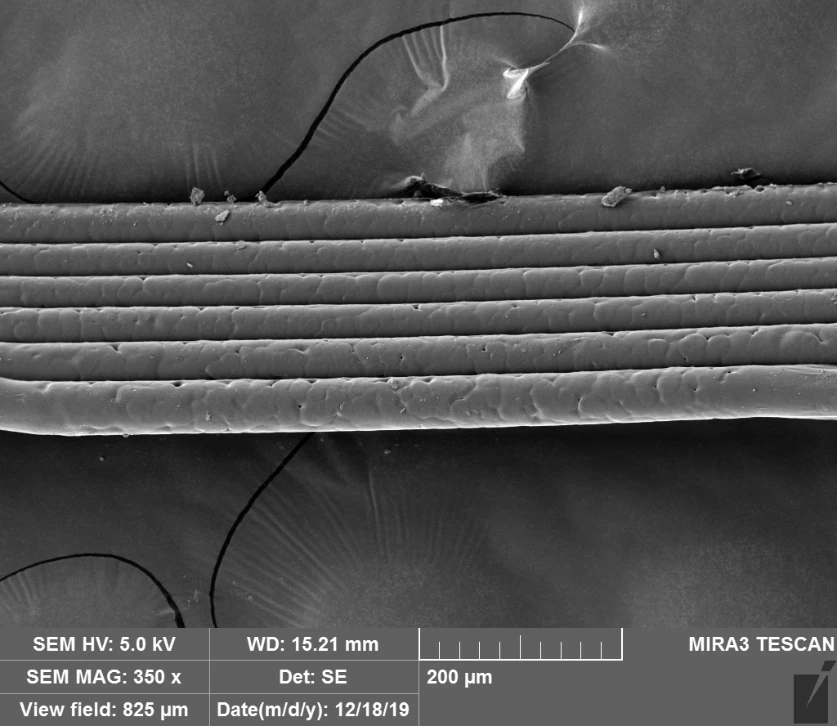
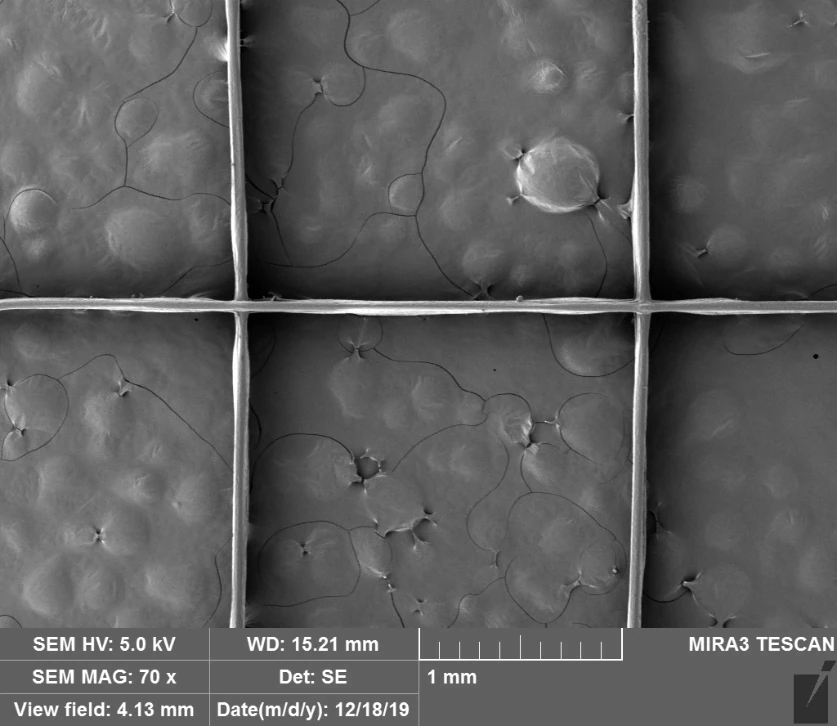
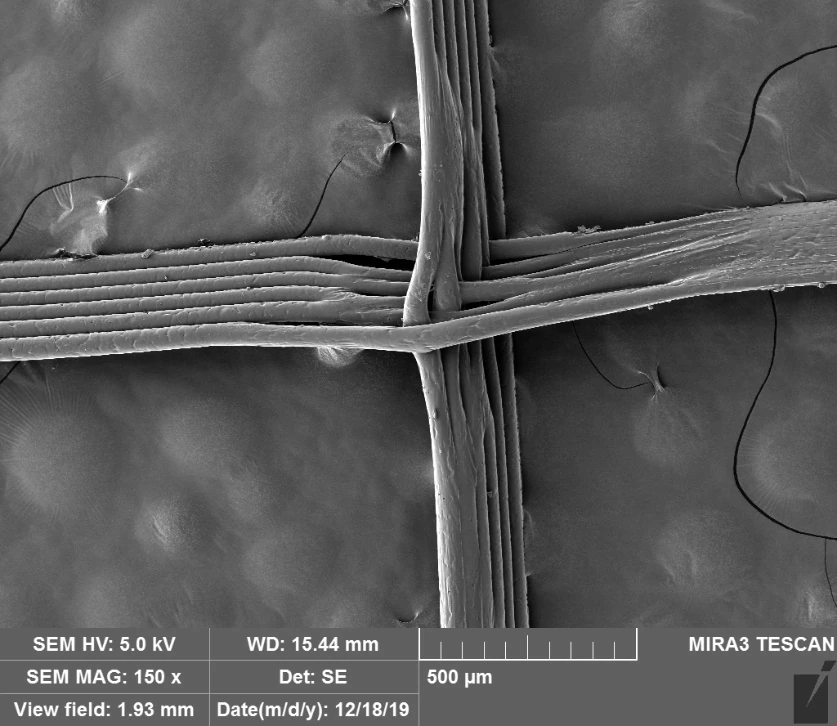
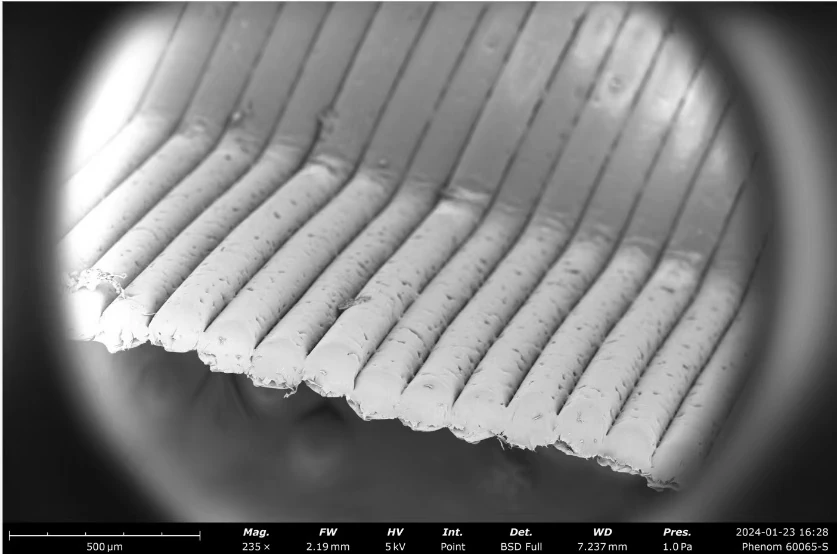
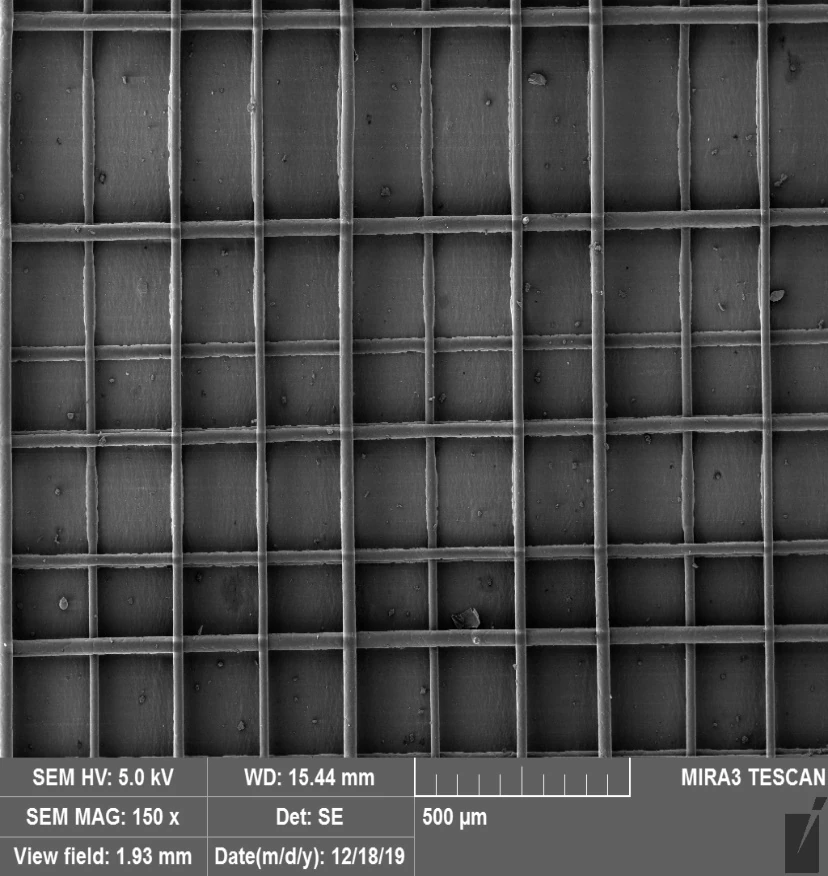
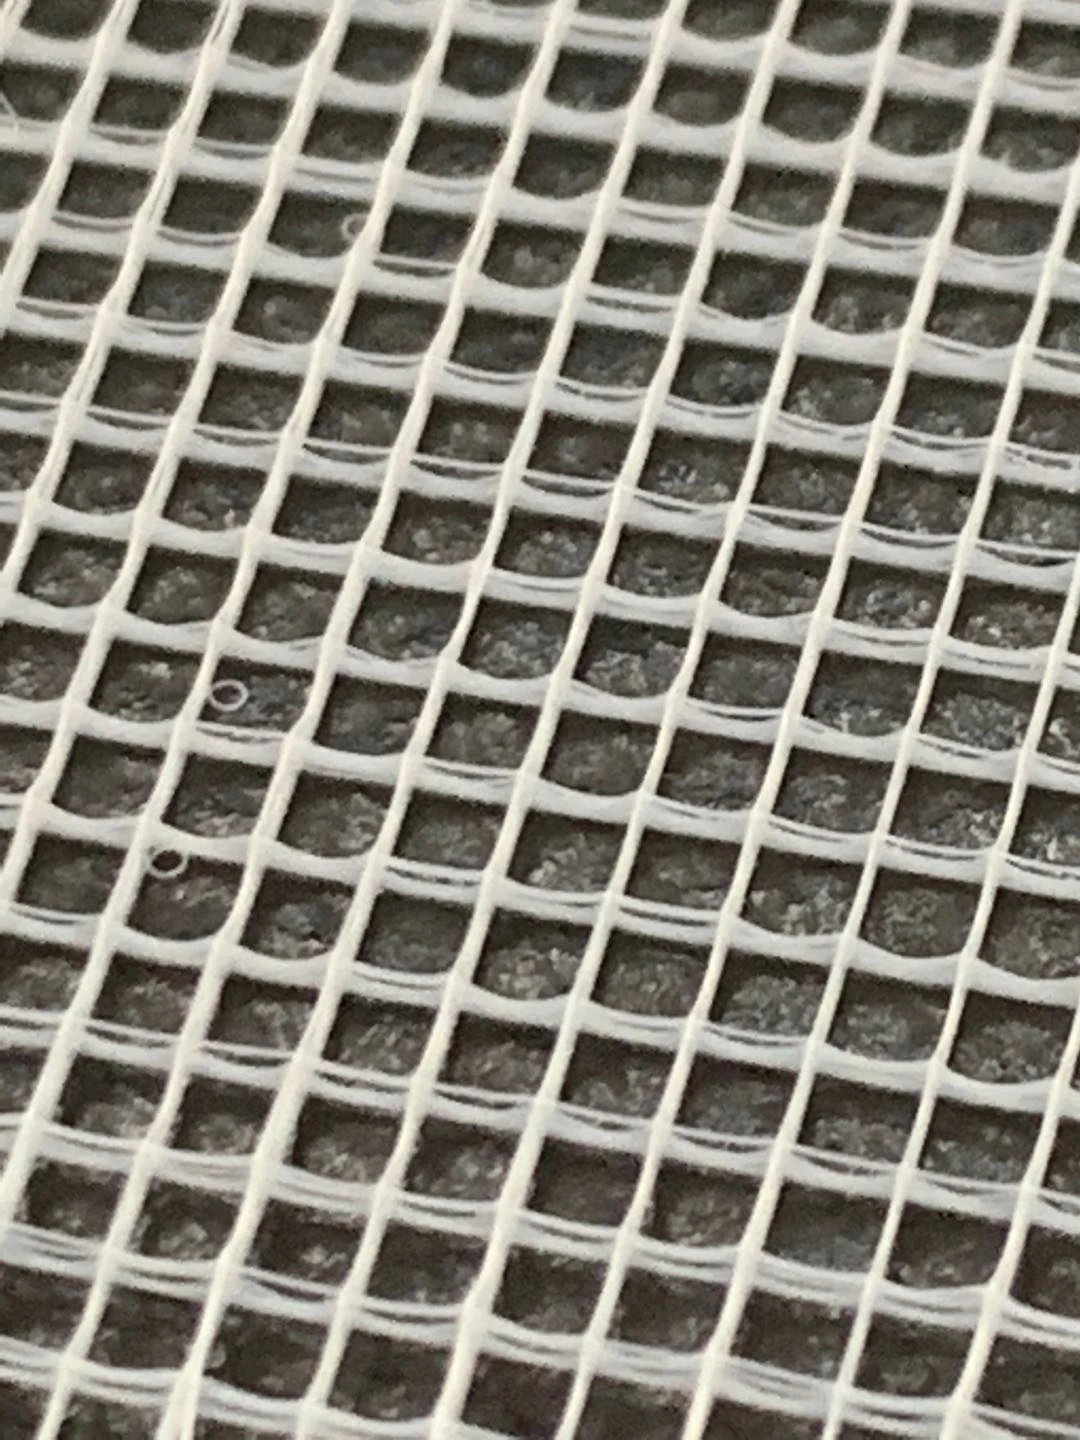
Faserstapel und Kreuzungsmikrostrukturen
Kreuzungspunkte, Faserverschmelzung und Schichtversatz prüfen, um das Prozessfenster zu verfeinern. Maßstabsbalken beziehen sich auf die jeweiligen Mikroaufnahmen.
Die endgültigen Daten richten sich nach der bestätigten Konfiguration. Vor der Modulauswahl sind thermische Vorgeschichte, Ziel-Faserskala, Probengeometrie, Sammelmethode, Umgebung, Nachbehandlung und Validierung abzustimmen.
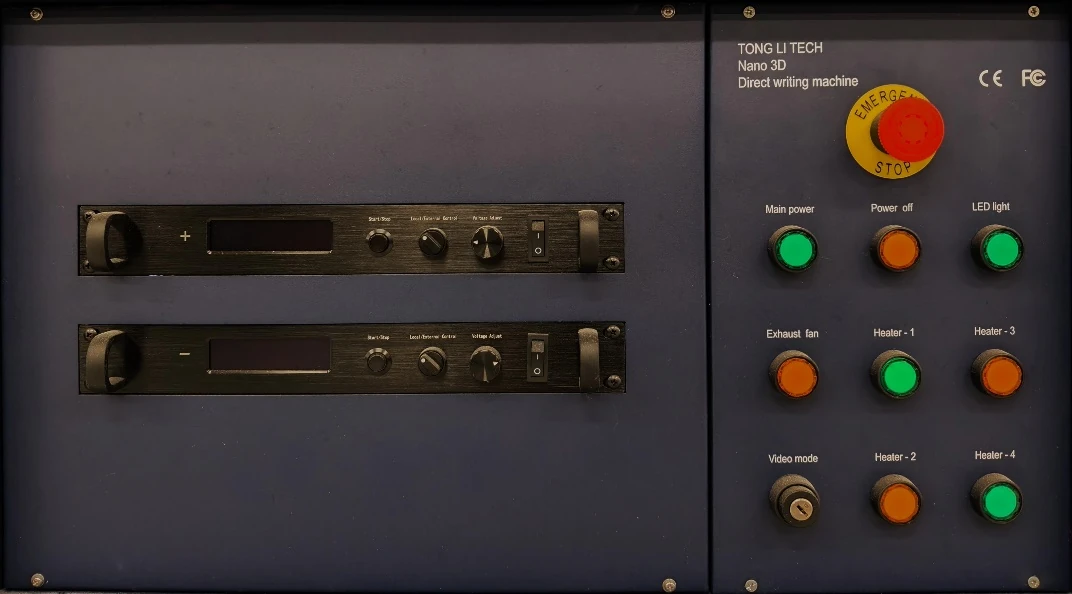
Diese Funktionen ergänzen die Labor-Gefährdungsbeurteilung, Materialverträglichkeitsprüfung und vorschriftsgemäße Arbeitsabläufe.
Konfiguration für Material und Zielstruktur
Kernplattform für die Forschung
Drei Faserverfahren, Präzisionsbewegungsplattform, Standarddruckkopf und Flachplattenkollektor, Steuersoftware und Schutzfunktionen.
Materialabhängige Optionen
Schmelzköpfe für niedrige, mittlere oder hohe Temperaturen, Inertgaszufuhr, Niedertemperatur-Hydrogelkopf und UV-Härtung.
Geometrieabhängige Optionen
Rotierende, beheizte oder gekühlte Kollektoren; Oberflächenabtastung und Nachführung; koaxiale, Side-by-Side- oder triaxiale Düsen sowie ein rotierender Verdrillkopf.
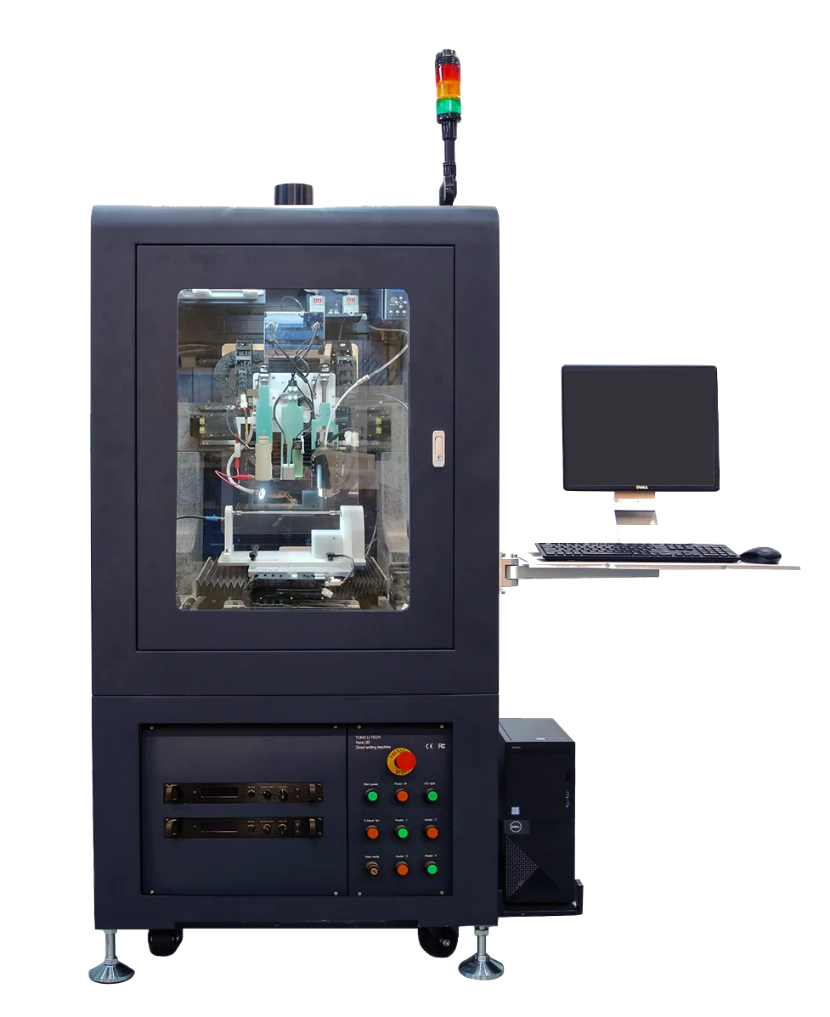
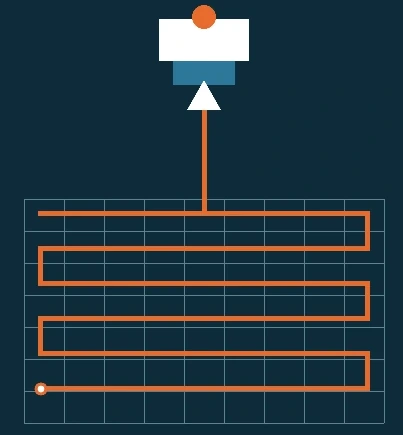 Bild vergrößern ↗