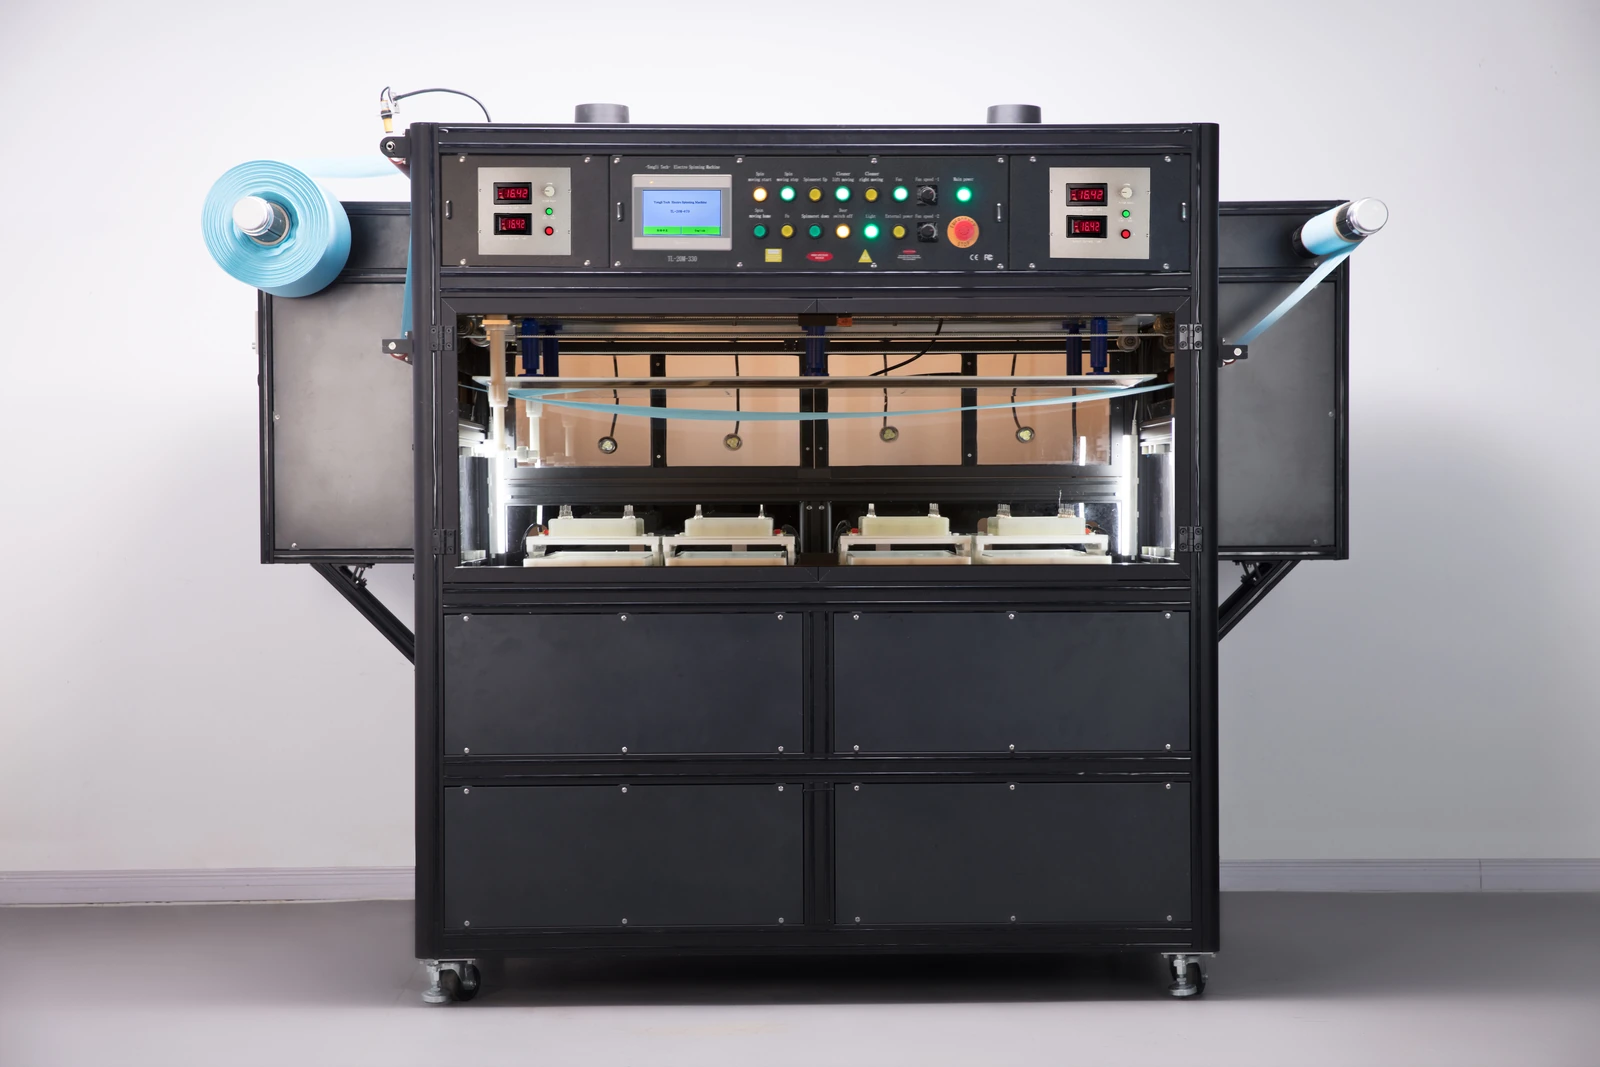
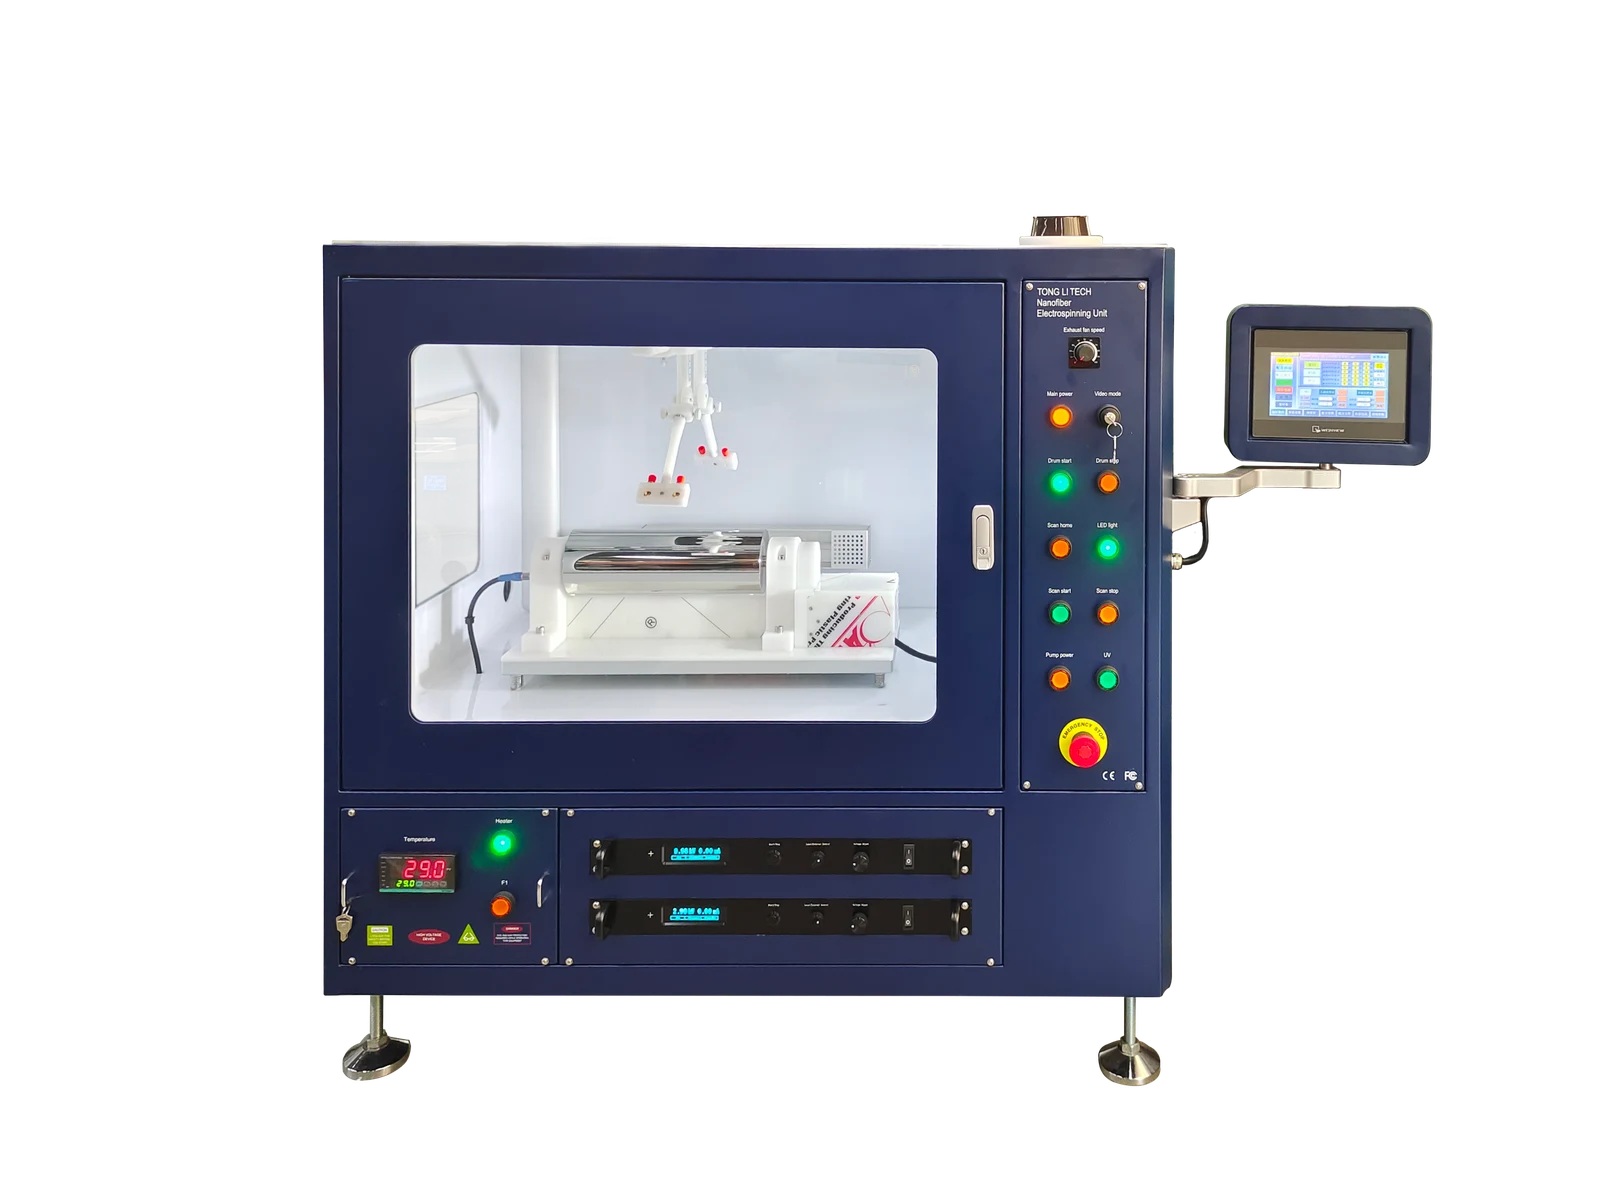
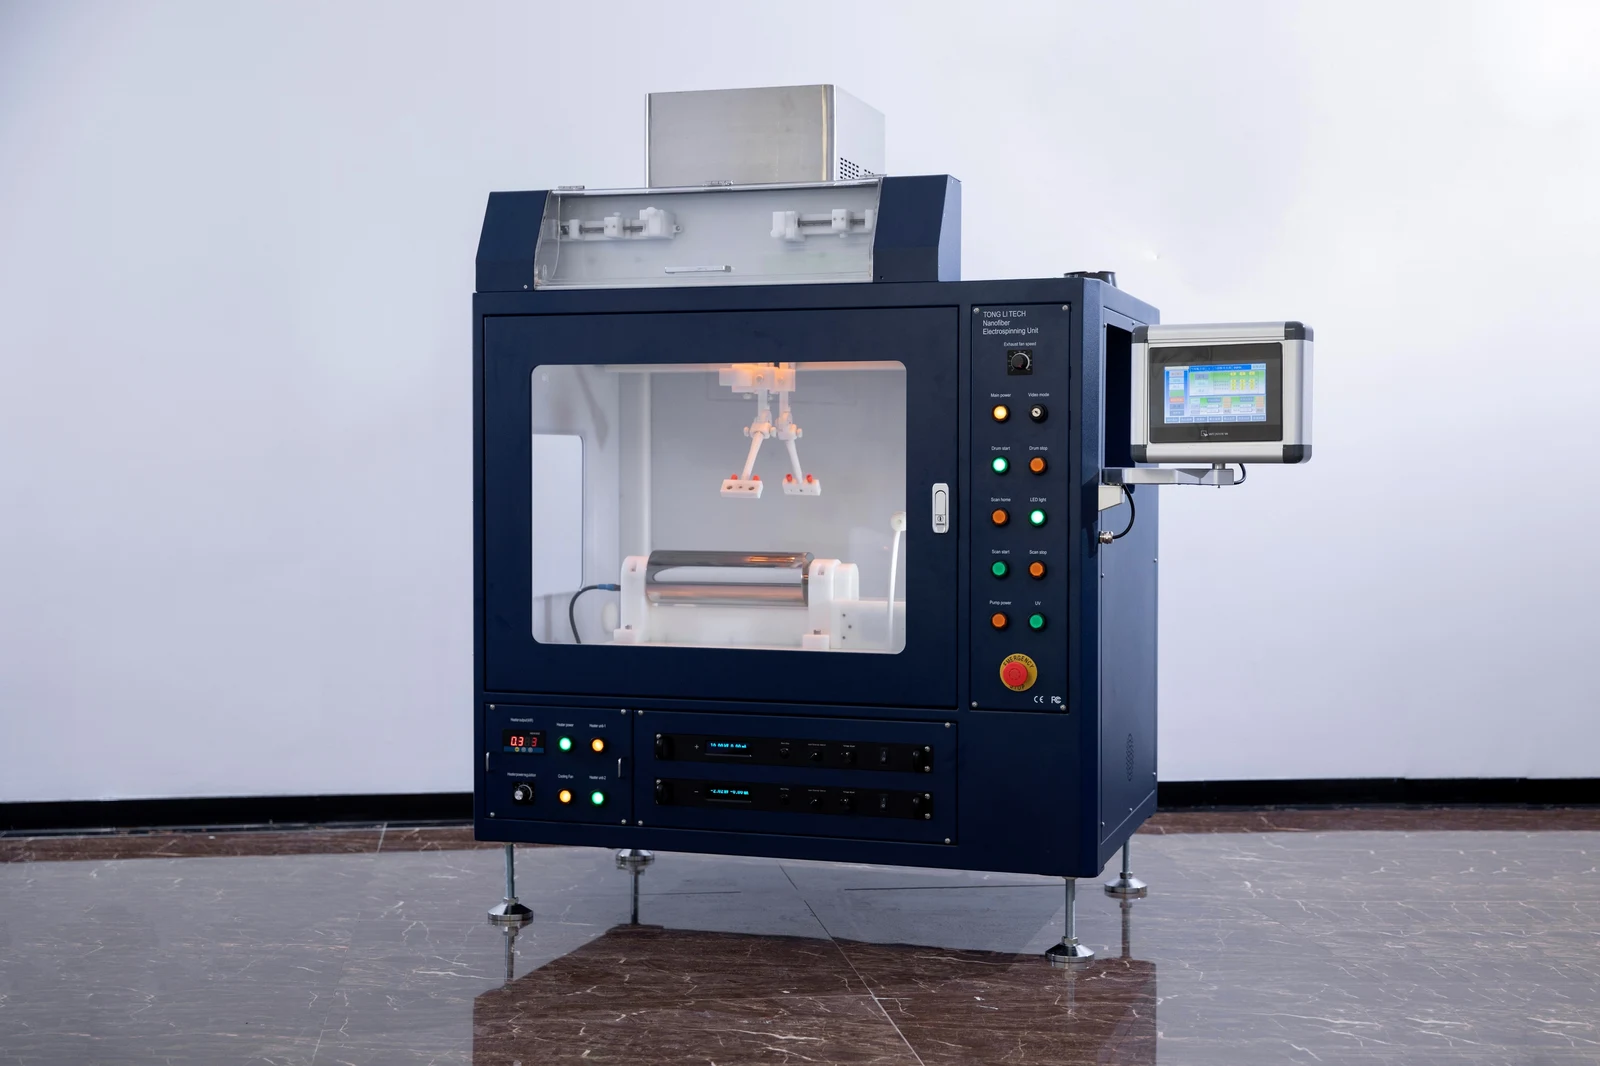
TL-20M-200 / TL-20M-400

TL-20M

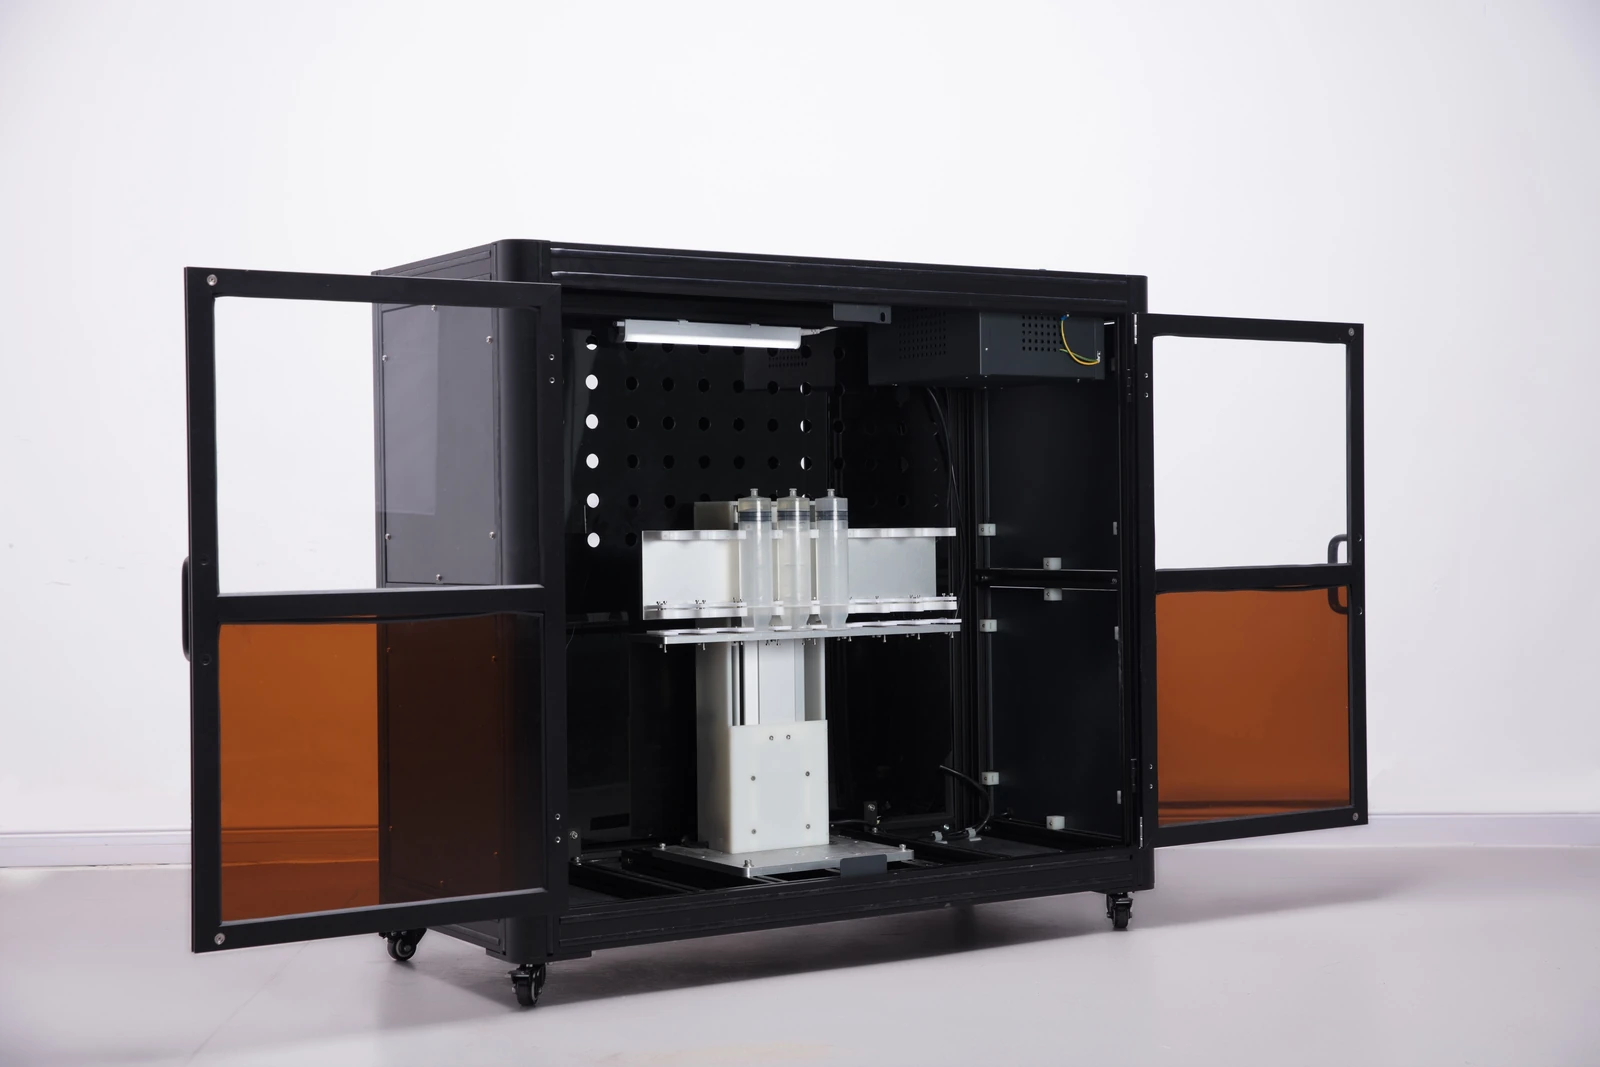
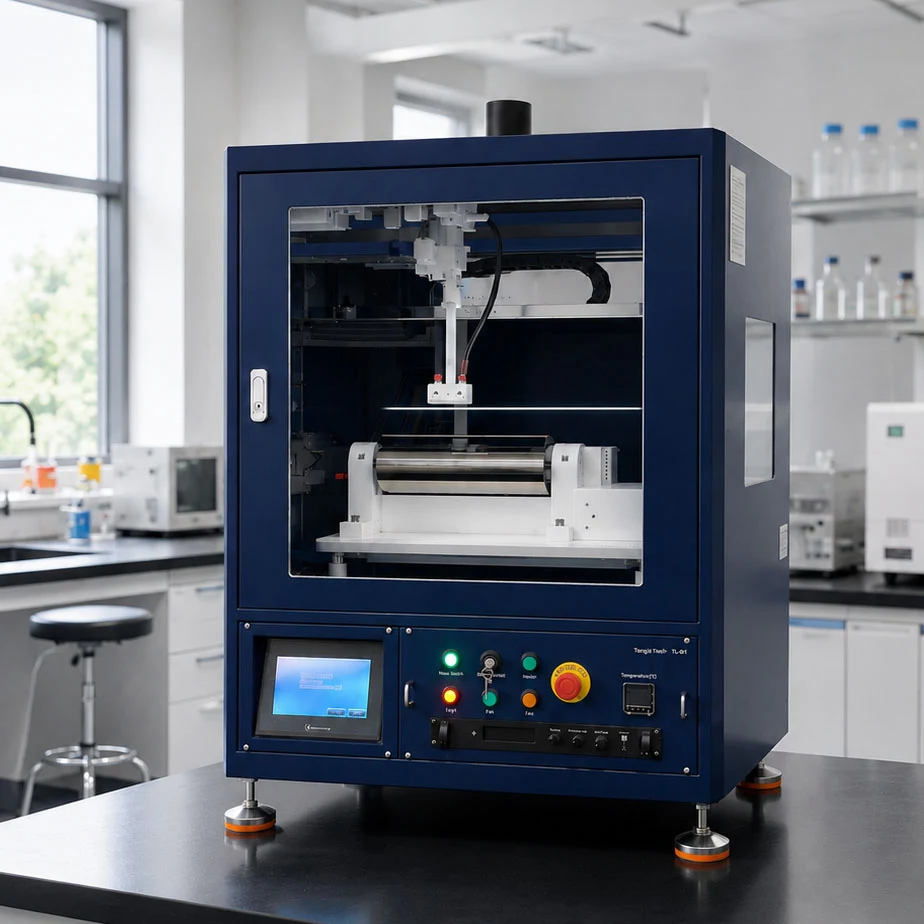
Electrohilado modular para producción por lotes

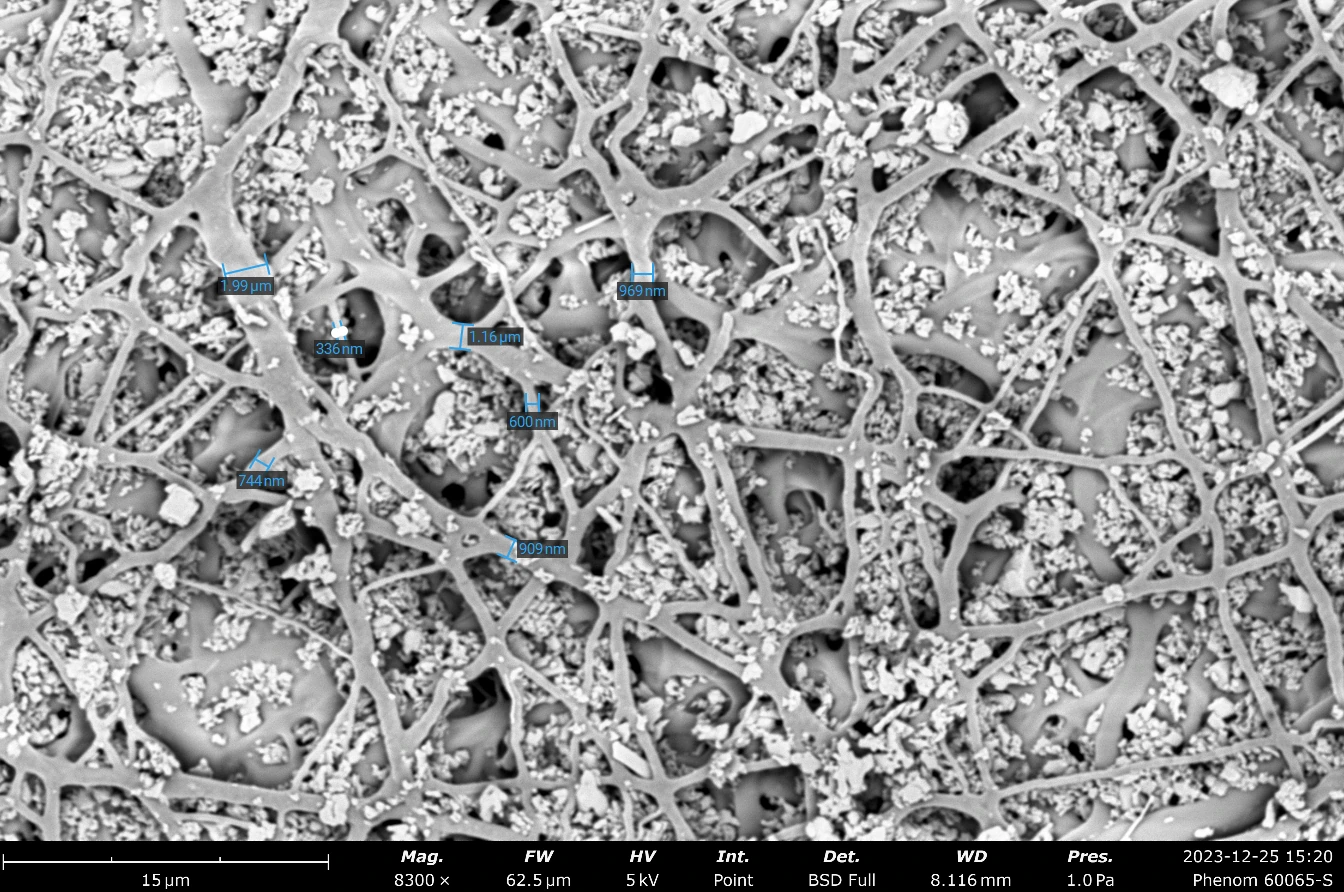
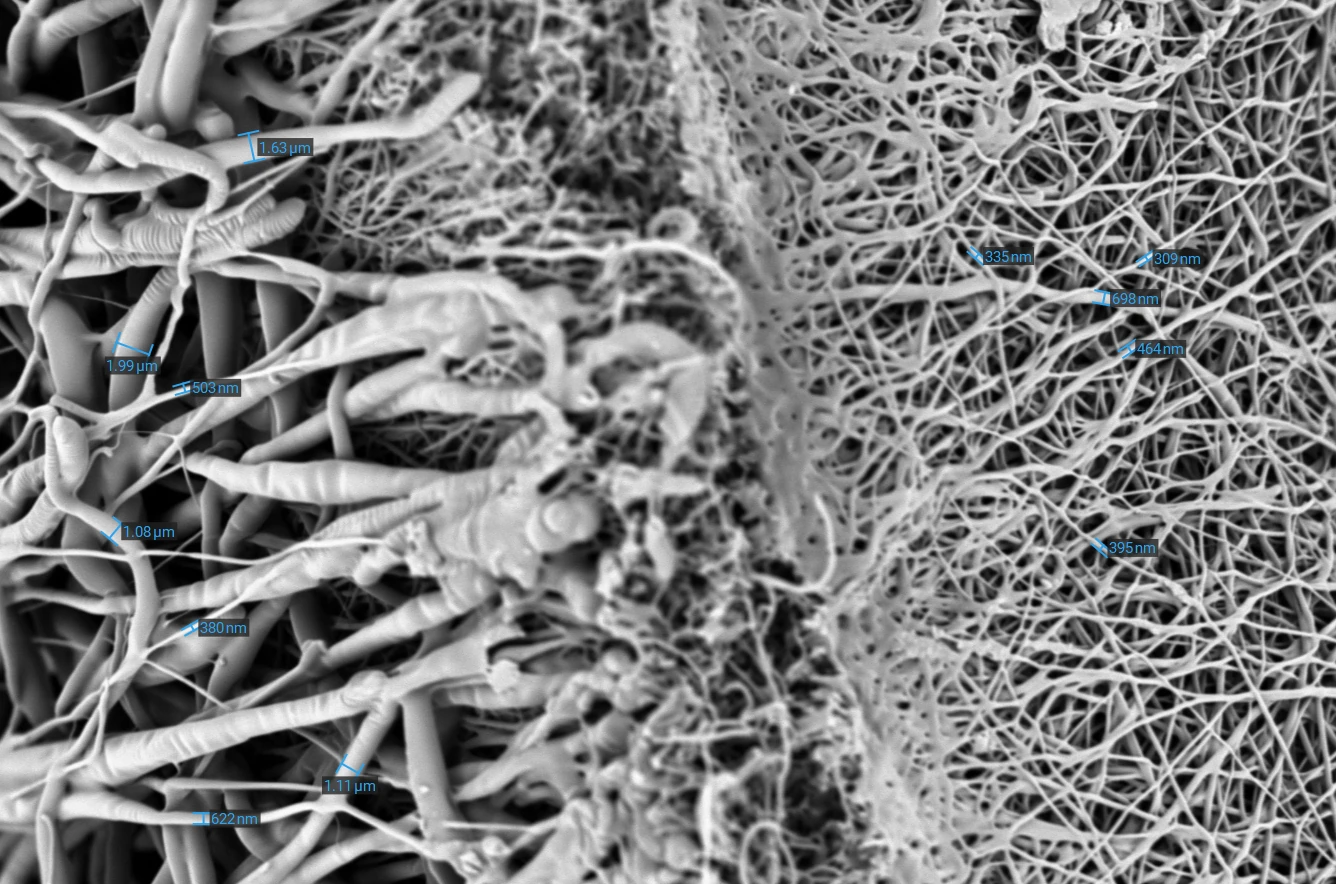
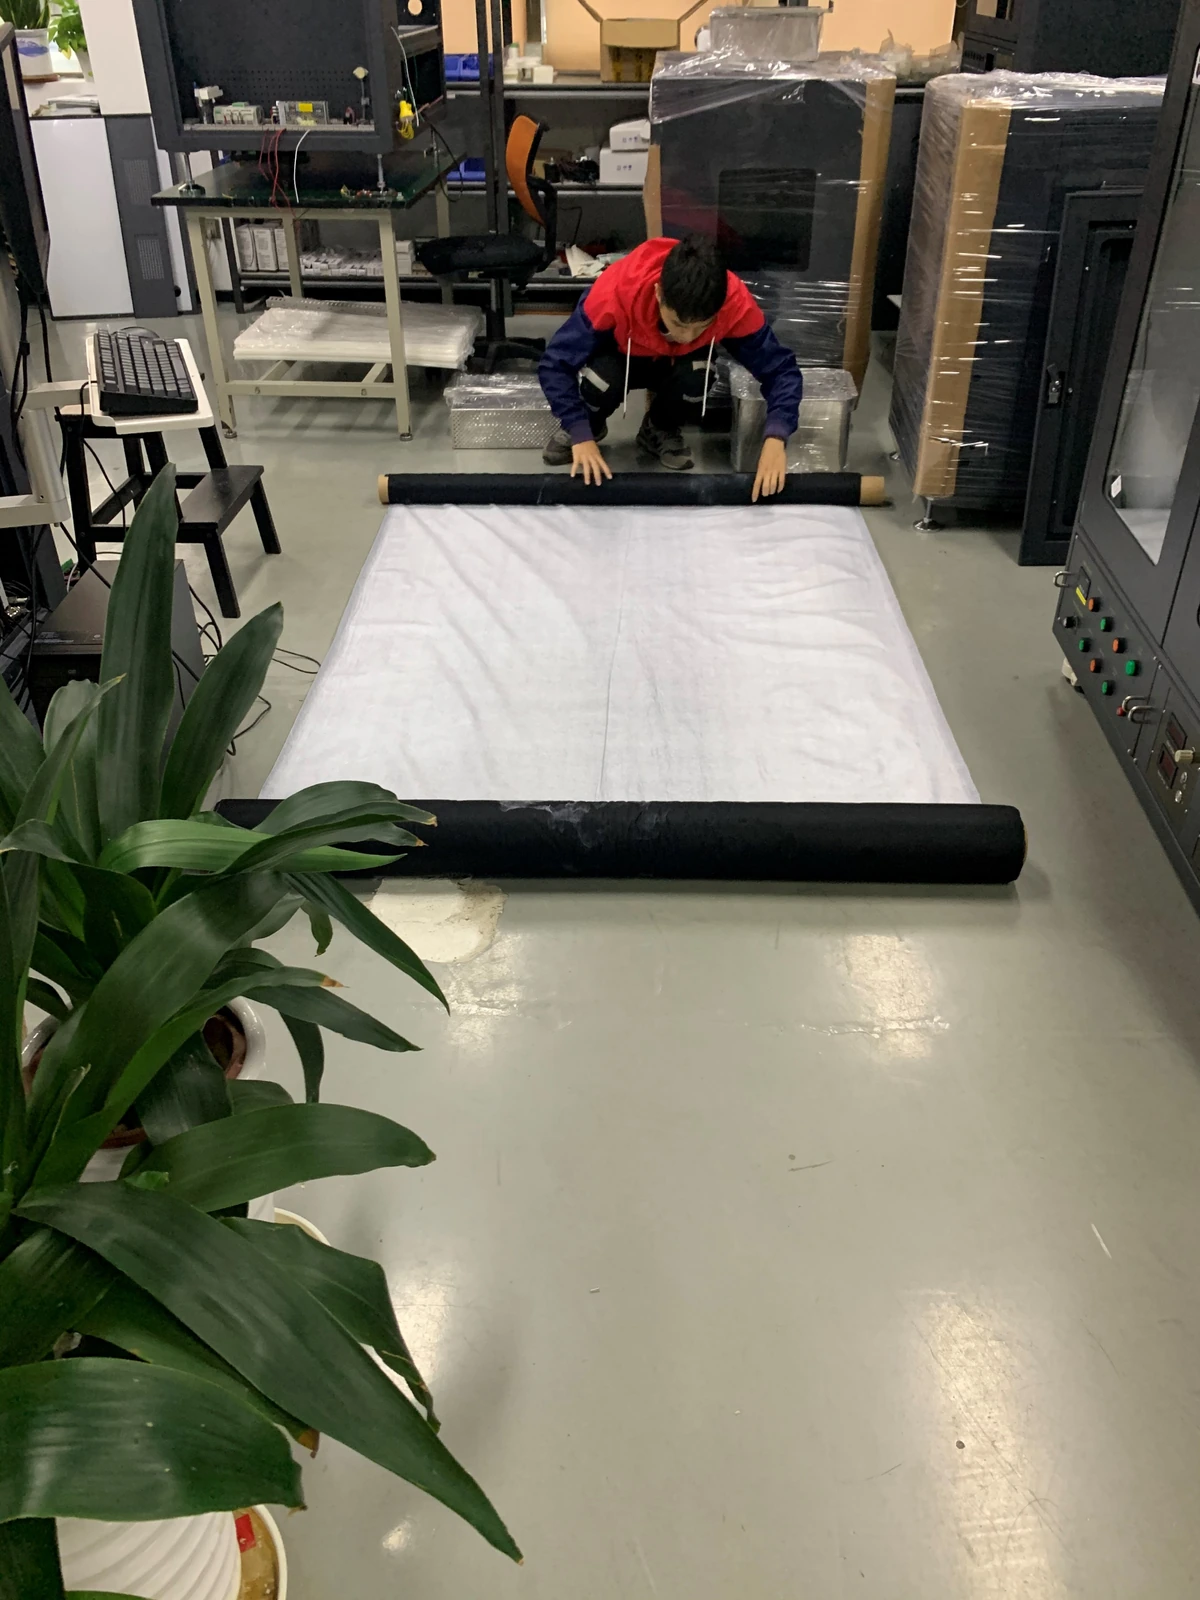
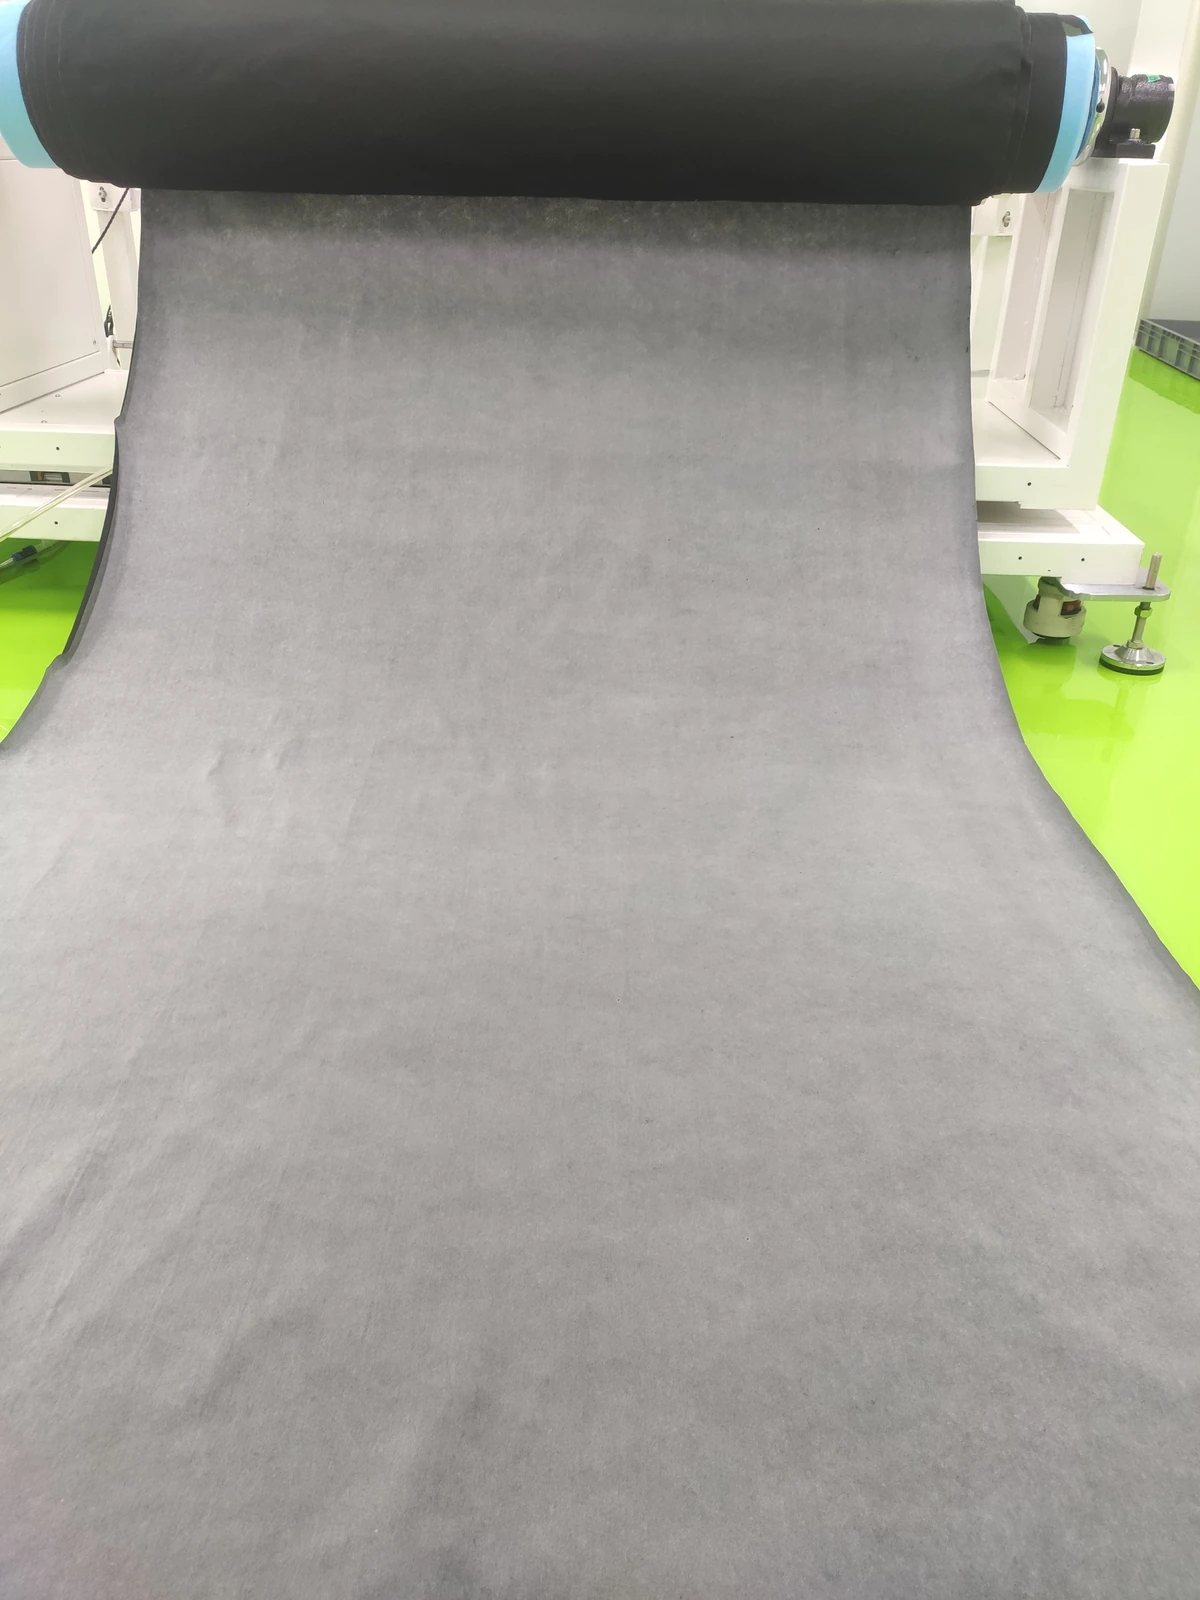
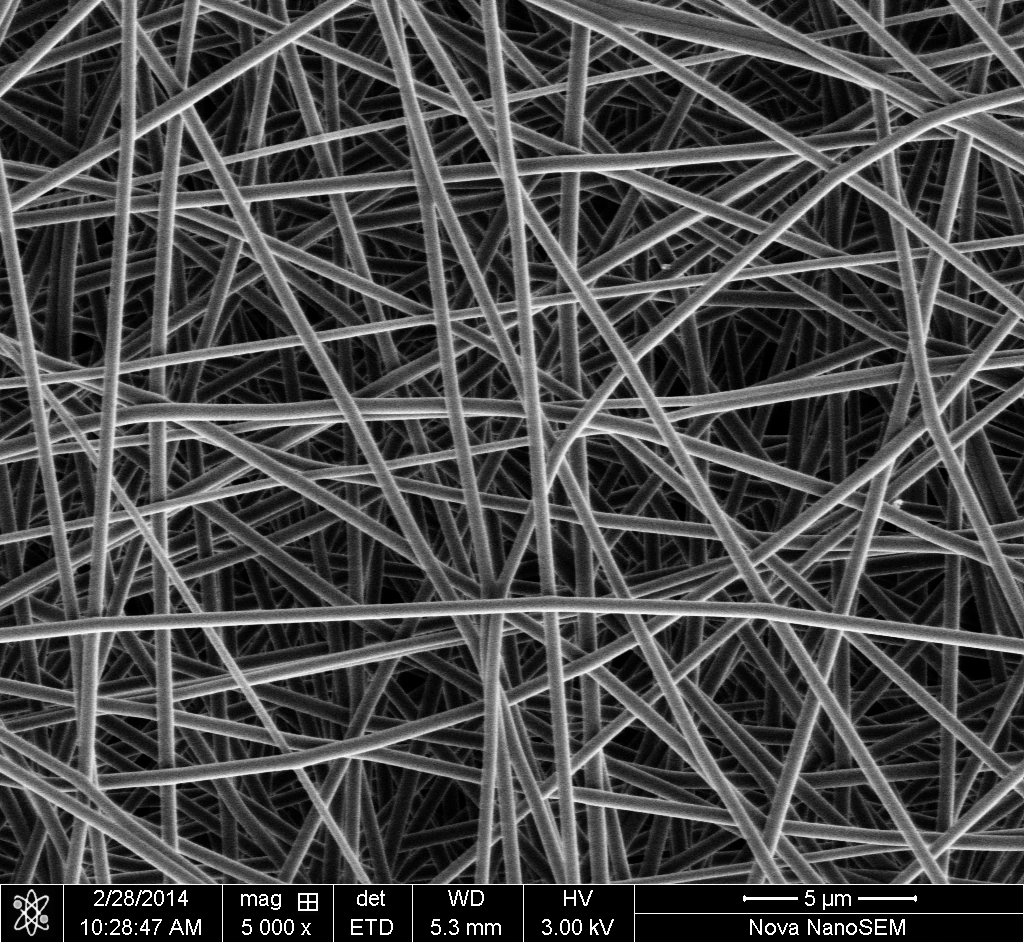
Desarrolle y escale procesos para obtener membranas fibrosas uniformes. Configure el TL-20M con módulos de hilado intercambiables, alimentación independiente y recogida continua en rollo o de mantas gruesas de longitud fija.

Descargar folleto (PDF en inglés)Inglés · PDF · 58,9 MB
01

Plataforma y modelos

Deposición uniforme en producción por lotes

La uniformidad de la membrana es el objetivo central del TL-20M. Ajuste la disposición de las agujas y el movimiento alternativo, mantenga un caudal estable por canal y elija la recogida según el espesor y la longitud requeridos.

Dos configuraciones para escalar el proceso

Elija el número de módulos y el caudal de solución según la anchura, el espesor objetivo y las condiciones de operación estables.

Comparar TL-20M-200 y TL-20M-400
ParámetroTL-20M-200TL-20M-400
Módulos de hilado24
Número máximo de agujas300600
Caudal de solución de referenciaAprox. 100–200 mL/hAprox. 200–400 mL/h
Recogida de longitud fijaHasta 1,6 mHasta 2,75 m
Anchura de recogida200–650 mm, según la configuración200–650 mm, según la configuración

mL/h indica el caudal de solución, no la producción de fibra seca. La producción real depende de la concentración, el material y las condiciones del proceso.

02

Cabezales y materiales

Los módulos intercambiables permiten electrohilado multiaguja, sin agujas y coaxial. Elija cada módulo según la solución y la estructura de fibra requerida.

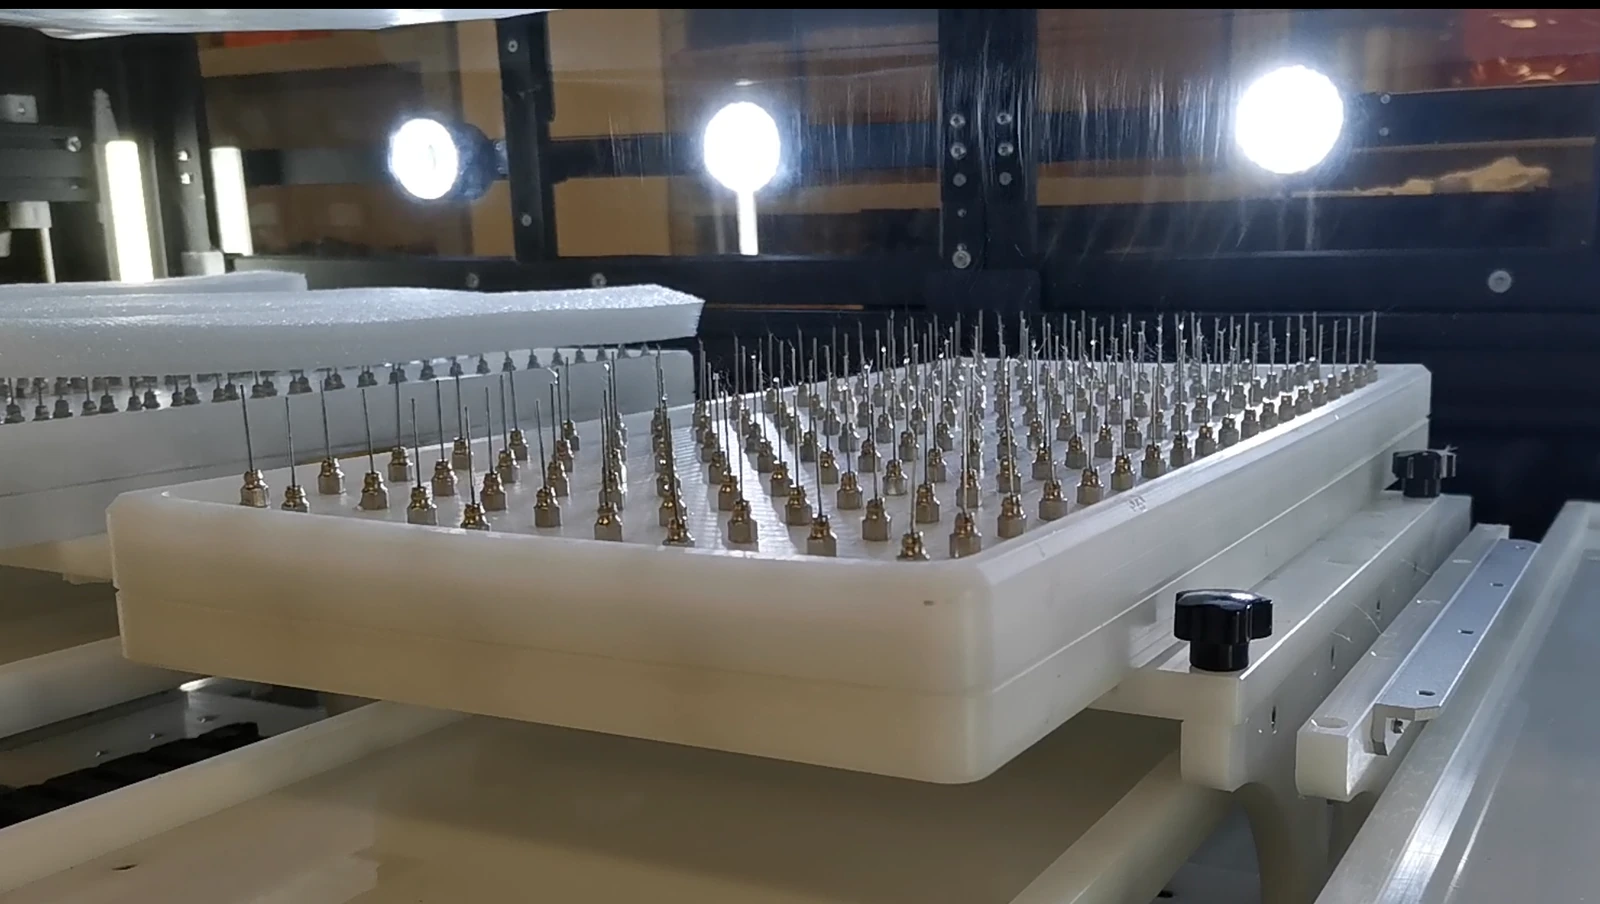
Control coordinado para una deposición uniformeAmpliar imagen ↗
Control coordinado para una deposición uniforme
Control coordinado para una deposición uniformeAmpliar imagen ↗
Control coordinado para una deposición uniforme

Control coordinado para una deposición uniforme

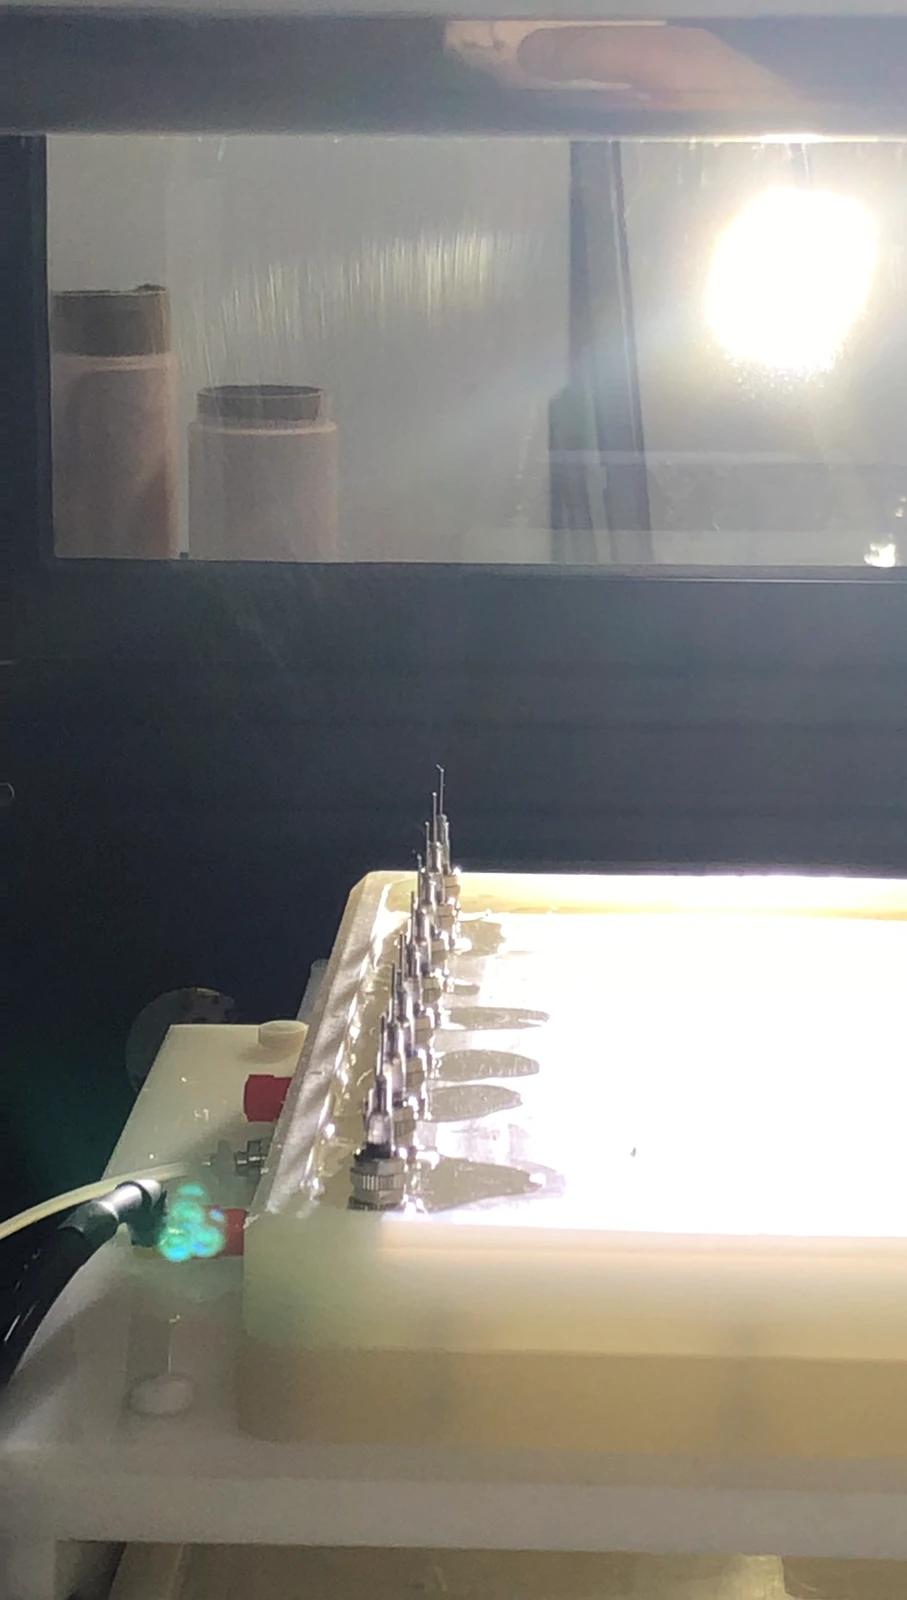
  • Ajuste el número, la separación y la posición de las agujas a la anchura de recogida y al perfil local de espesor.
  • Modifique la densidad de agujas en los bordes o en zonas concretas para ajustar la deposición.
  • La dosificación precisa estabiliza el caudal de cada canal. Una superficie plana y conductora favorece un campo eléctrico uniforme.
  • Valide el proceso con menos agujas antes de ampliar la matriz.
Movimiento alternativo de los módulosAmpliar imagen ↗
Movimiento alternativo de los módulos
Movimiento alternativo de los módulosAmpliar imagen ↗
Movimiento alternativo de los módulos

Movimiento alternativo de los módulos

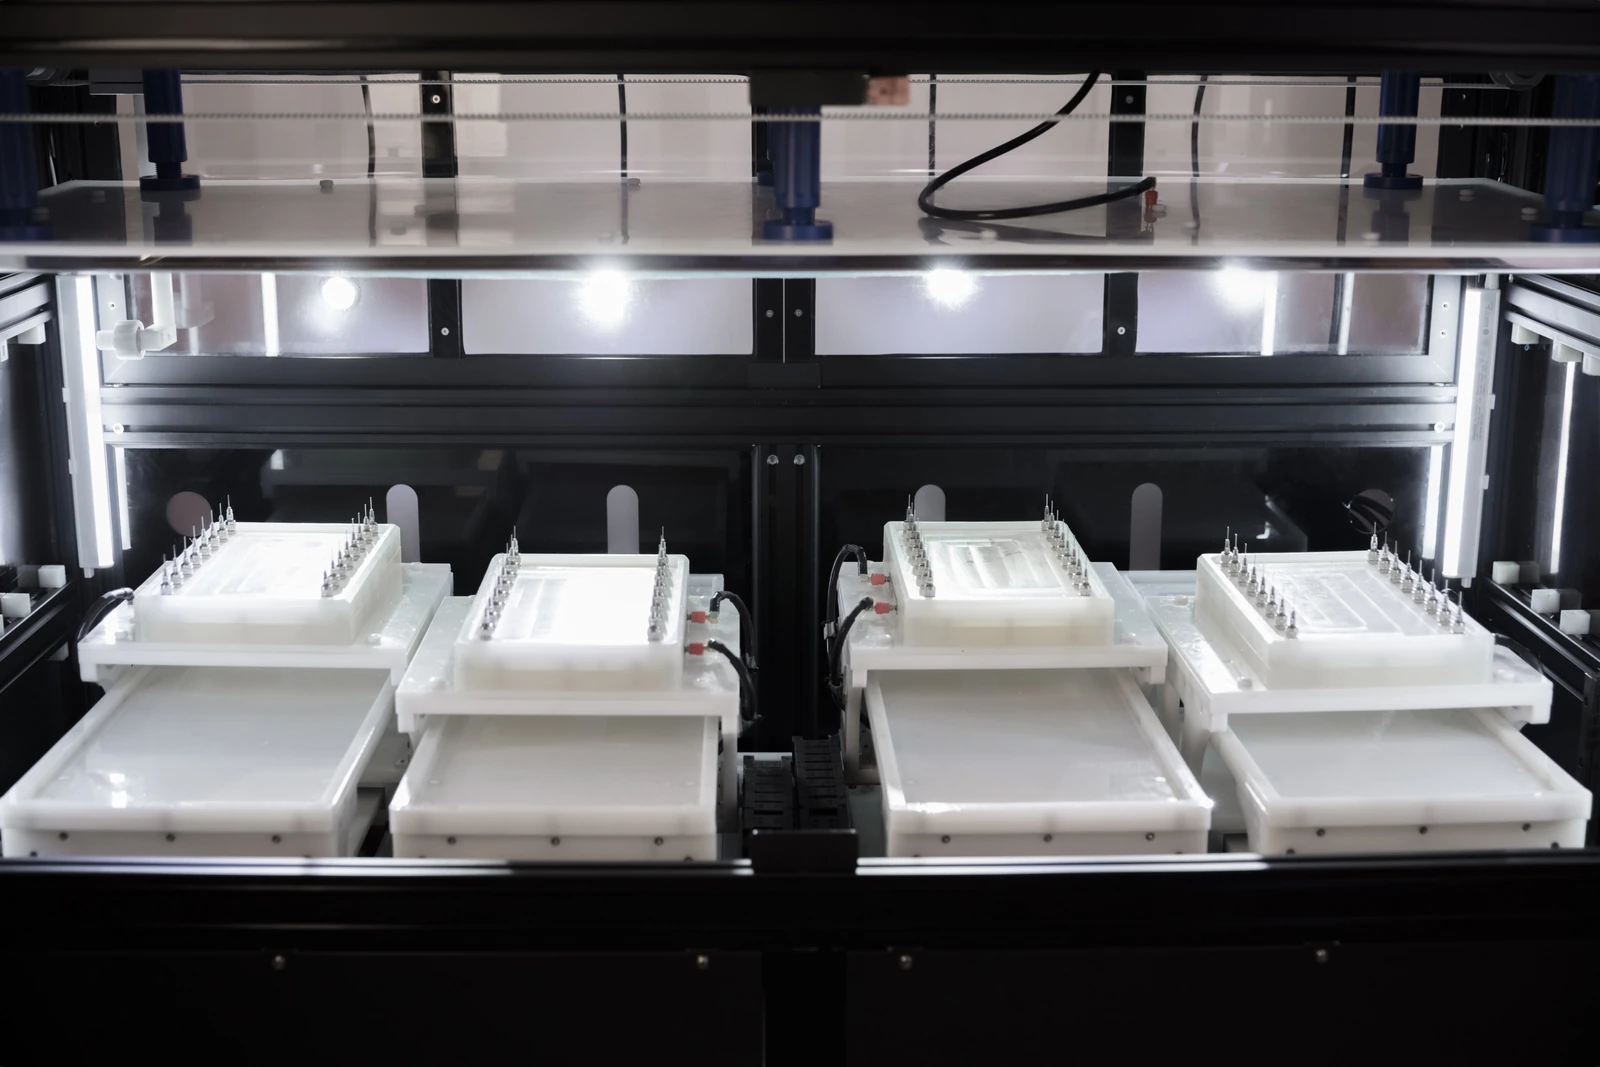
  • Los módulos se desplazan alternativamente en sentidos opuestos para mejorar la cobertura transversal.
  • Recorrido horizontal en Y: 300 mm. Velocidad: 1–40 mm/s.
  • El ajuste del eje Z permite seleccionar una distancia de hilado de 8 a 30 cm desde la pantalla táctil.
  • Ajuste el movimiento al material y al perfil de espesor objetivo.
Sistema de matrices multiagujaAmpliar imagen ↗
Sistema de matrices multiaguja

Sistema de matrices multiaguja

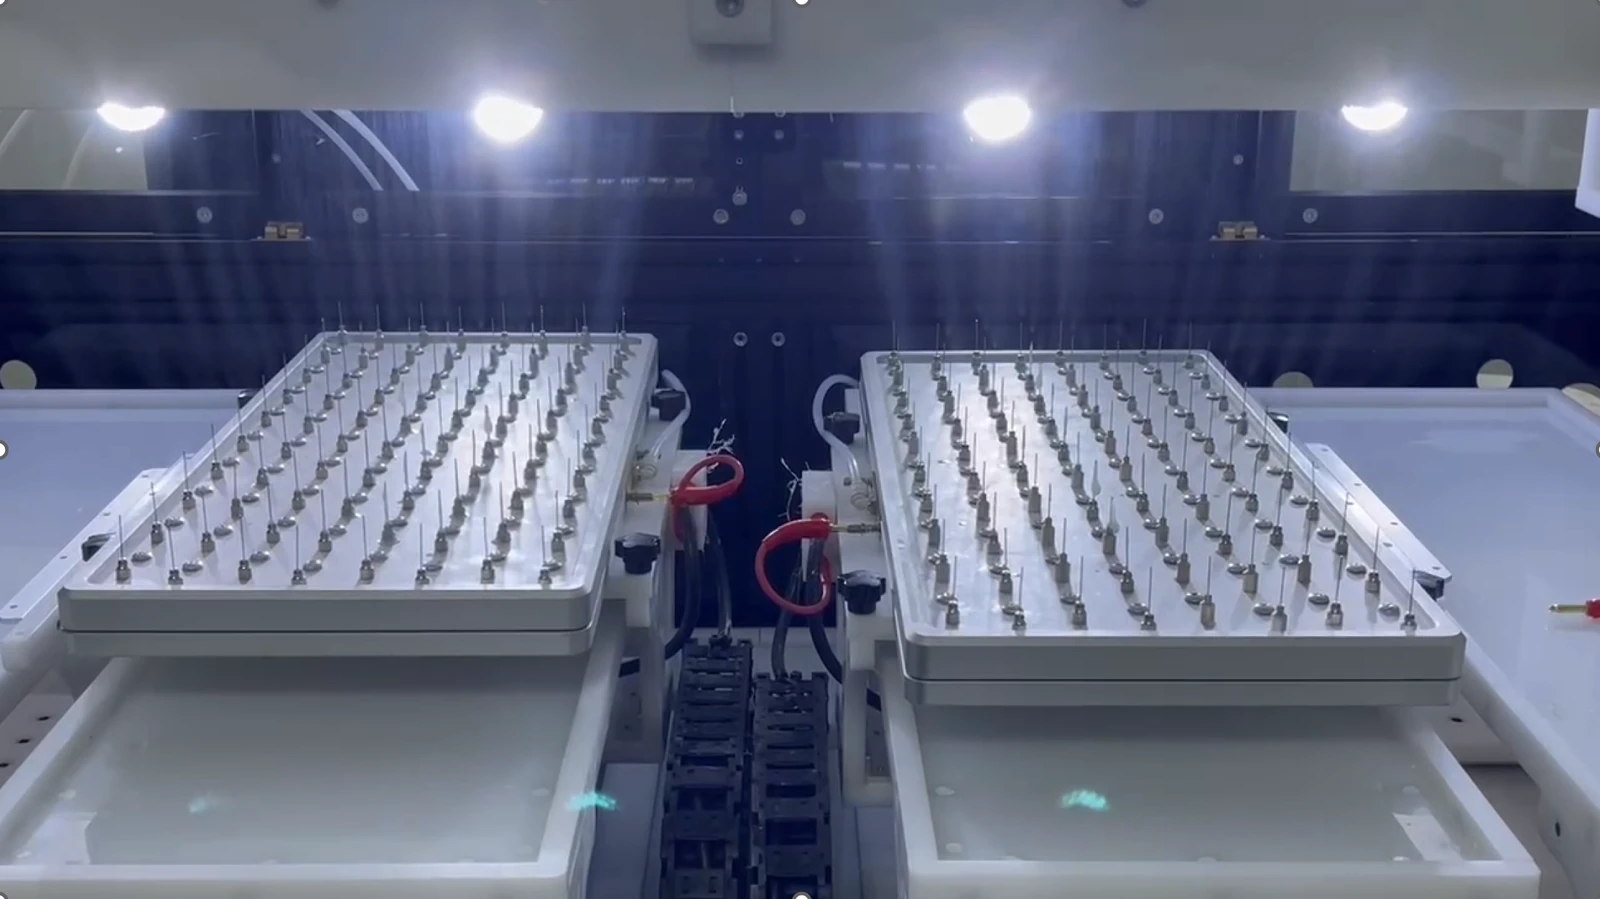
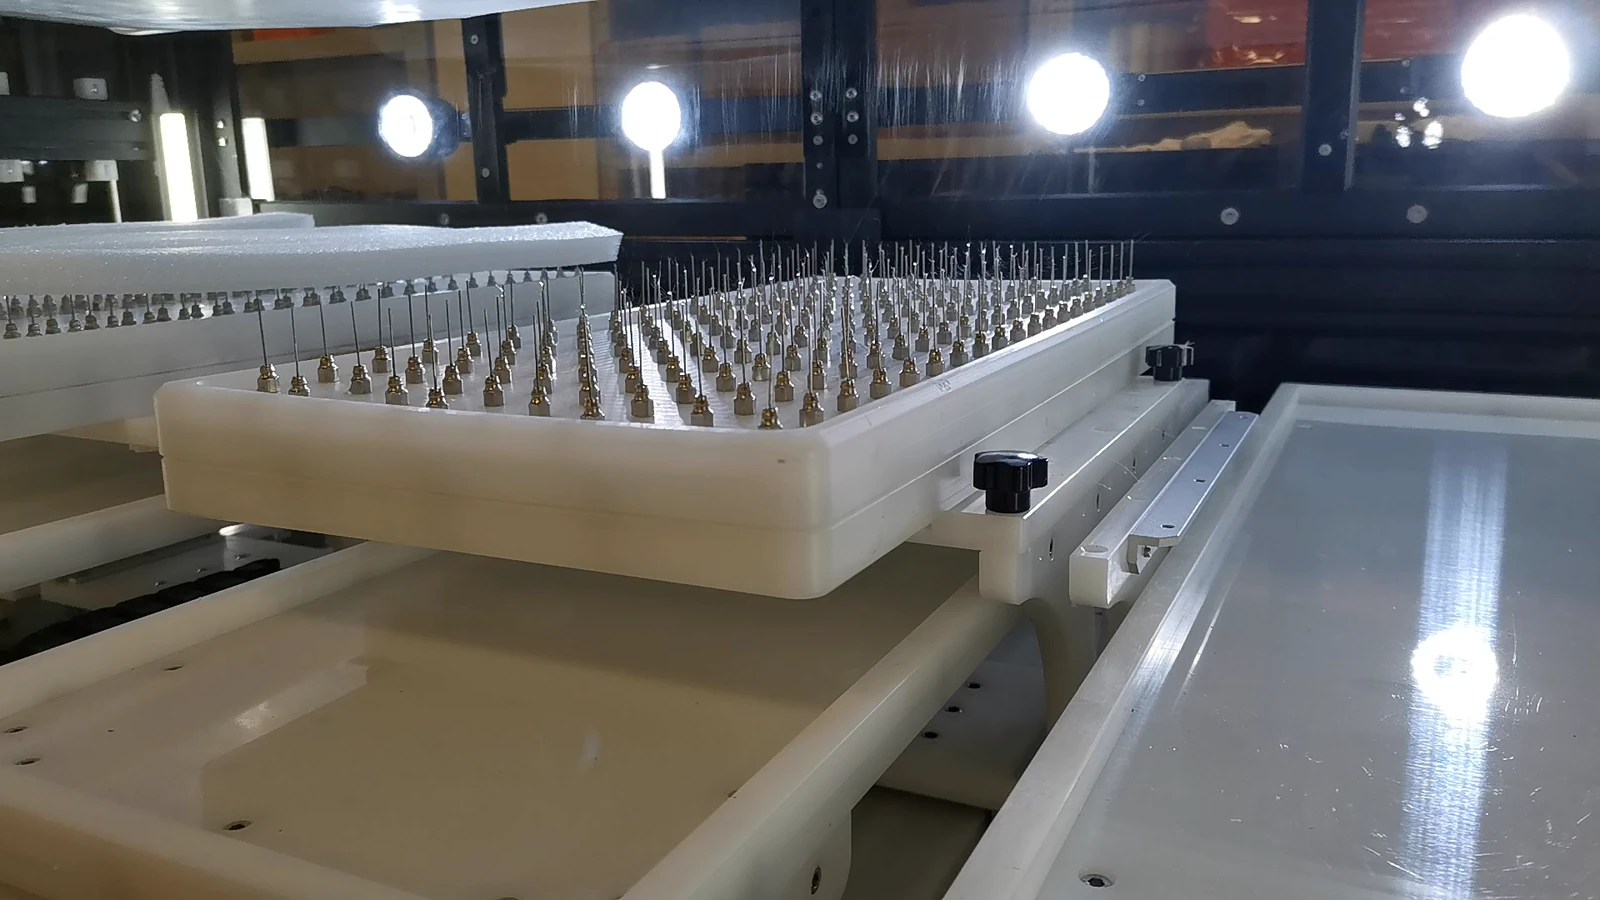
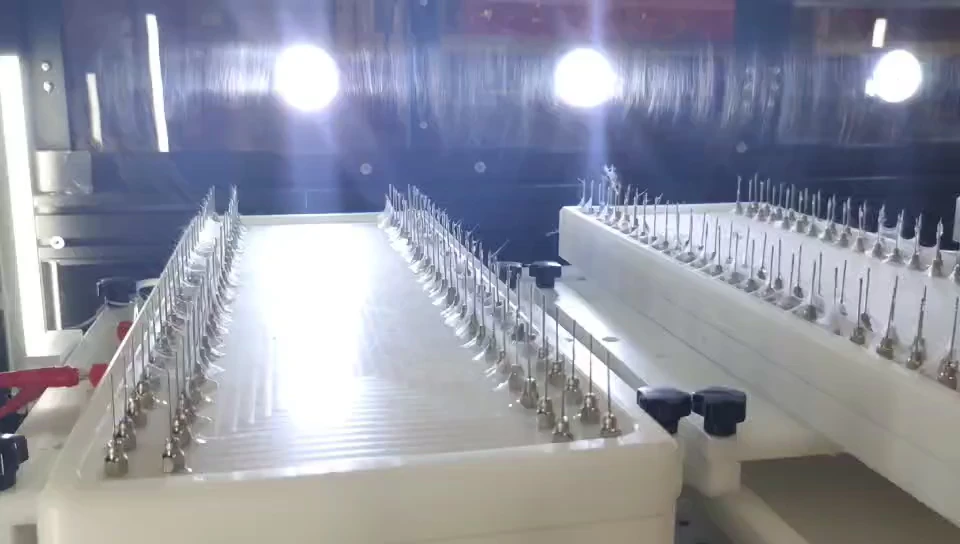
  • Configure 2–4 módulos con 16–150 agujas por módulo, según la configuración.
  • Procese simultáneamente 2–4 soluciones diferentes. Combine el movimiento relativo y la disposición de las agujas para mejorar la uniformidad.
  • La alimentación precisa favorece resultados consistentes entre lotes.
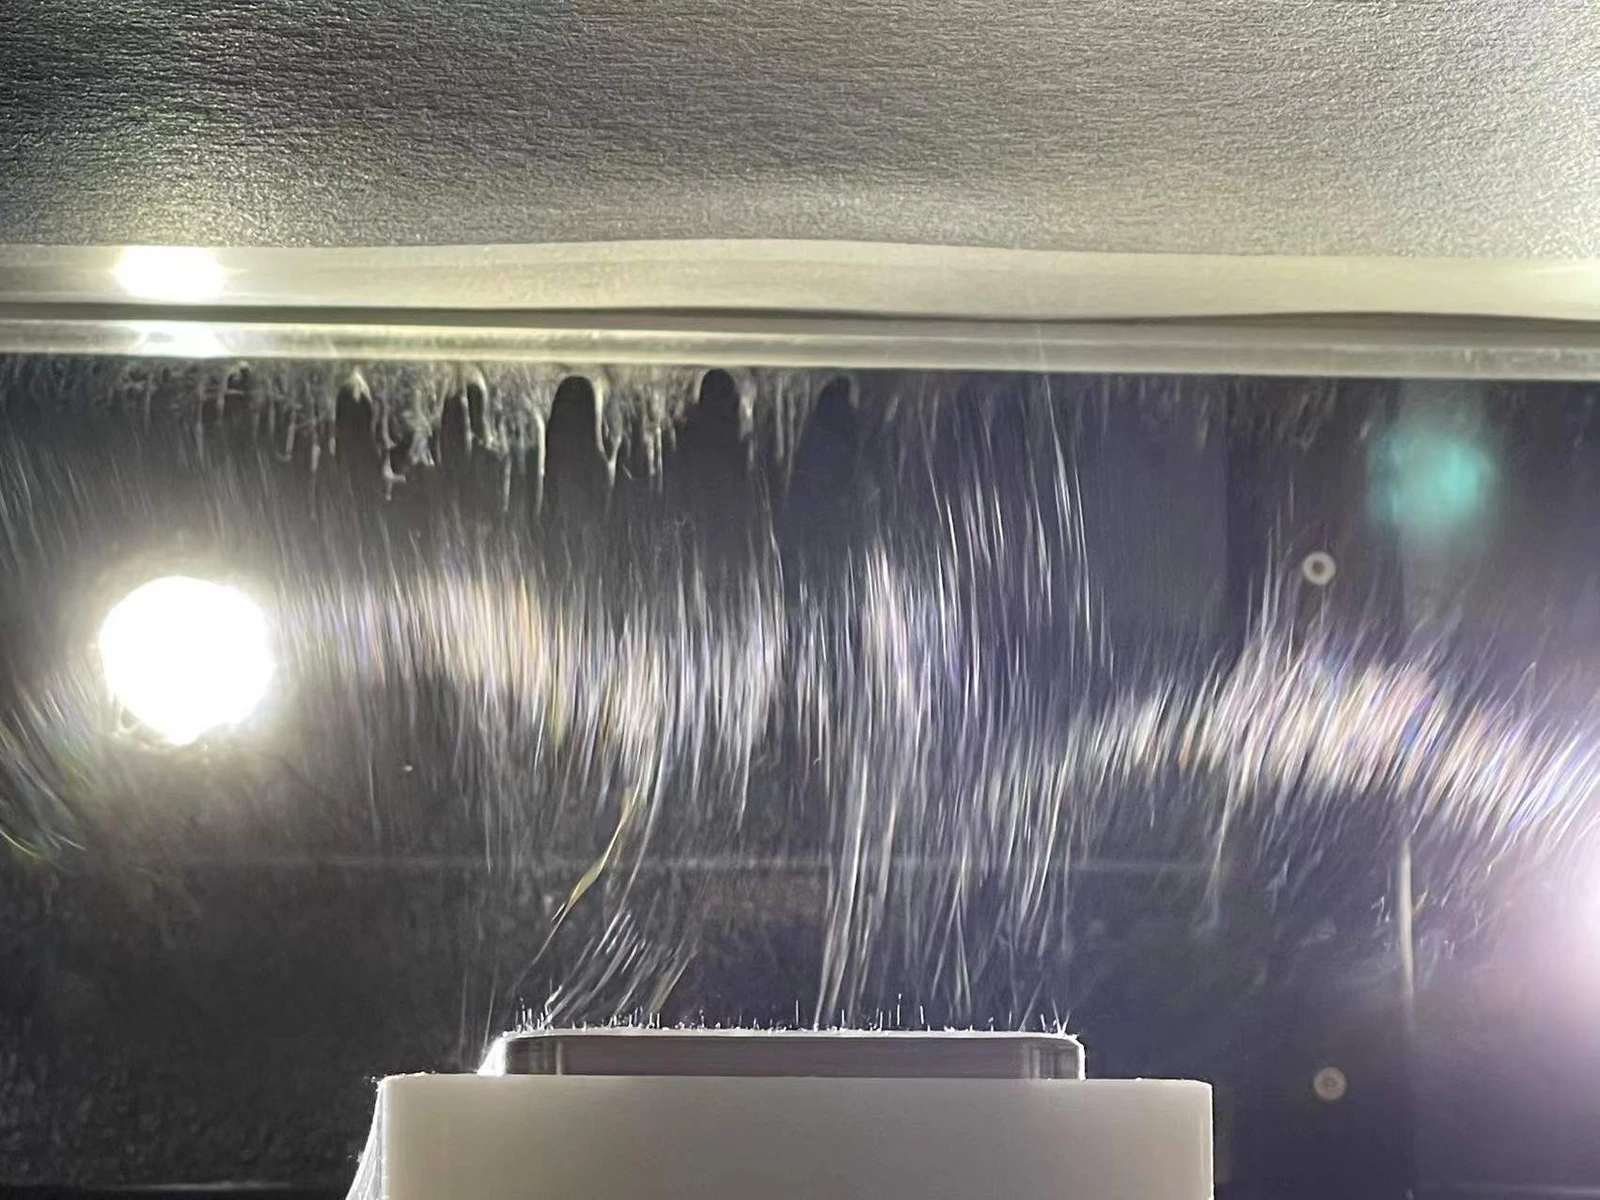
Matrices multiaguja en funcionamientoAmpliar imagen ↗
Matrices multiaguja en funcionamiento
Matrices multiaguja en funcionamientoAmpliar imagen ↗
Matrices multiaguja en funcionamiento

Matrices multiaguja en funcionamiento

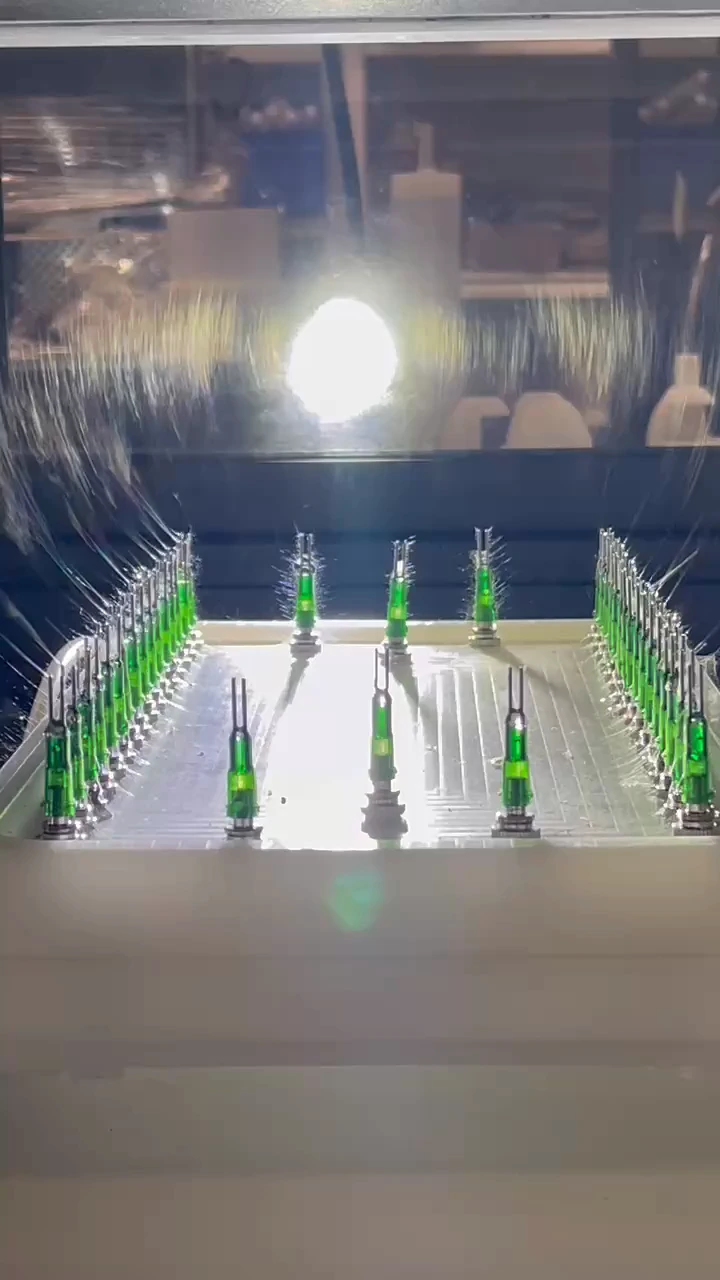
  • Las fotografías muestran un ejemplo de 100 agujas × 4 módulos. El número de agujas en uso depende de la formulación y de la estabilidad del proceso.
Cabezal sin agujas linealAmpliar imagen ↗
Cabezal sin agujas lineal

Cabezal sin agujas lineal

  • Módulo opcional. Las puntas de la estructura concentran el campo eléctrico local.
  • El diseño facilita la limpieza y reduce el consumo y mantenimiento individual de agujas.
  • Valide la evaporación del disolvente y la estabilidad del hilado al seleccionar el módulo.
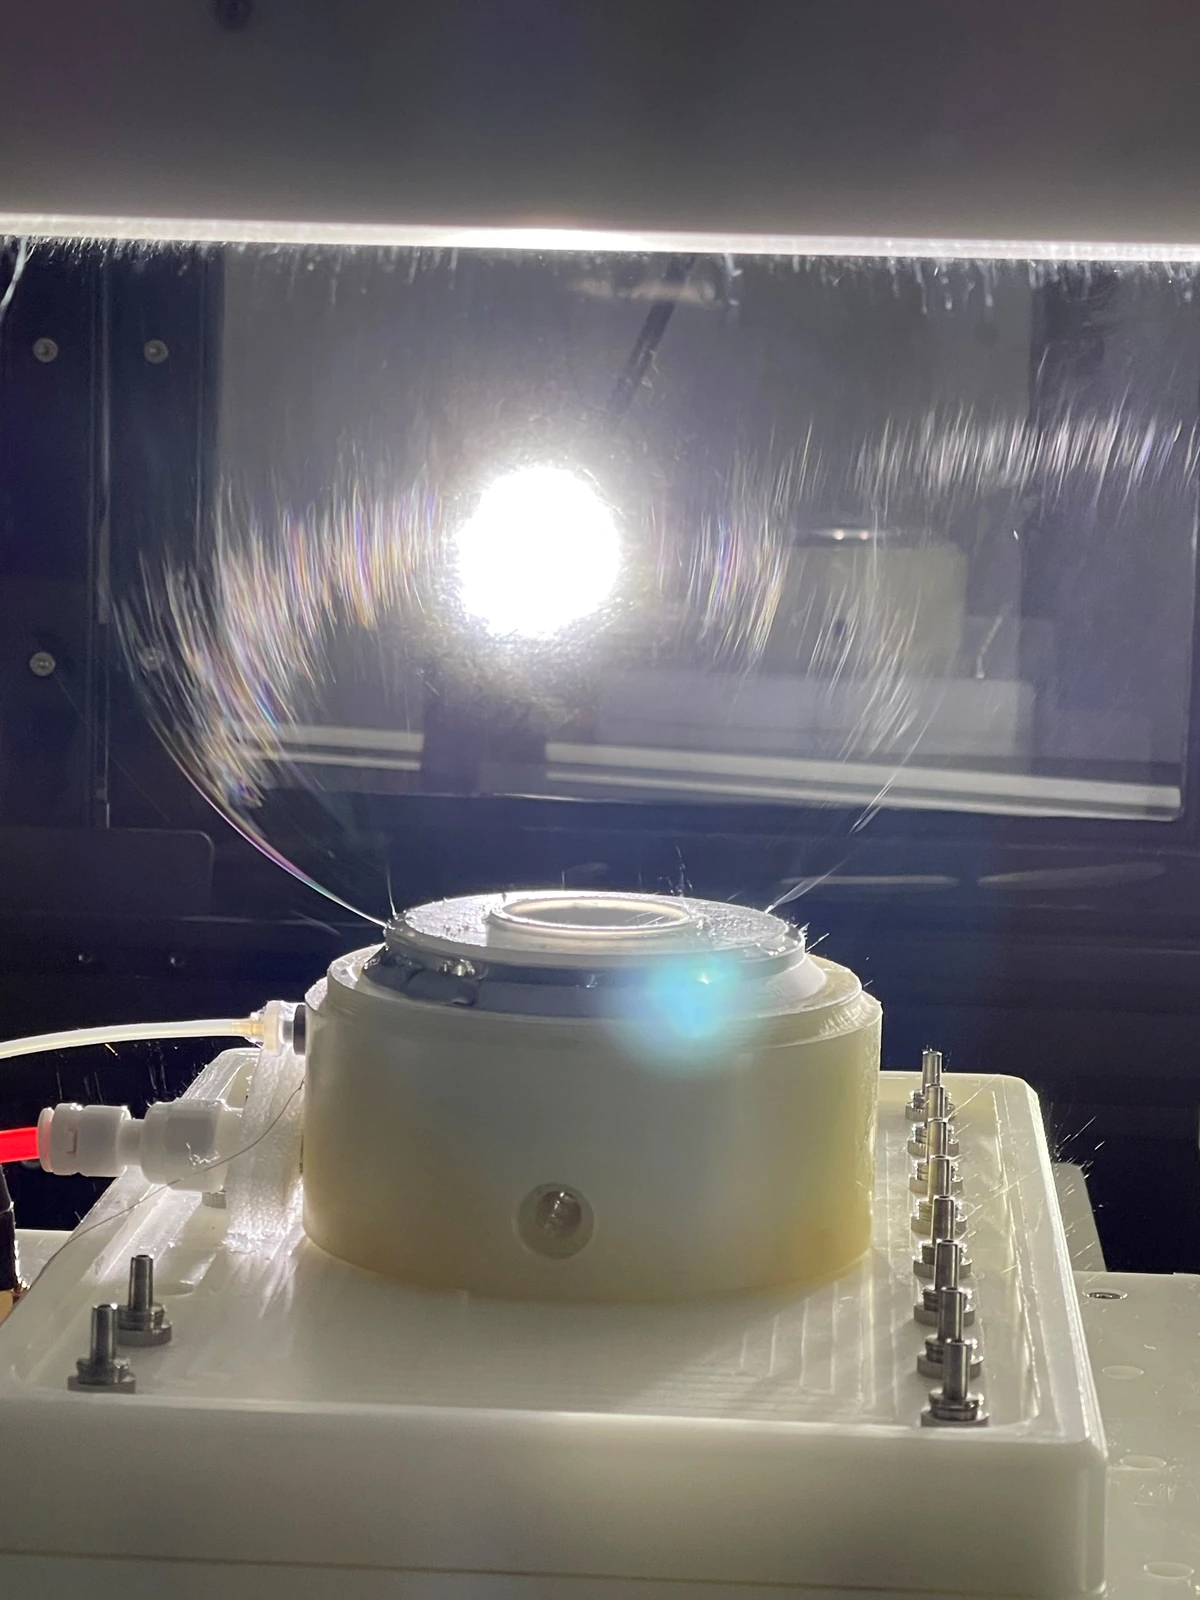
Cabezal sin agujas anularAmpliar imagen ↗
Cabezal sin agujas anular

Cabezal sin agujas anular

  • Módulo anular opcional para electrohilado sin agujas.
  • La facilidad de limpieza resulta útil en procesos con mantenimiento frecuente.
  • Combínelo con otros módulos según el material y las necesidades de producción.
Matriz de agujas coaxialesAmpliar imagen ↗
Matriz de agujas coaxiales

Matriz de agujas coaxiales

  • Módulo opcional para producir por lotes nanofibras de núcleo y envoltura.
  • Las alimentaciones independientes permiten ajustar por separado los caudales del núcleo y la envoltura.
  • Las agujas interiores y exteriores reemplazables mantienen la alineación concéntrica. Configure el tamaño de la matriz según el proceso.
Electrohilado y electropulverización combinadosAmpliar imagen ↗
Electrohilado y electropulverización combinados
Electrohilado secuencial de distintos polímerosAmpliar imagen ↗
Electrohilado secuencial de distintos polímeros

Estructuras multimaterial y compuestas

  • Hile 2–4 materiales simultáneamente o de forma secuencial para obtener estructuras compuestas.
  • Los ejemplos incluyen electrohilado combinado con electropulverización y electrohilado secuencial de distintos polímeros.

Sistemas acuosos y disolventes orgánicos

  • En sistemas acuosos, disuelva por completo el polímero. En sistemas orgánicos, seleccione una viscosidad y una velocidad de evaporación adecuadas.
  • Adapte la formulación y el cabezal a la compatibilidad de materiales, la estabilidad y las condiciones de operación.
  • Ejemplos: agua, DMF, DMAc, DMSO, NMP, THF, HFIP y acetona.
03

Alimentación y tensión

Alimentación independiente de precisiónAmpliar imagen ↗
Alimentación independiente de precisión
Alimentación independiente de precisiónAmpliar imagen ↗
Alimentación independiente de precisión

Alimentación independiente de precisión

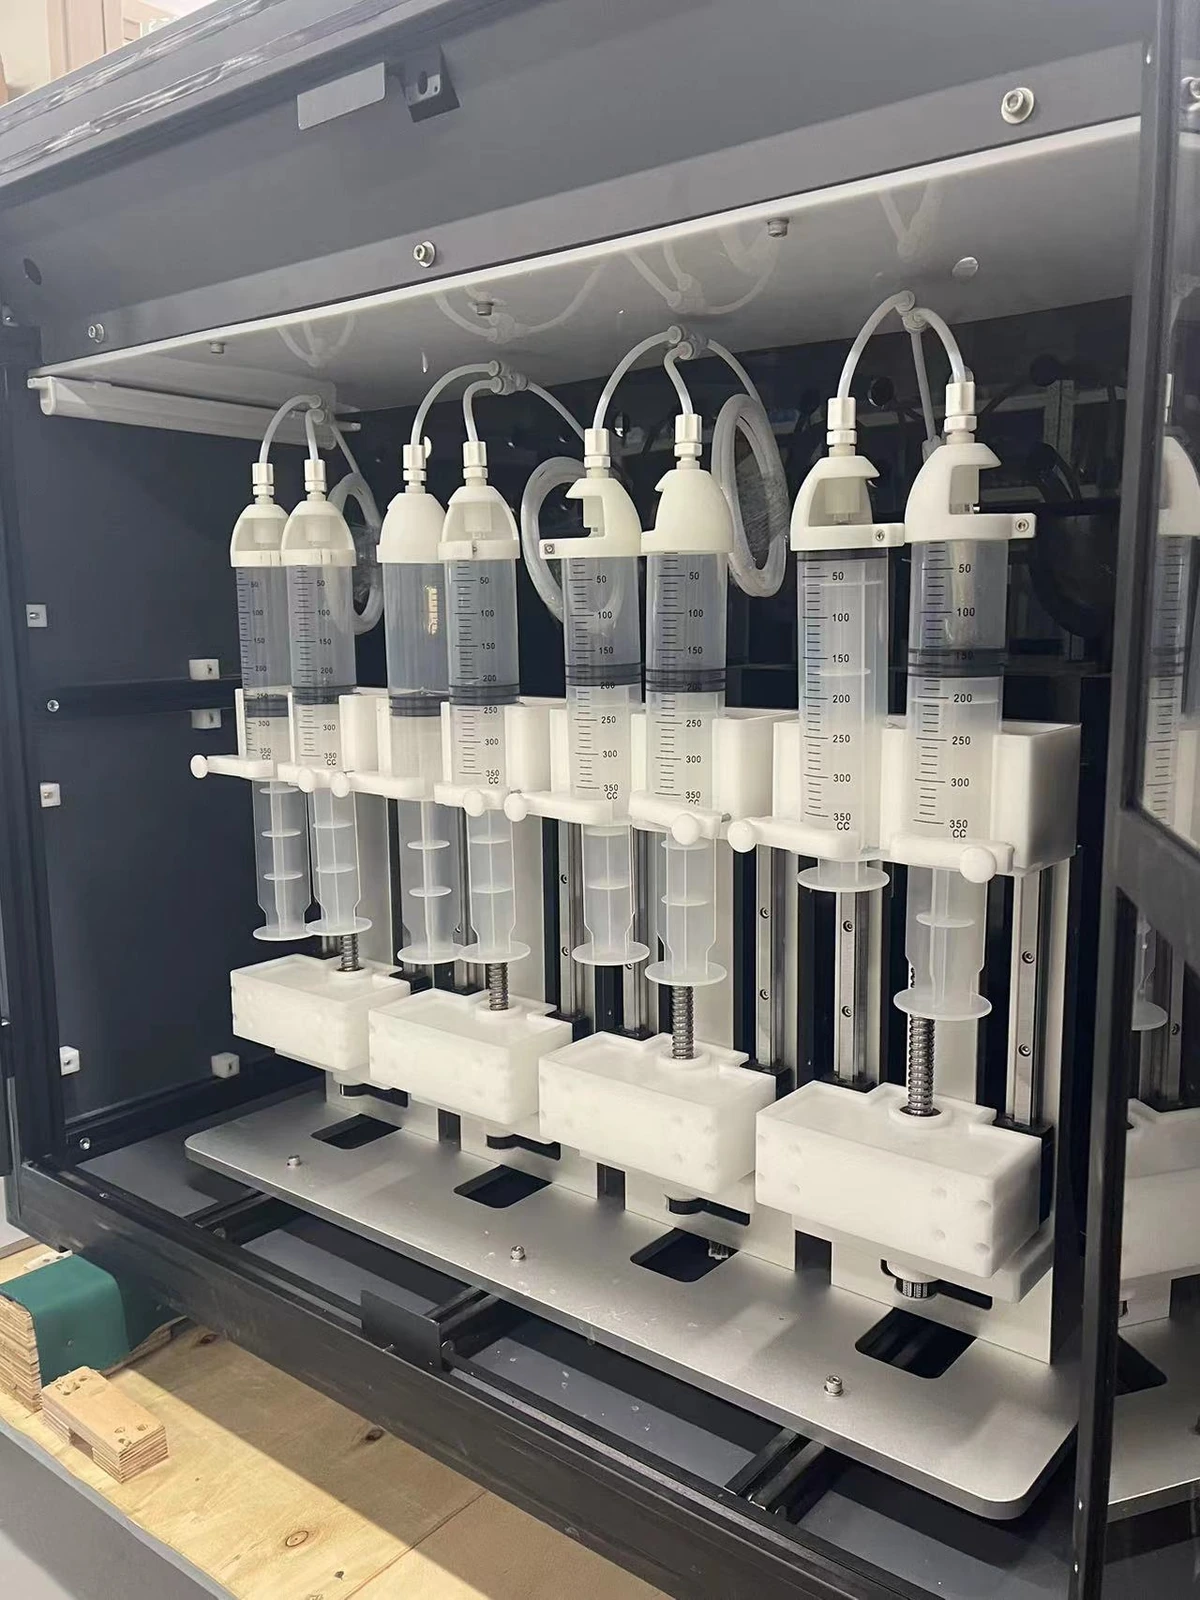
  • La unidad de alimentación separada facilita el mantenimiento y la ampliación. Los servomotores ofrecen empuje estable y control preciso del caudal.
  • Ajuste cada canal de forma independiente, incluidas las alimentaciones del núcleo y la envoltura.
  • Capacidad por canal: 200–500 mL, según la configuración. Amplíe el número de canales según los módulos y materiales.
  • Seleccione componentes en contacto con el líquido compatibles con el disolvente.
Fuentes de alta tensión y tensión de procesoAmpliar imagen ↗
Fuentes de alta tensión y tensión de proceso

Fuentes de alta tensión y tensión de proceso

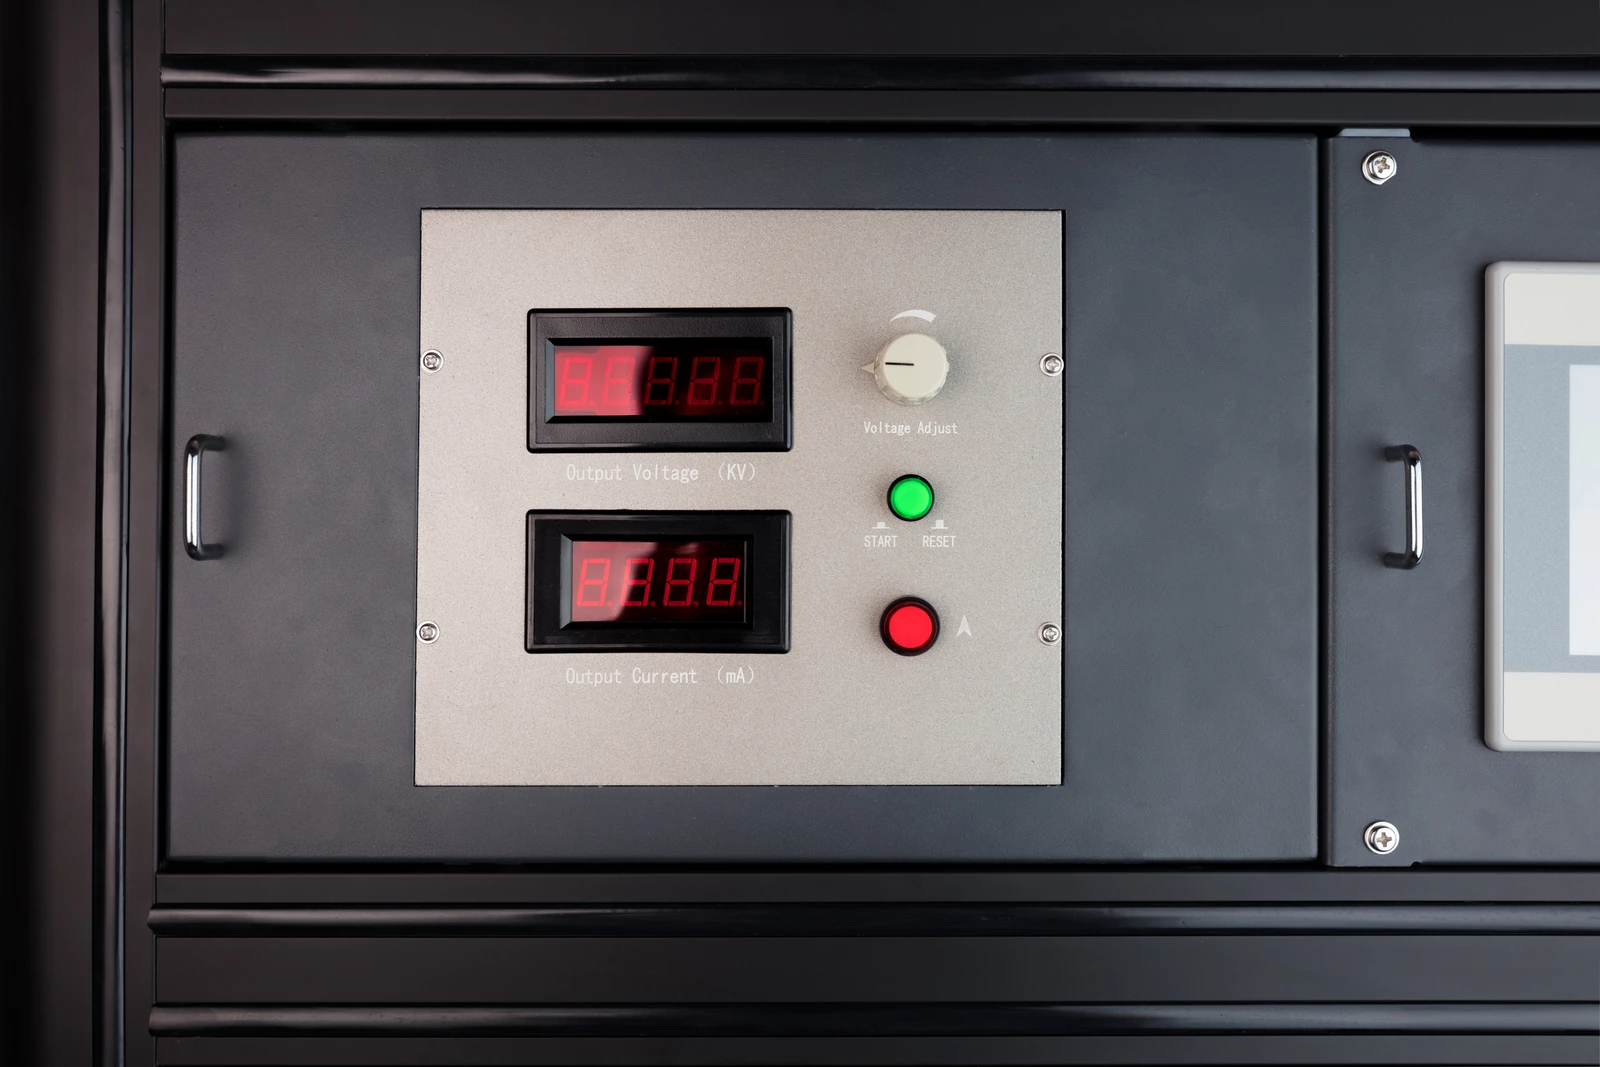
  • Tensión de proceso: 40–70 kV, según el material, el cabezal y la distancia de hilado. No equivale al rango nominal de salida de cada fuente.
  • Salida positiva: 0 a +50 kV. Salida negativa: 0 a −50 kV.
  • Corriente: 0–3 mA. Desconexión automática por encima de 3000 μA.
  • Tras desconectar, la tensión baja de 50 kV a 0 en menos de 0,5 s. Precisión: ±(2,0 % de la lectura + 1 dígito).
  • La optimización de las agujas y del campo eléctrico permite trabajar con tensiones de proceso menores y ayuda a reducir chispas y descargas no deseadas.
04

Modos de recogida

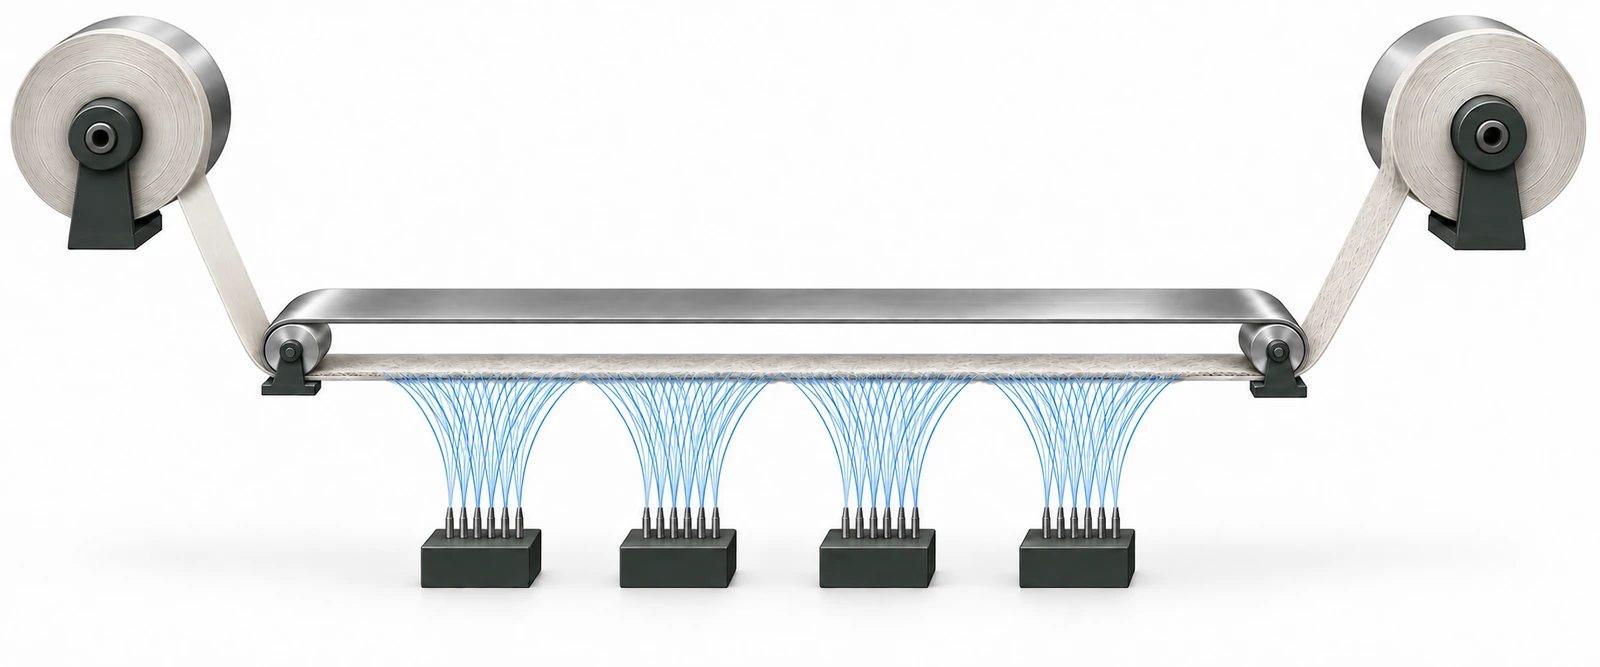
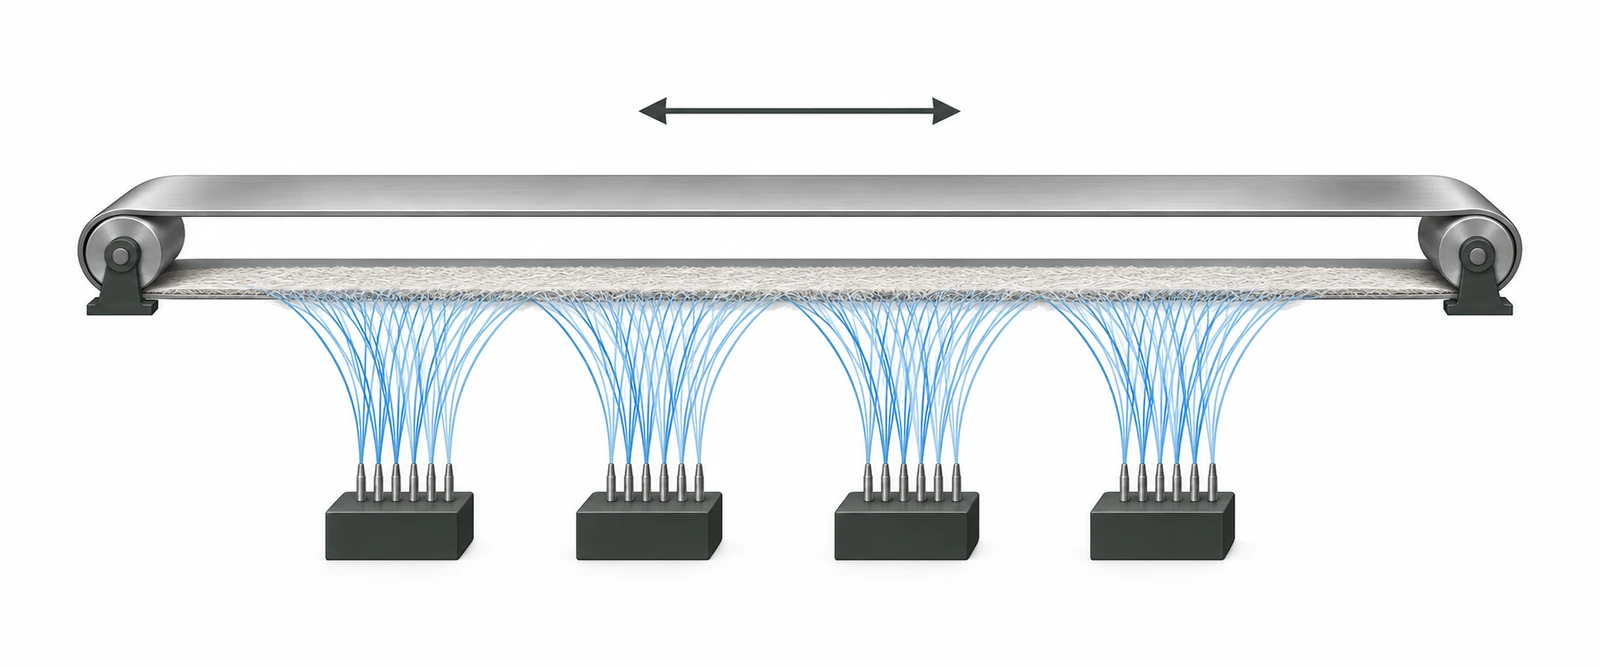
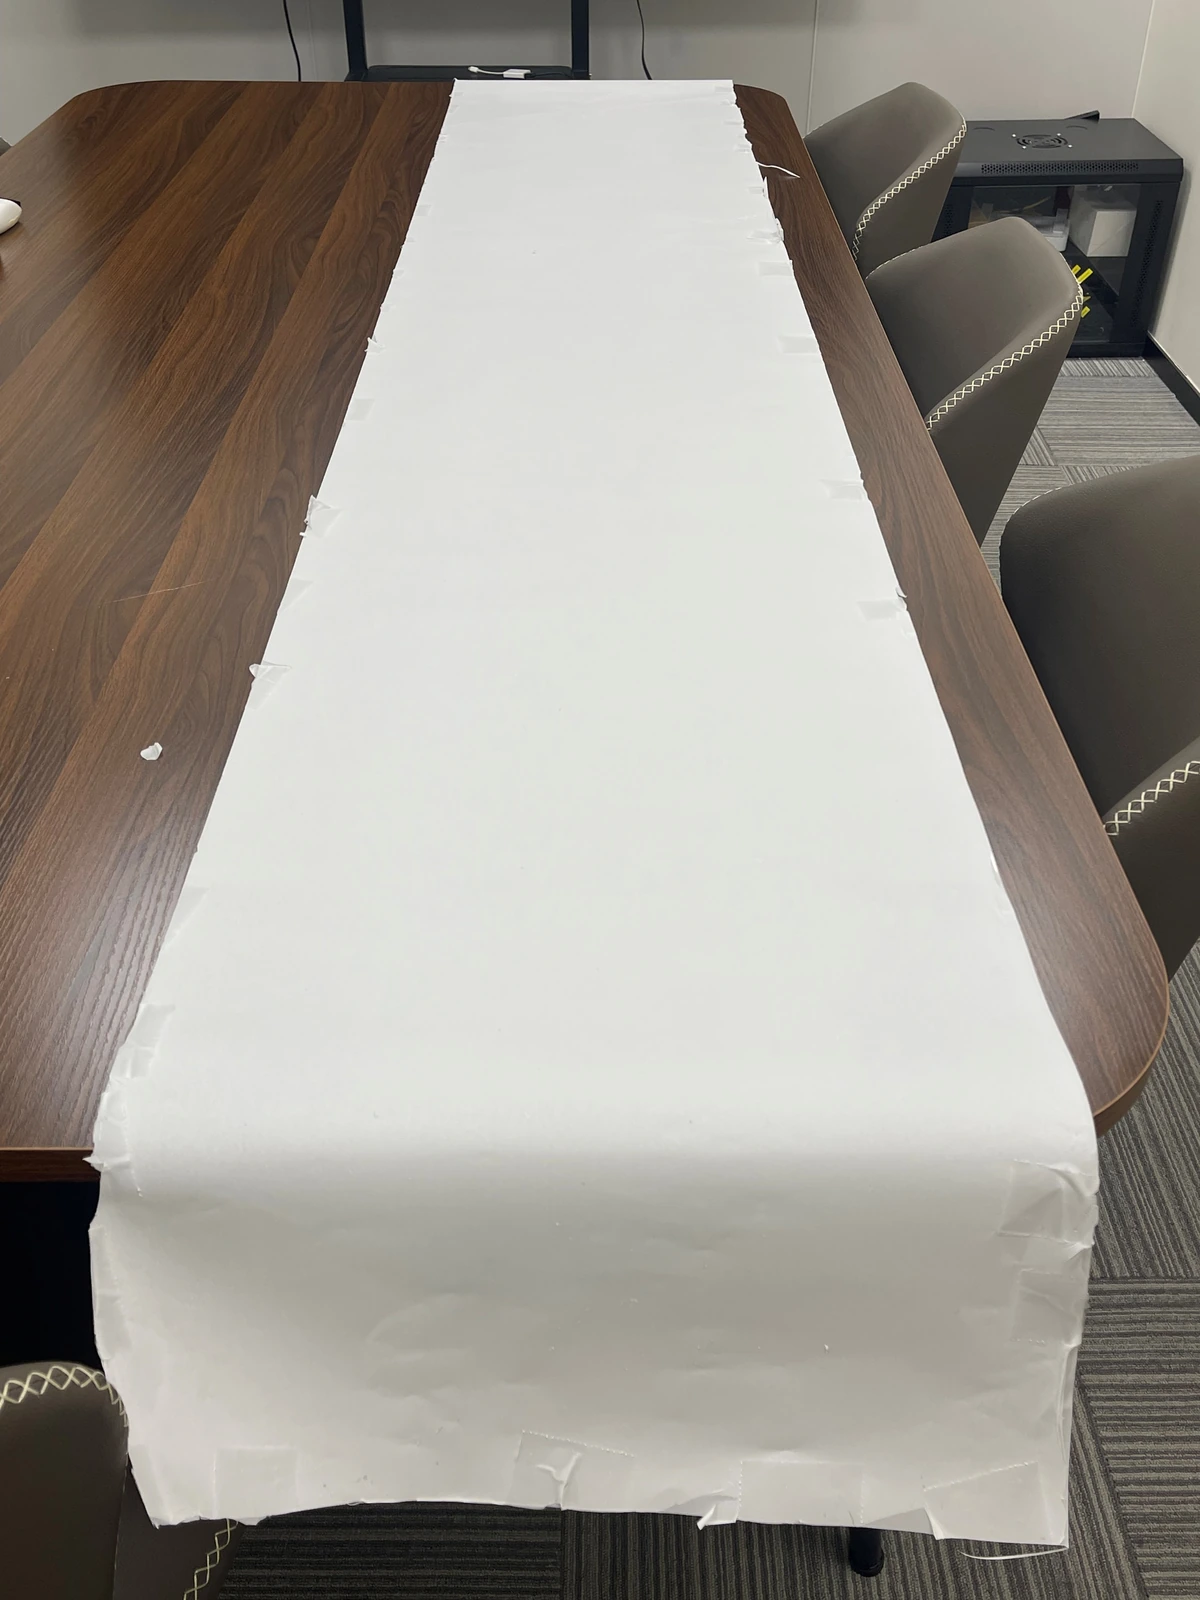
Ambos modos utilizan electrohilado ascendente, con los cabezales abajo y el colector arriba. Elija bobinado continuo para rollos o deposición repetida sobre un circuito cerrado para mantas gruesas.

Recogida continua en rolloAmpliar imagen ↗
Recogida continua en rollo
Mantas gruesas de longitud fijaAmpliar imagen ↗
Mantas gruesas de longitud fija

Esquemas del principio de recogida, no planos de ingeniería del equipo.

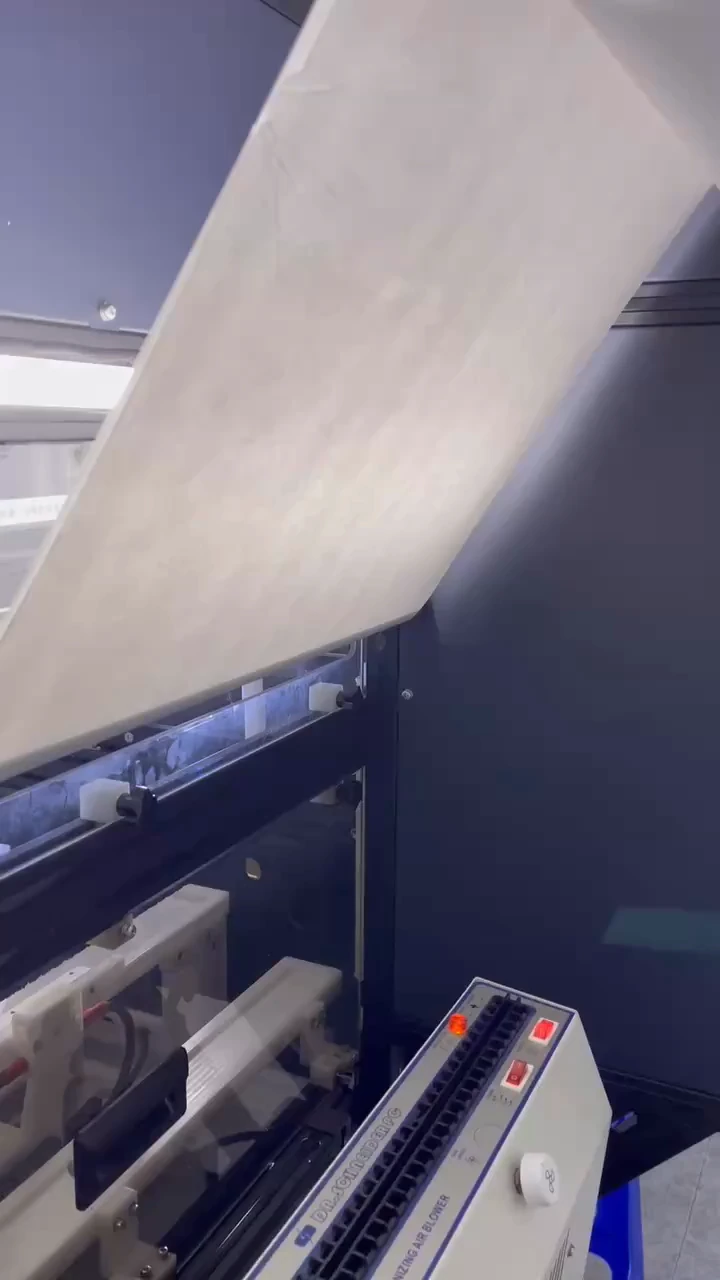
Recogida continua de rollo a rolloAmpliar imagen ↗
Recogida continua de rollo a rollo

Recogida continua de rollo a rollo

  • Una banda sin fin de acero inoxidable circula sobre dos rodillos y sostiene la membrana en la zona de hilado. La membrana se bobina al salir de esta zona.
  • Anchura de recogida: 200–650 mm, según la configuración.
  • Longitud de bobinado continuo: aproximadamente 200 m, según la configuración de recogida.
  • Diámetro máximo del rollo: 500 mm. Velocidad de bobinado: 0–20 mm/min.
Mantas fibrosas gruesas de longitud fijaAmpliar imagen ↗
Mantas fibrosas gruesas de longitud fija

Mantas fibrosas gruesas de longitud fija

  • La deposición repetida sobre el circuito cerrado aumenta el espesor en una longitud de recogida fija.
  • TL-20M-200: hasta 1,6 m. TL-20M-400: hasta 2,75 m.
  • Recogida sobre sustratos metálicos, como papel de aluminio. Espesor de referencia: ≥50 μm. El espesor real depende del material y del tiempo de deposición.
05

Control y mantenimiento

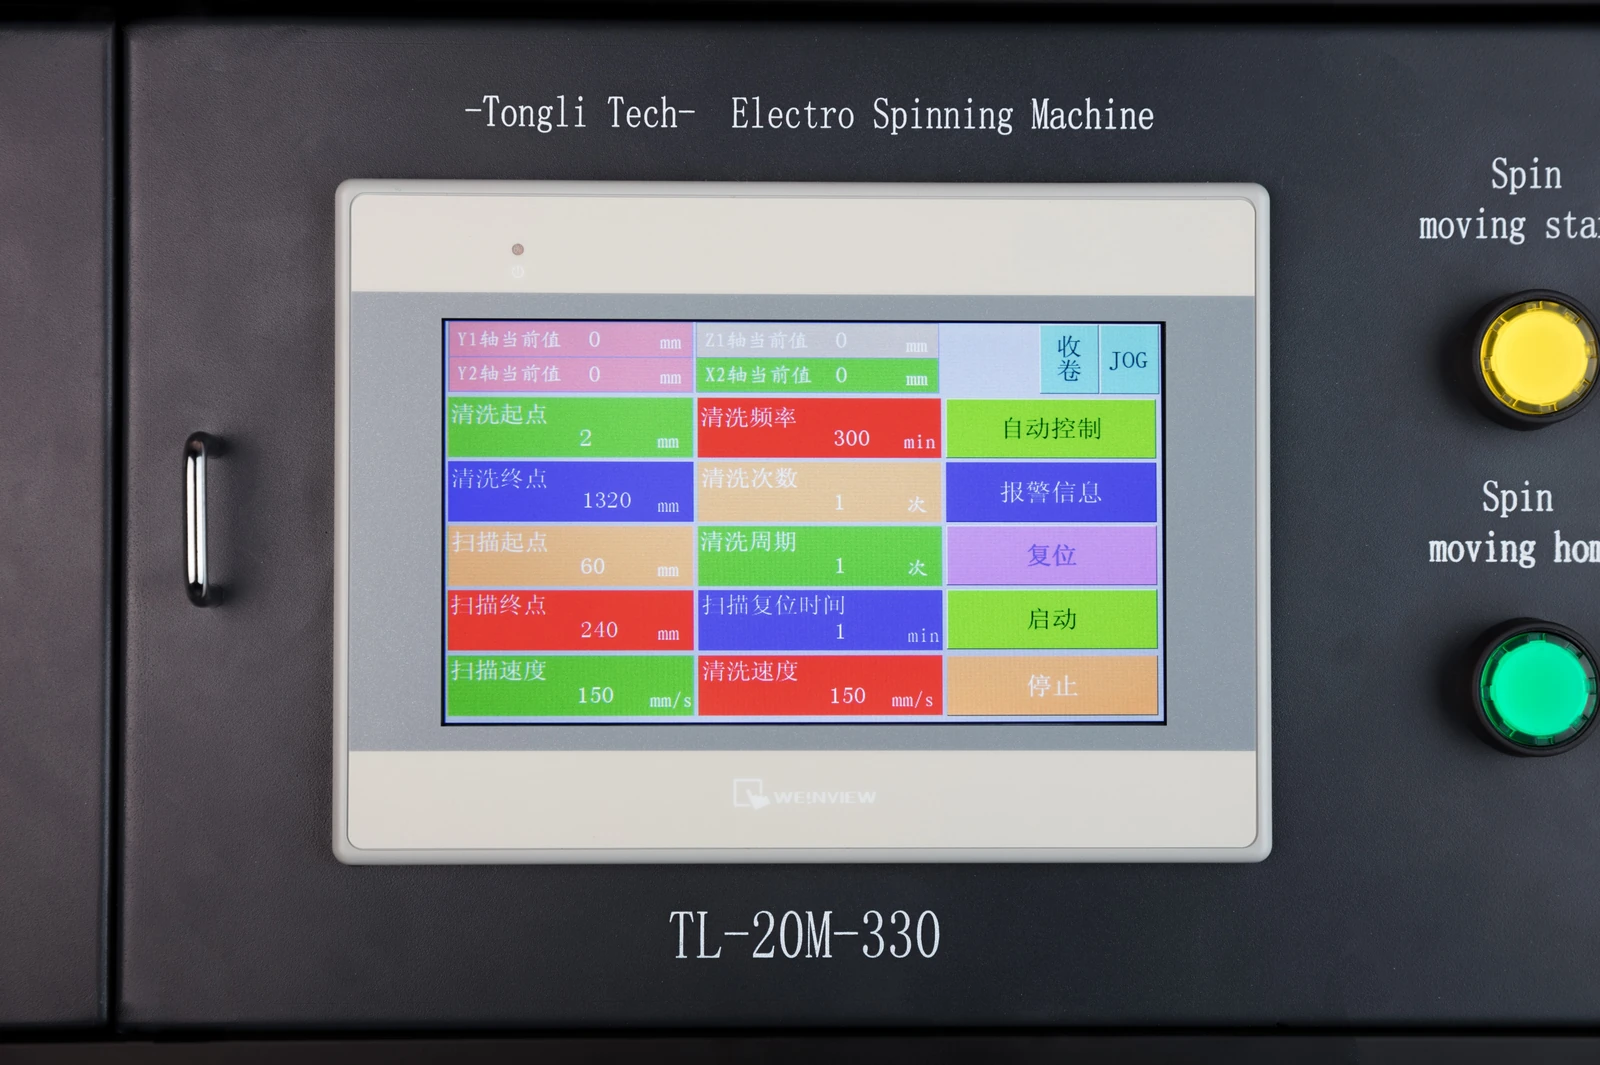
Control de proceso por pantalla táctilAmpliar imagen ↗
Control de proceso por pantalla táctil

Control de proceso por pantalla táctil

  • Configure el movimiento, la limpieza y otros parámetros desde la pantalla táctil central.
  • Elija el control de alta tensión independiente o mediante la pantalla.
  • Consulte aproximadamente un mes de historial de parámetros para repetir la producción.
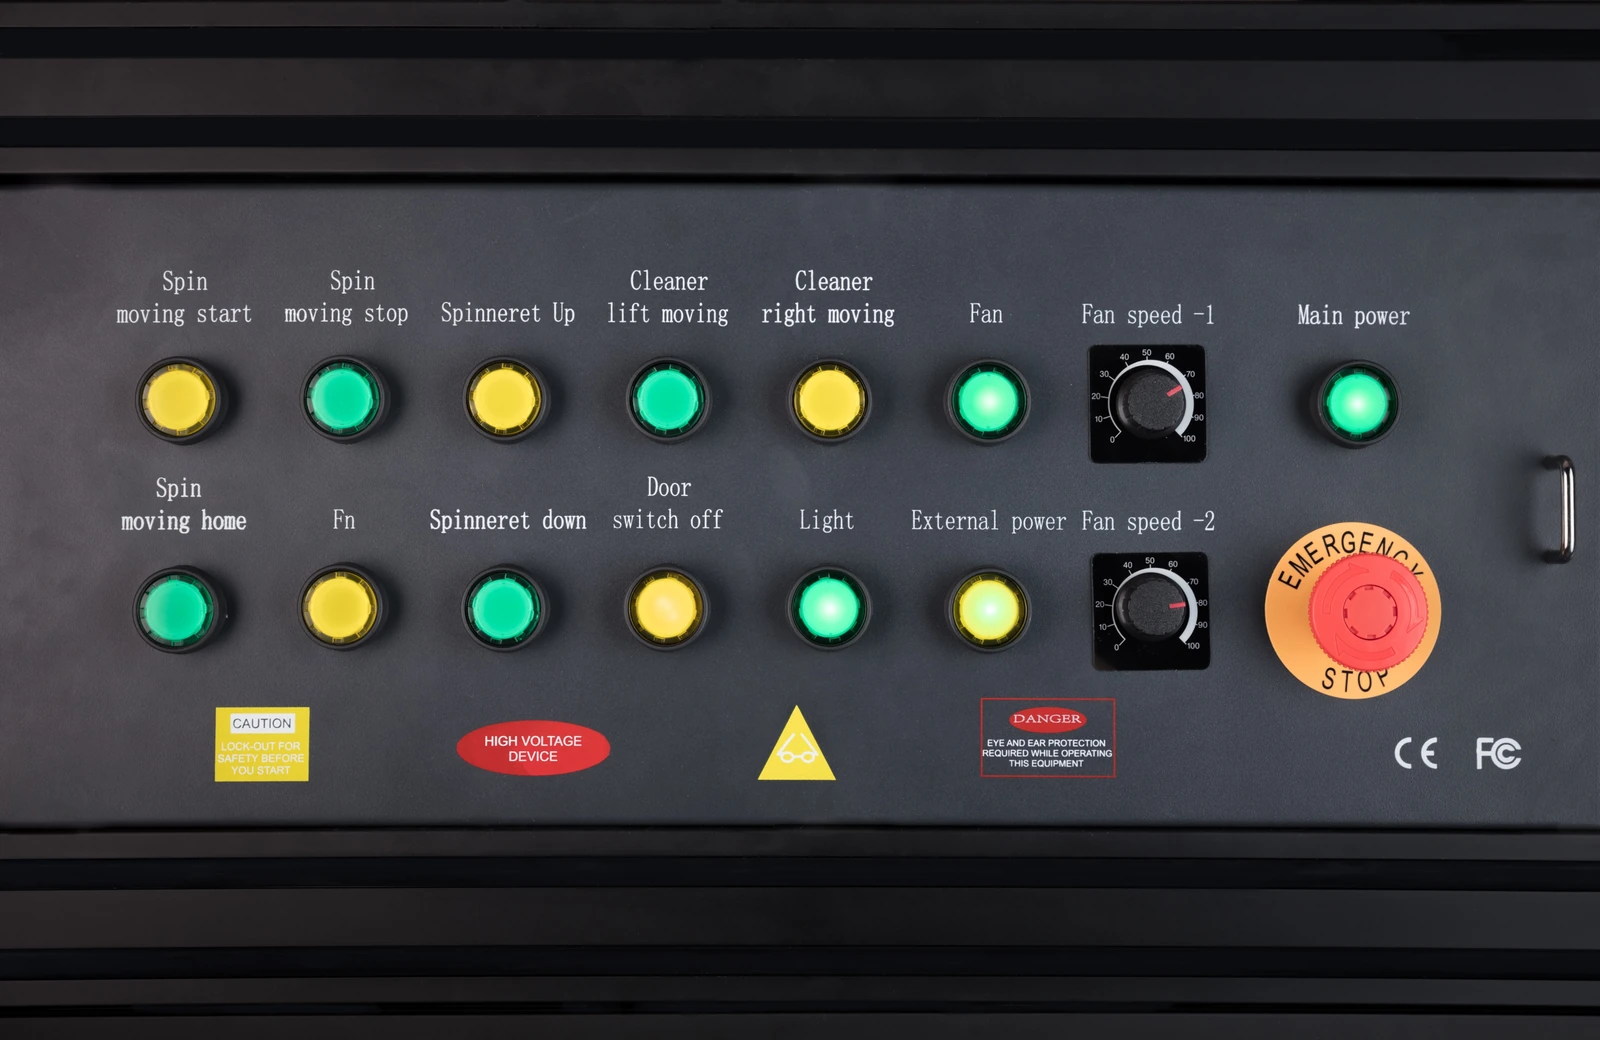
Acceso directo a los controlesAmpliar imagen ↗
Acceso directo a los controles

Acceso directo a los controles

  • Los botones físicos permiten iniciar y detener el hilado y la recogida, posicionar los cabezales, limpiar las agujas y controlar la extracción y la iluminación.
  • Un botón de parada de emergencia permite intervenir de inmediato.

Limpieza automática durante la producción

  • La limpieza automática reduce la intervención manual durante el ciclo de producción.
  • Ajuste la frecuencia según la solución y su tendencia a obstruir las agujas.
  • Los medios de limpieza desechables facilitan el reemplazo y el mantenimiento habitual.
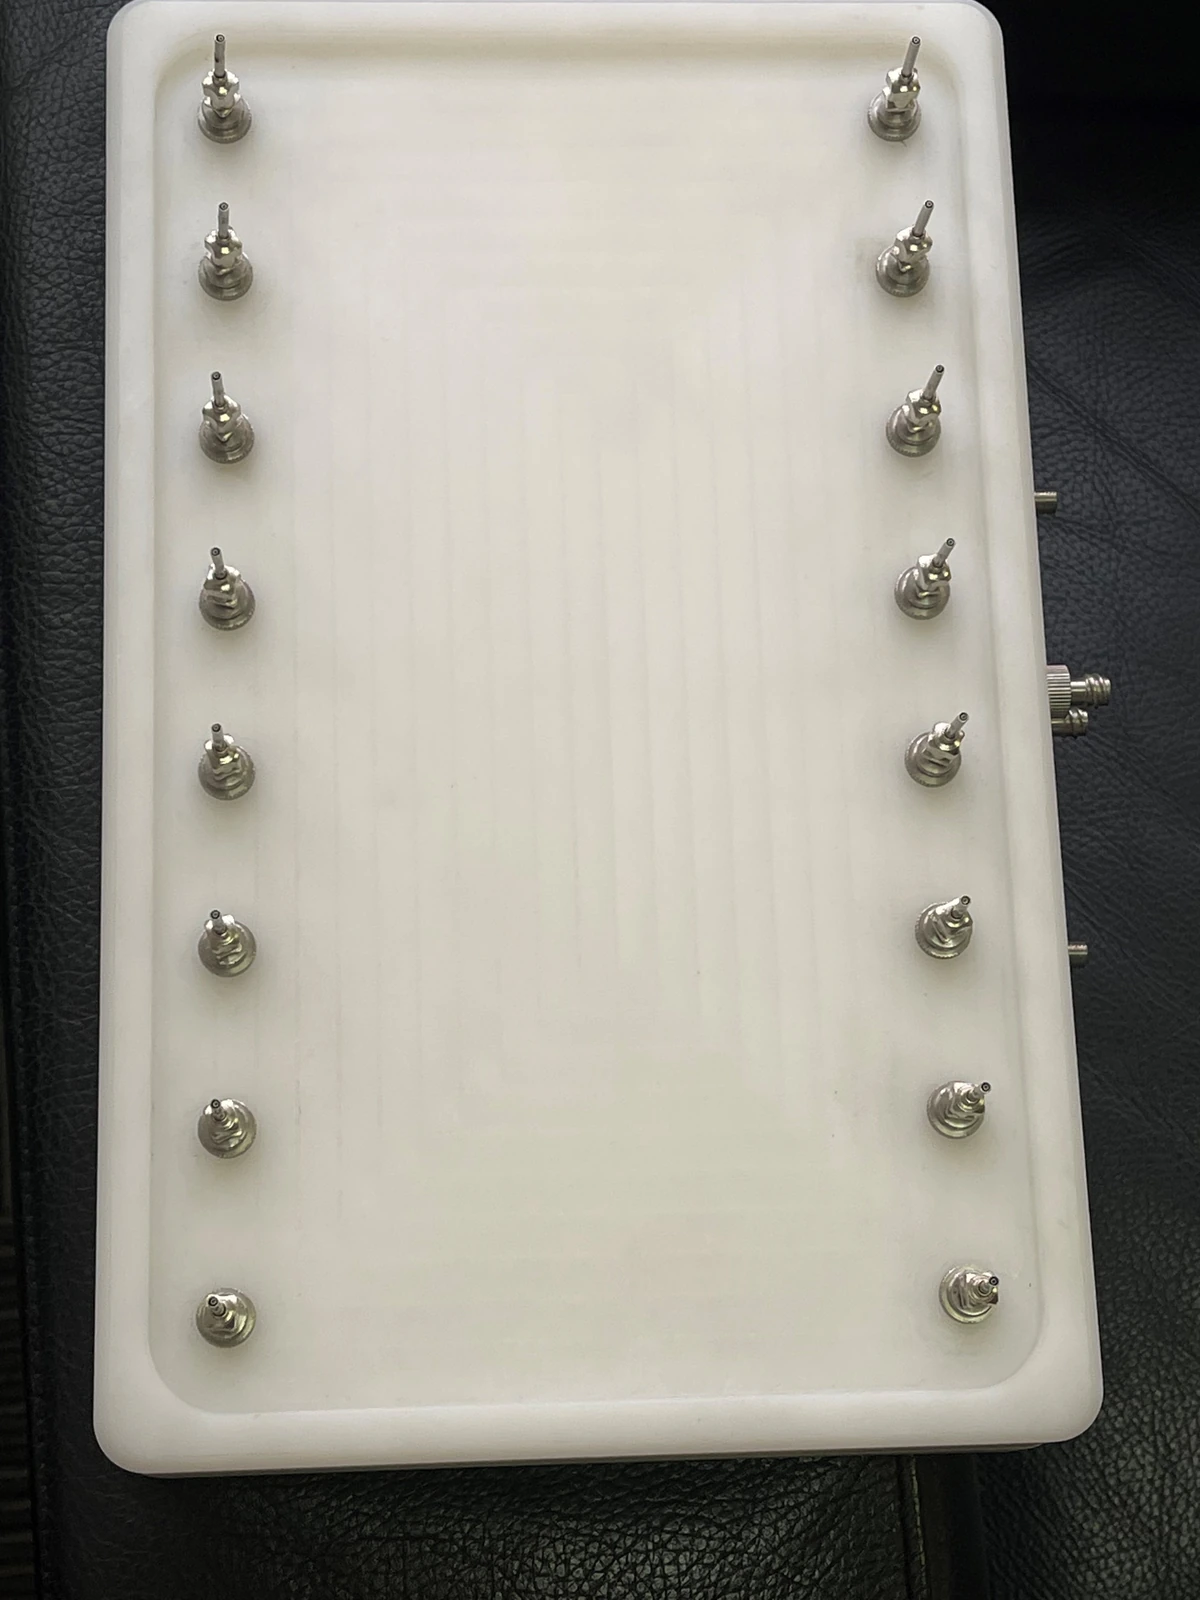
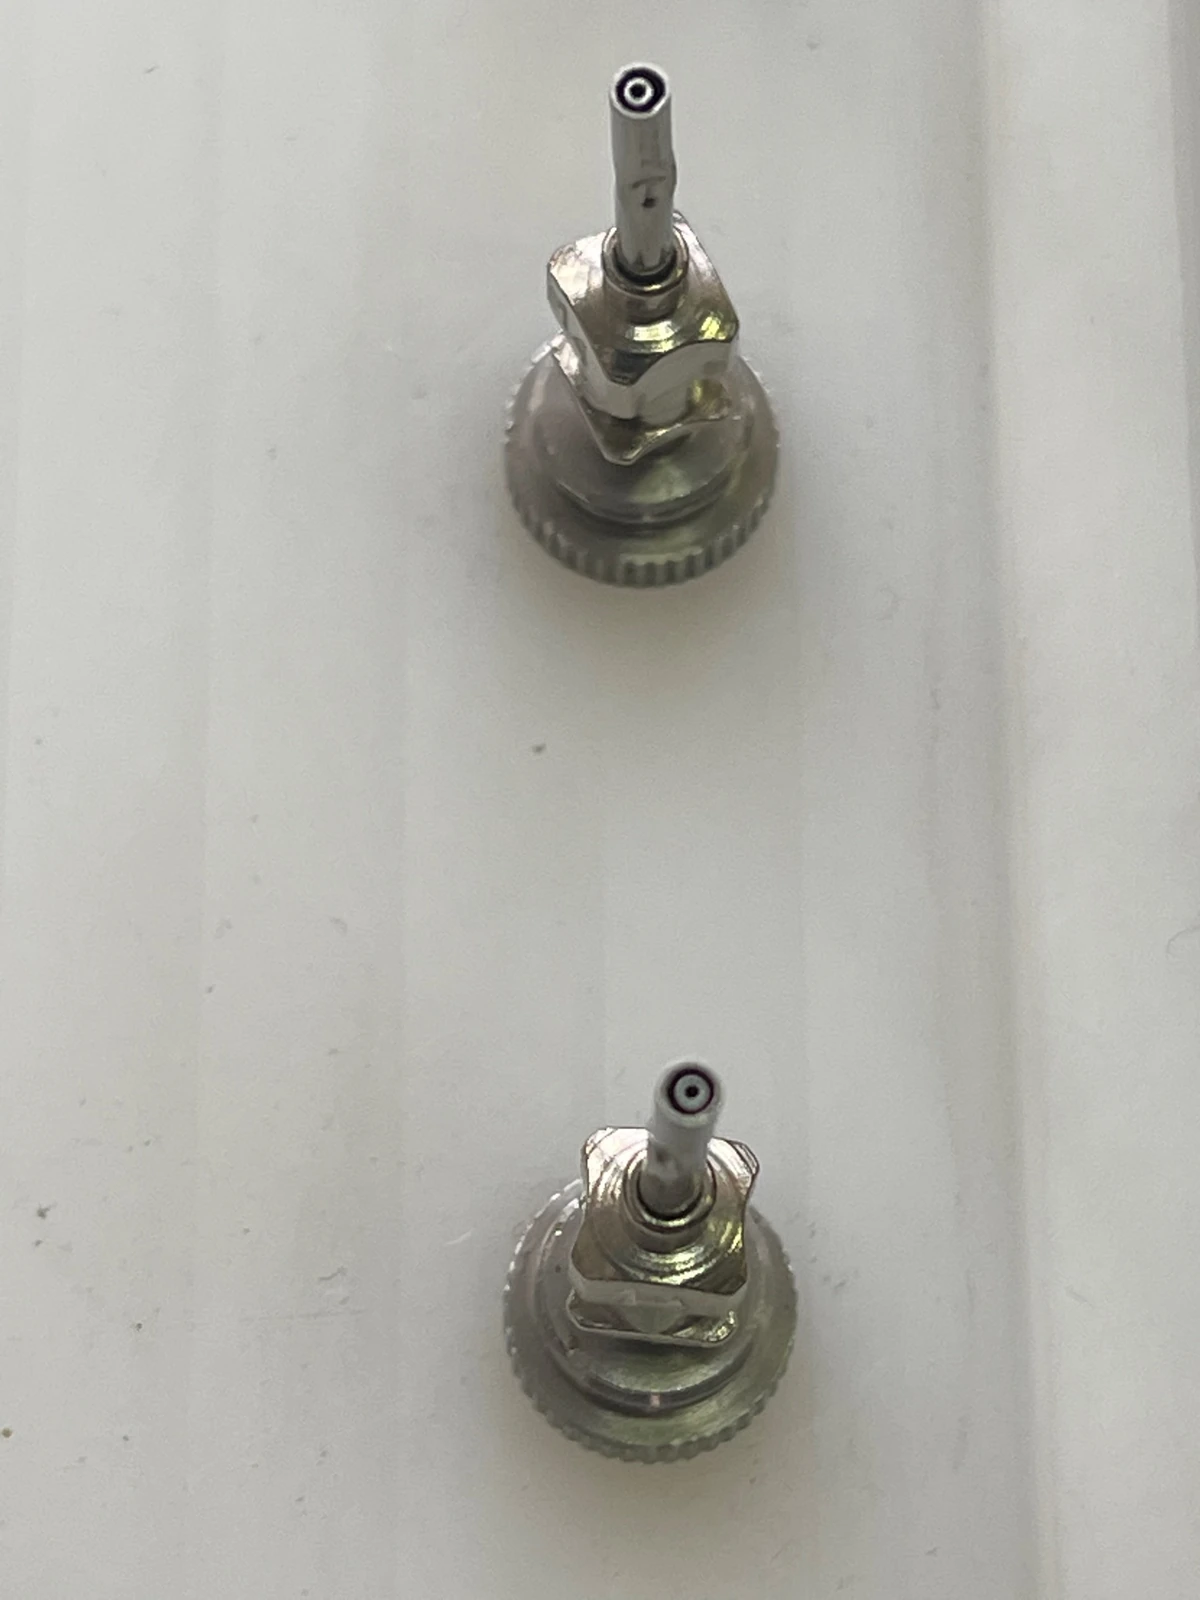
Mantenimiento y sustitución de agujasAmpliar imagen ↗
Mantenimiento y sustitución de agujas

Mantenimiento y sustitución de agujas

  • Selle las agujas con sus tapones específicos tras la producción.
  • Los movimientos sencillos de giro o extracción permiten retirarlas y cambiarlas rápidamente.
  • La sustitución de toda la matriz tarda aproximadamente 10–20 minutos, según el número de agujas y la configuración.
06

Muestras e instalación

Deshumidificación externa

  • Un deshumidificador externo puede reducir la humedad a aproximadamente 20 %–30 % HR. Ajuste la humedad al material y al proceso.
  • La unidad externa facilita la instalación y el mantenimiento en laboratorios o instalaciones de producción convencionales.
  • La humedad alcanzable depende del ambiente, la estanqueidad y las condiciones de operación.

Protecciones y enclavamientos

  • Las protecciones de alta tensión, sobretensión y sobrecorriente activan una alarma al superar los límites.
  • El enclavamiento eléctrico de puerta abierta y la parada de emergencia permiten interrumpir rápidamente el funcionamiento.
  • La eliminación de estática, la puesta a tierra multipunto y los procedimientos adecuados forman parte de la instalación y la operación.
  • Adapte las agujas, la tensión y los dispositivos de protección al proceso.

Requisitos de instalación

  • Instale el sistema en un laboratorio o centro de producción con los servicios adecuados al disolvente y al proceso.
  • Configure la ventilación y la extracción según los disolventes y las condiciones de producción.
  • Proporcione puesta a tierra multipunto y eliminación de estática, y ajuste la humedad al material.

Planifique el proceso de su membrana

  1. 01

    Definir el producto

    Especifique anchura, espesor y estructura de fibras. Elija recogida continua o de longitud fija.

  2. 02

    Seleccionar los módulos

    Elija módulos multiaguja, sin agujas o coaxiales según la solución y la arquitectura de fibra requerida.

  3. 03

    Escalar un proceso estable

    Valide con menos agujas y después aumente su número y el caudal, comprobando la uniformidad y la consistencia entre lotes.

Cuéntenos qué desea fabricar.

Indíquenos el material, la estructura y el tamaño de muestra. Podemos estudiar la plataforma y la configuración adecuadas.

Consulte su aplicación