Plateforme de dépôt direct de micro/nanofibres de précision
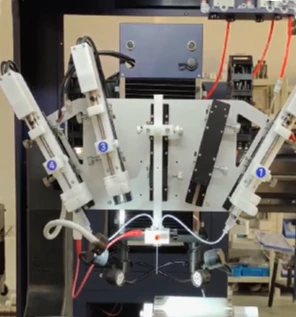
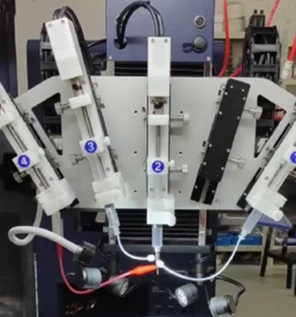
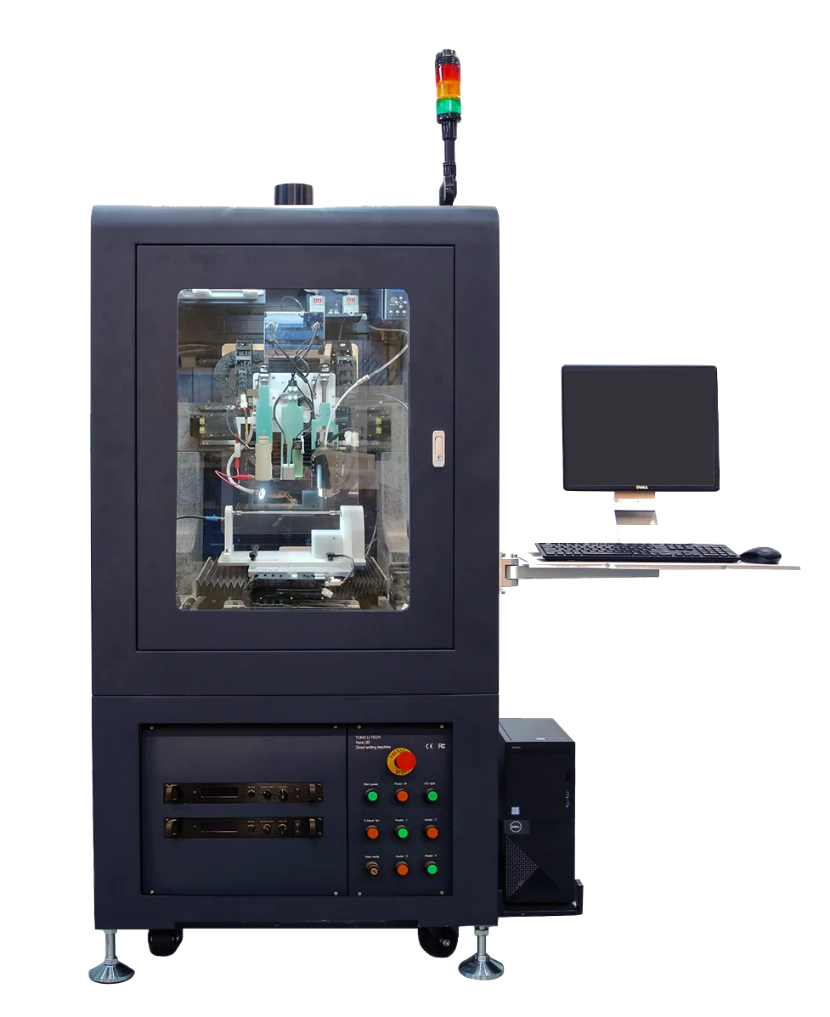
Réunissez l’électroécriture à l’état fondu, le dépôt direct de solutions en champ proche et l’électrofilage haute tension sur une plateforme configurable. Étudiez échafaudages ordonnés et membranes de nanofibres avec une commande coordonnée des déplacements, de l’alimentation et du procédé.
Fibres continues suivant une trajectoire programmée
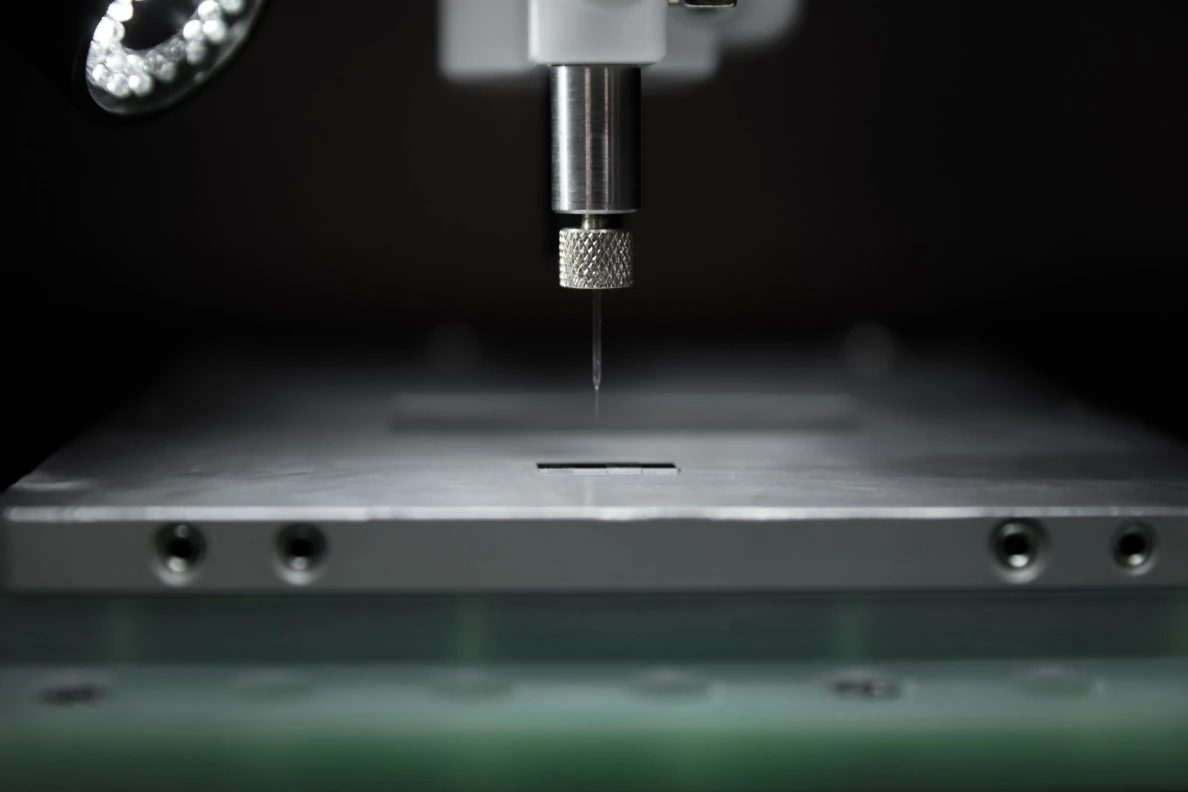
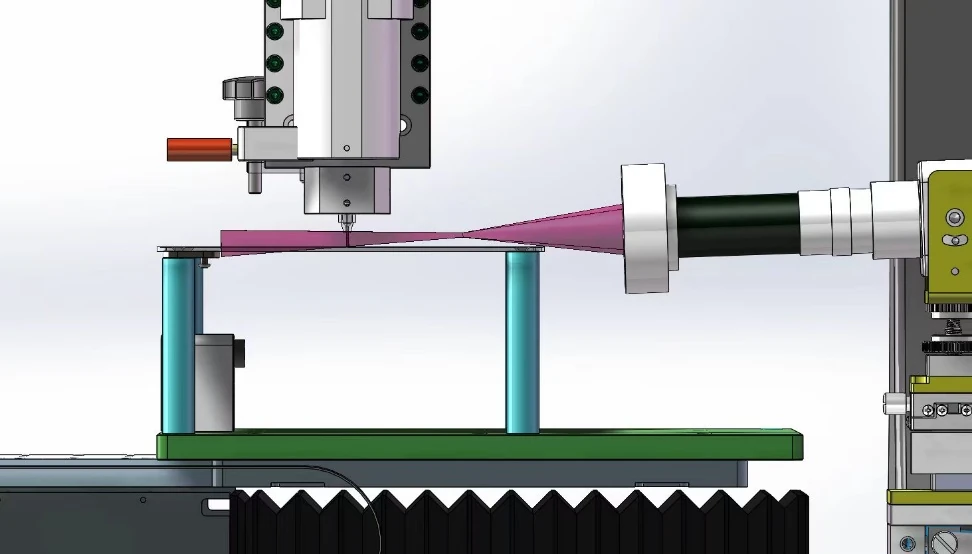
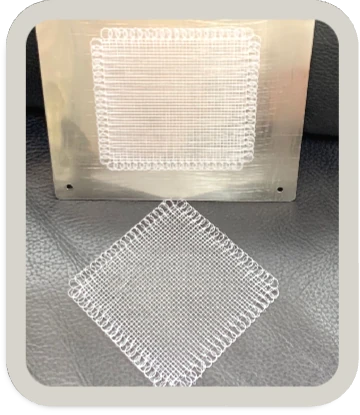
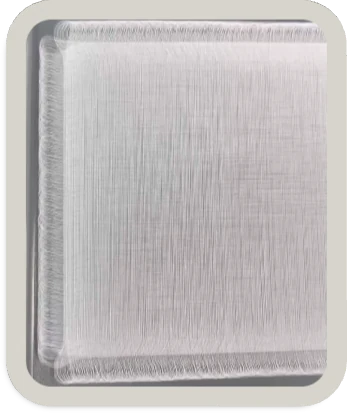
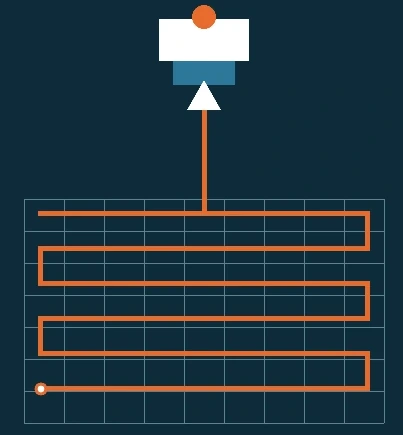
Le dépôt direct place une microfibre ou une nanofibre continue suivant une trajectoire contrôlée pour former des structures ordonnées en deux ou trois dimensions. Un même repère permet de changer de matériau, de géométrie et de procédé.
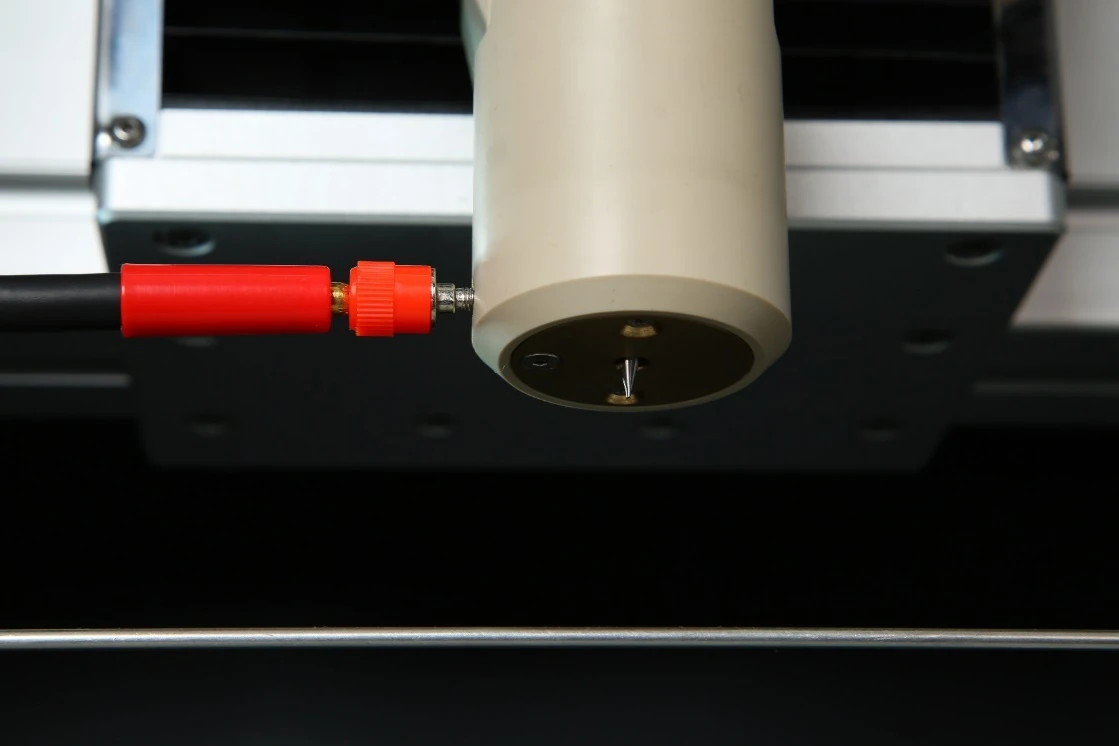
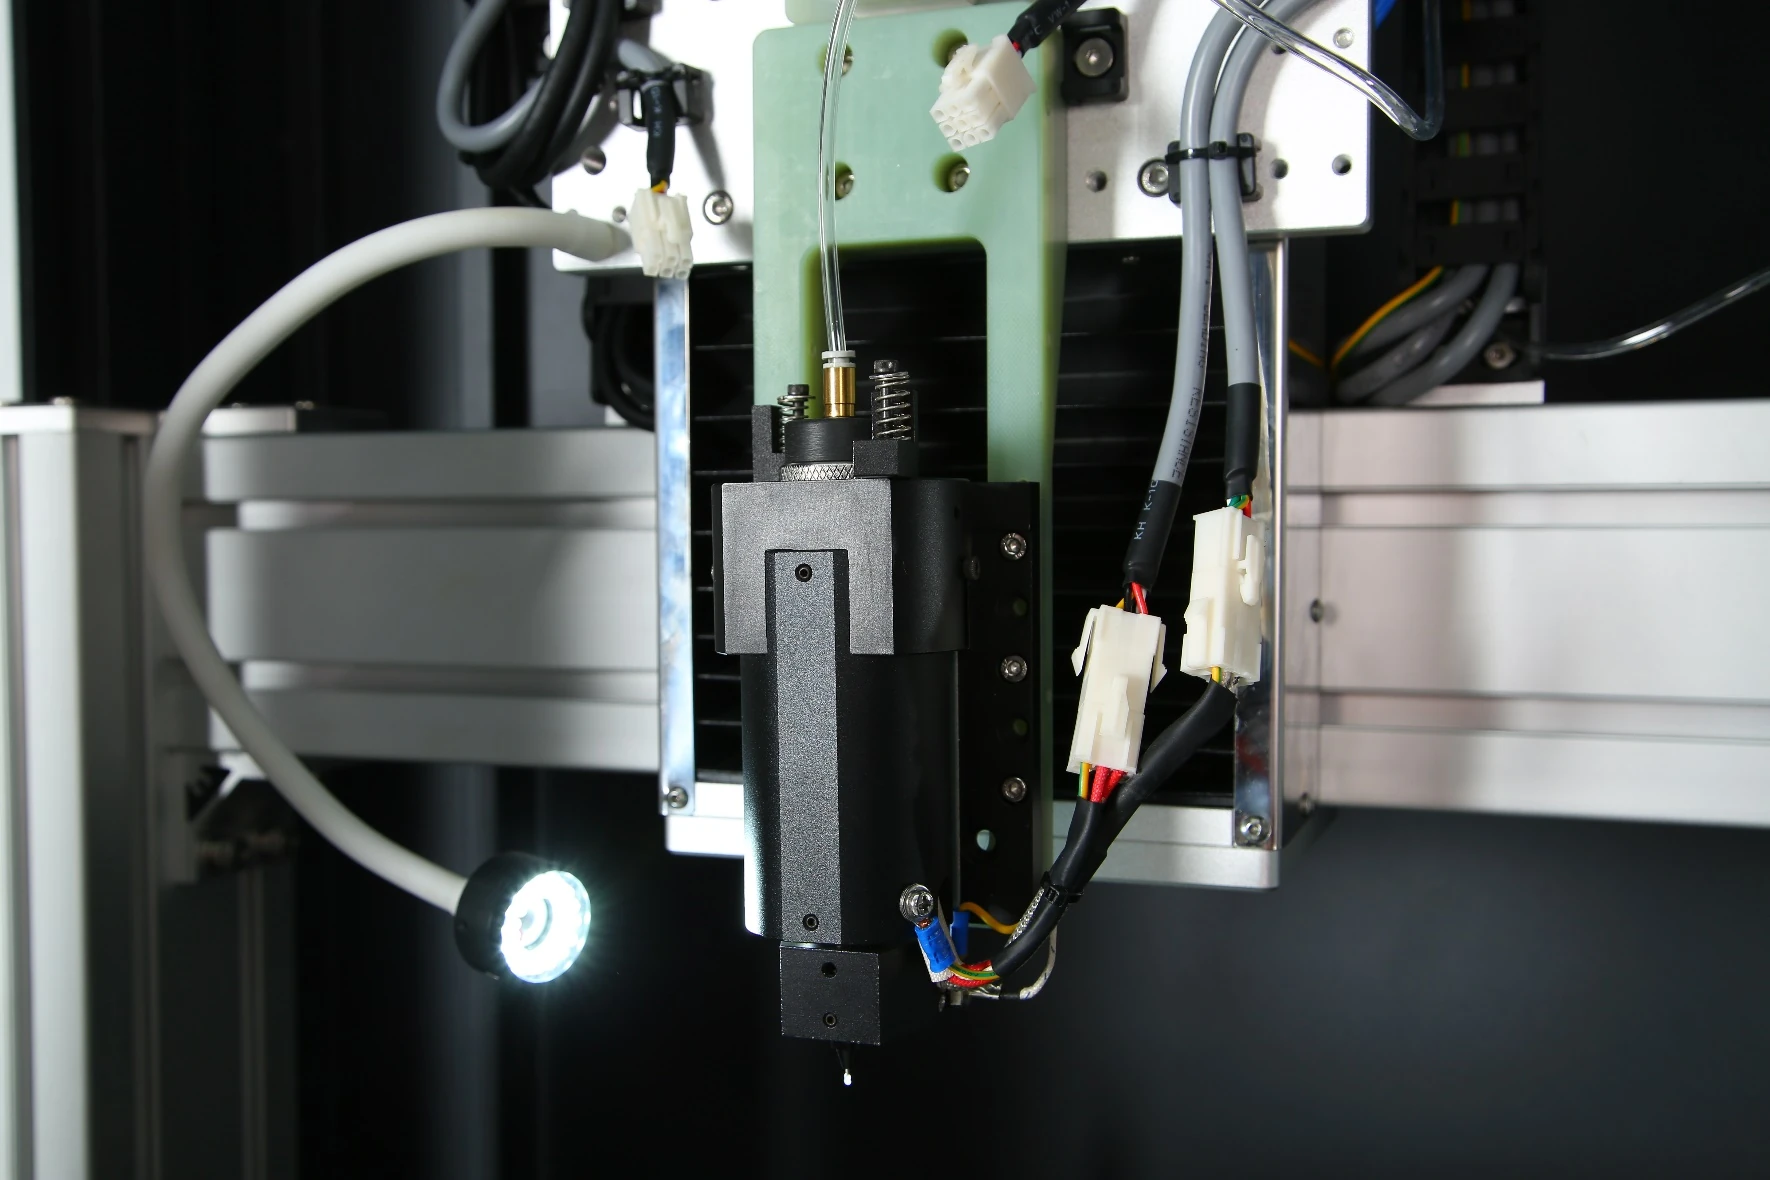
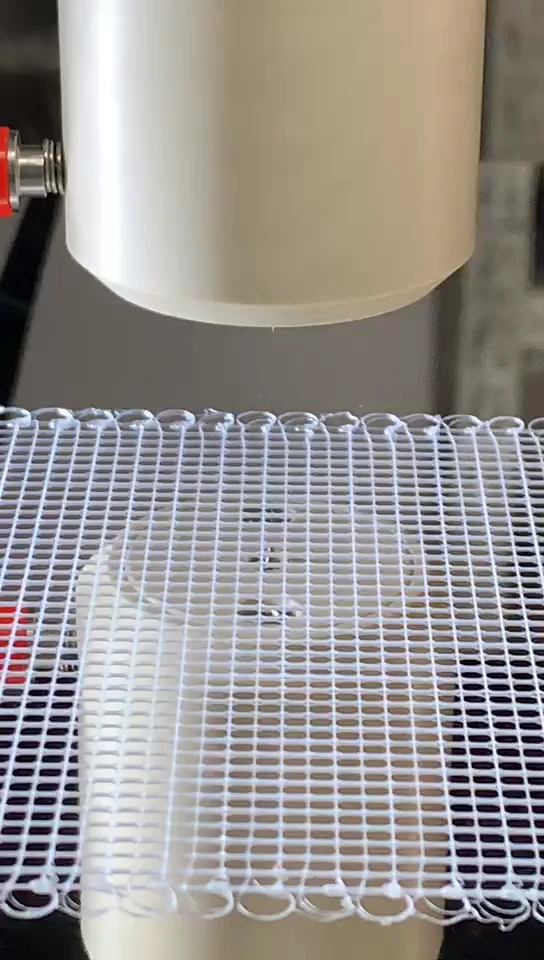
Un champ haute tension étire le polymère fondu pendant que la platine dépose les fibres suivant les trajectoires programmées. Ce procédé sans solvant permet des échafaudages 2D/3D ordonnés, avec une plage annoncée de diamètres de fibre de 1–100 μm.
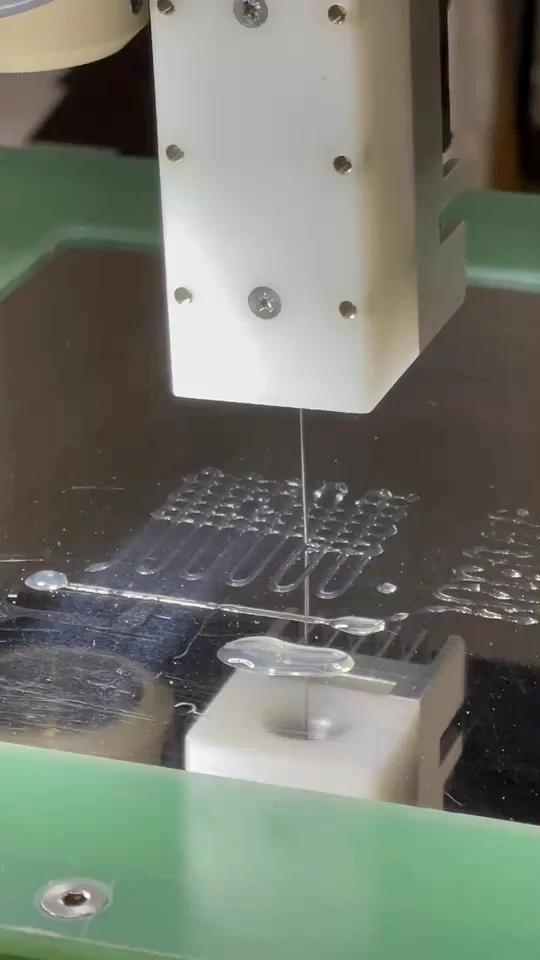
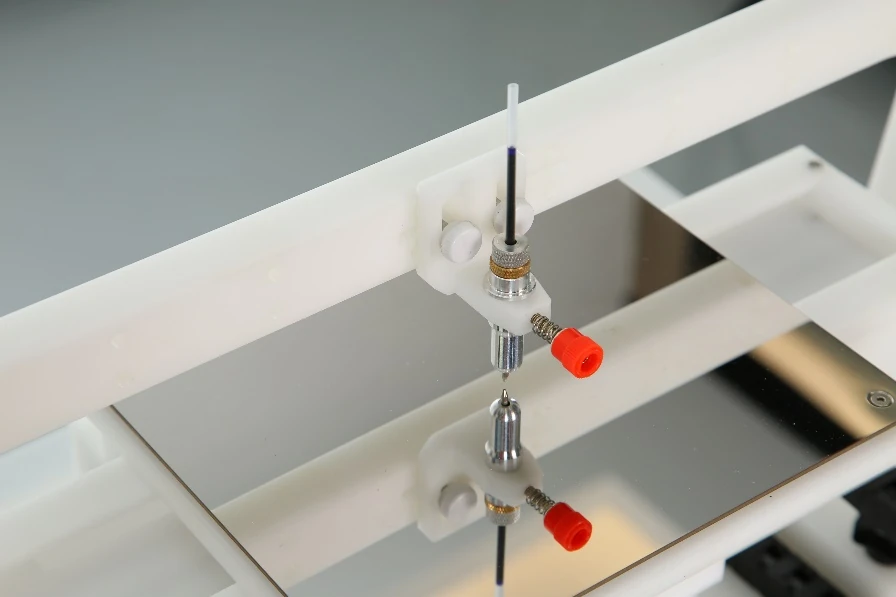
Déposez des lignes et courbes continues à partir de solutions ou de composites. Les aiguilles en verre couvrent des diamètres de 1–45 μm, pour un débit de 0,01 à 99,9 mL/h.
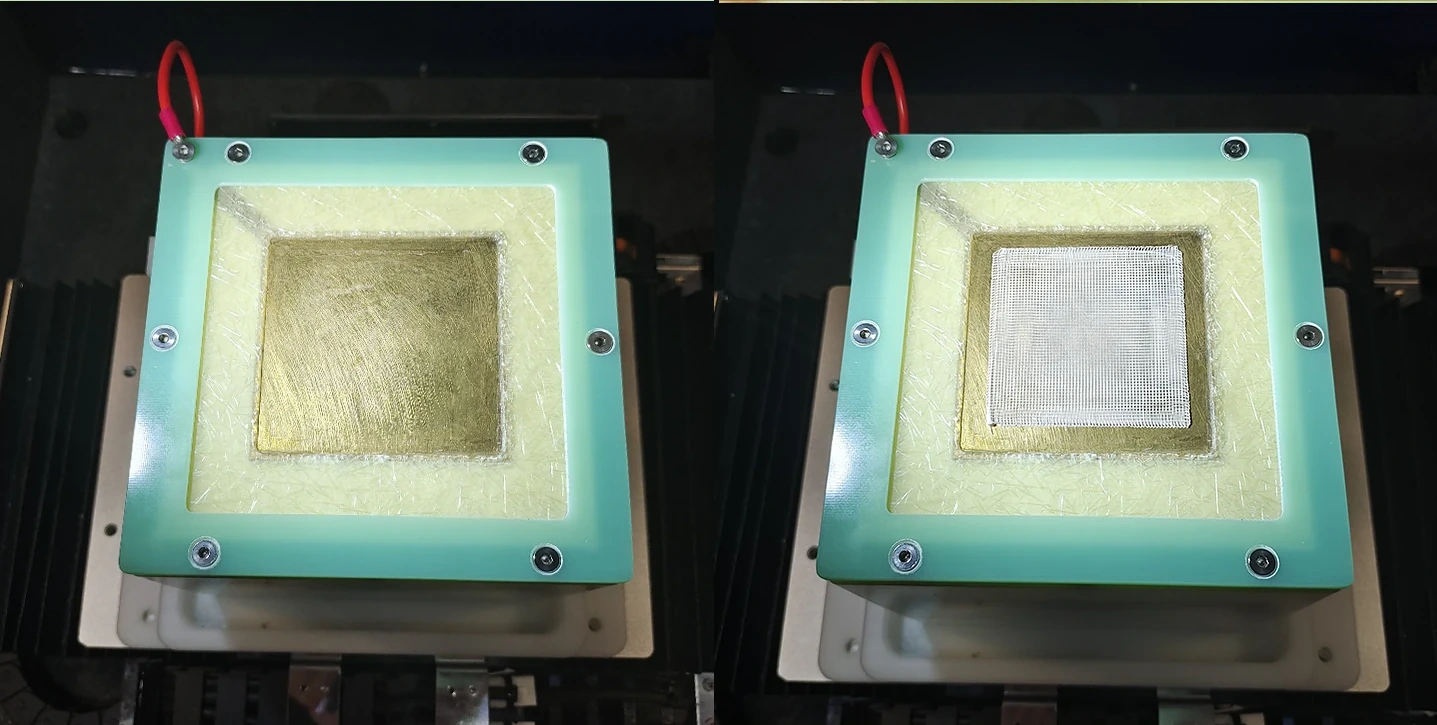
Réalisez des membranes denses de nano- et microfibres avec des têtes simples, côte à côte, coaxiales ou triaxiales. Choisissez le collecteur et les canaux selon l’architecture de fibre visée.
Matériaux, structures et applications de recherche
Les modules couvrent les biomatériaux à basse température jusqu’aux polymères techniques à haute température. Étudiez des échafaudages ordonnés ou des membranes aléatoires sur surfaces planes, tubulaires et courbes, y compris multicouches. La plateforme convient à la recherche exploratoire, à l’étude des fenêtres de procédé et aux plateformes partagées.
Ingénierie tissulaire : échafaudages pour tendons, cartilage, os, nerfs et muscles.
Structures tubulaires : recherche vasculaire, trachéale et sur conduits.
Composites fonctionnels : systèmes piézoélectriques, conducteurs, magnétiques et renforcés de particules.
Soins des plaies et délivrance de médicaments : patchs poreux et structures chargées.
Dispositifs souples : élastomères à cristaux liquides et actionnement programmable.
Biofabrication hybride : hydrogels, cellules, électrofilage et impression 3D.
L’adéquation à l’application et les performances dépendent du matériau, de la géométrie, de l’environnement, du post-traitement et de la validation.
Protection par air chaud et alimentation pneumatique
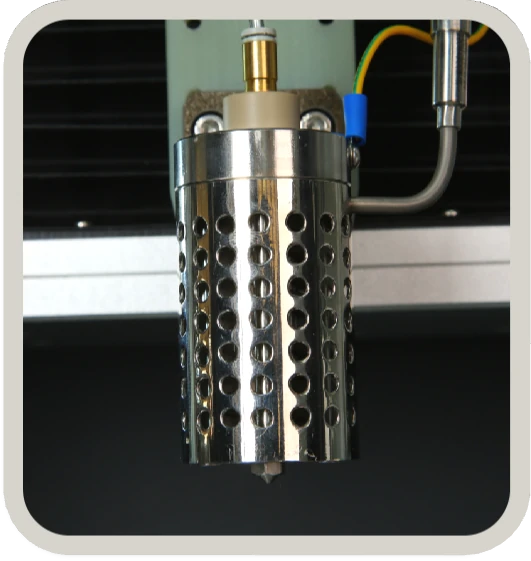
Une enveloppe coaxiale d’air chaud chauffe la zone externe des têtes haute température à 25–120 °C pour limiter les effets ambiants et la solidification prématurée. L’alimentation pneumatique propose trois résolutions de pression, avec pompe à air ou gaz inerte. Le dispositif de gaz et de bouteilles dépend de la configuration.
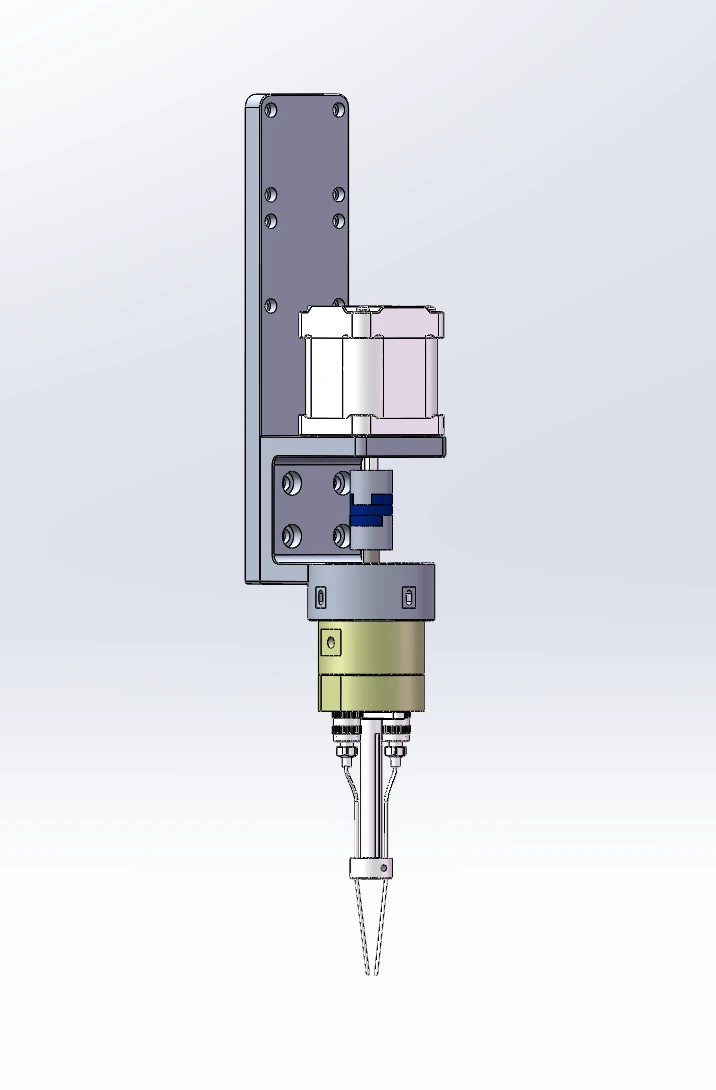
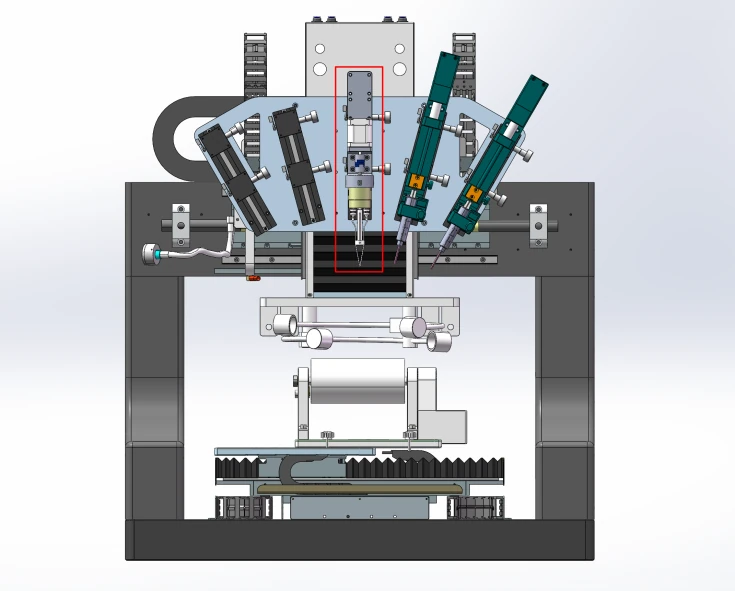
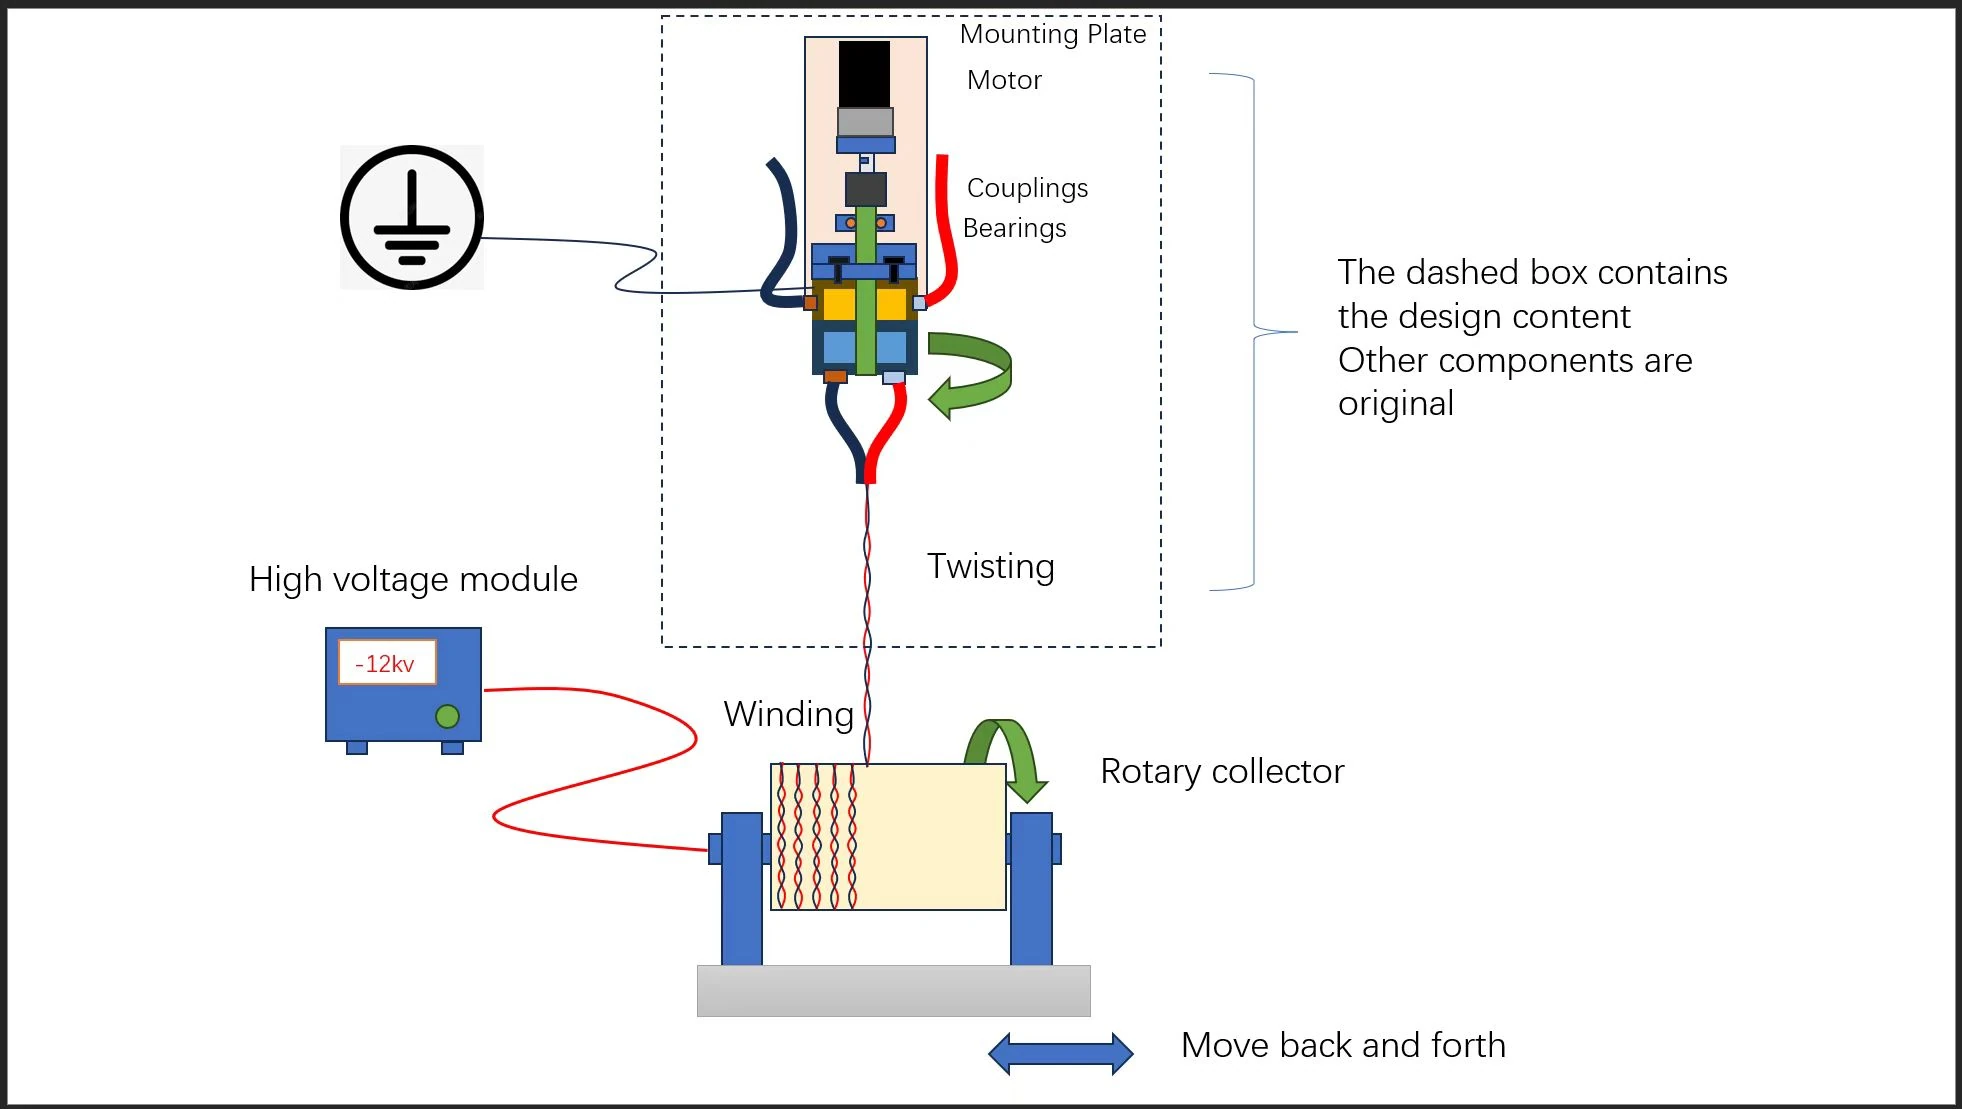
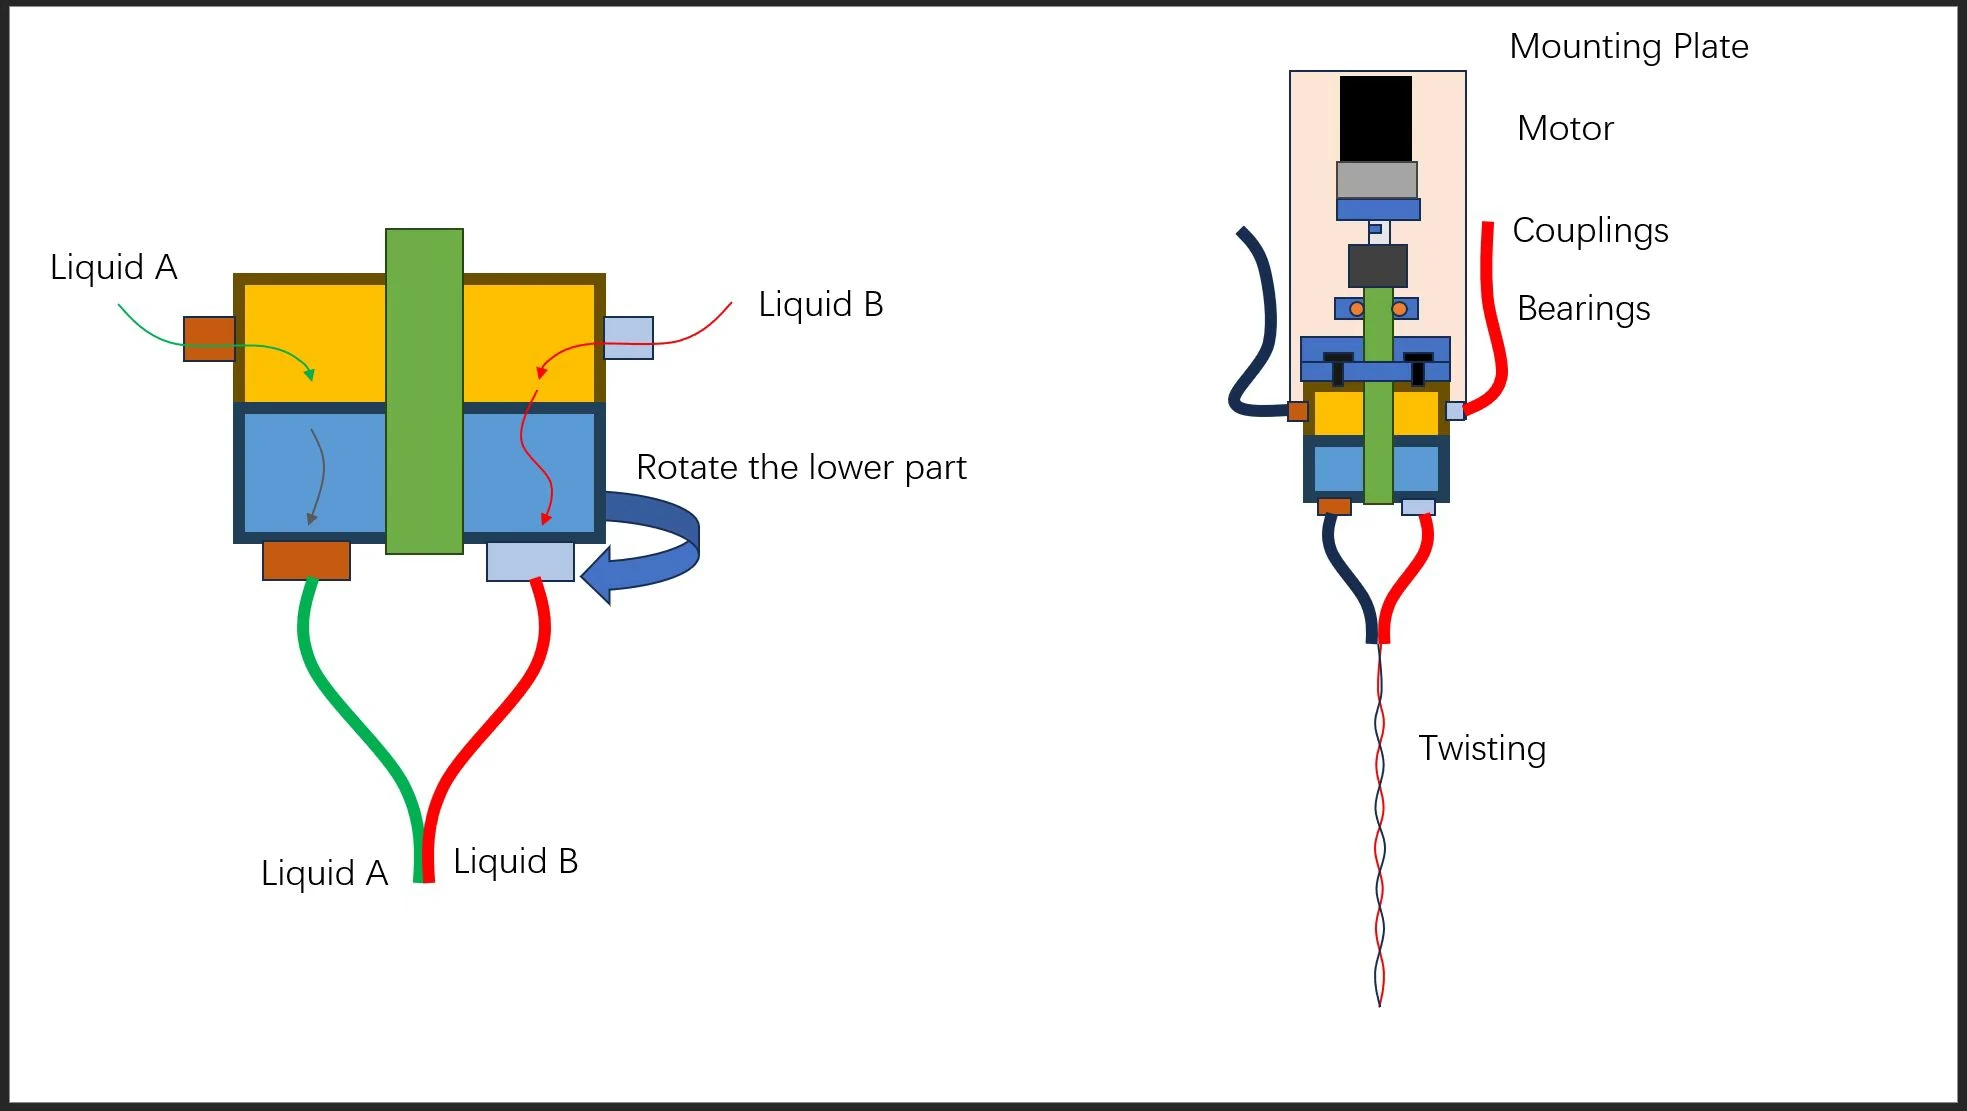
Cette tête optionnelle associe deux flux de solution à une torsion en ligne pour étudier des fibres composites et multicomposants. Vitesse réglable numériquement de 1 à 100 tr/min.
Les fibres cœur–gaine, côte à côte et multicouches utilisent différents canaux et jeux d’aiguilles. L’ensemble final est défini selon le procédé retenu.
Ce mode fonctionne sans haute tension. L’extrusion pneumatique réglable dépose le matériau photopolymérisable suivant la trajectoire programmée pendant que quatre lampes UV le polymérisent in situ. Longueur d’onde, puissance et format des lampes sont configurables.
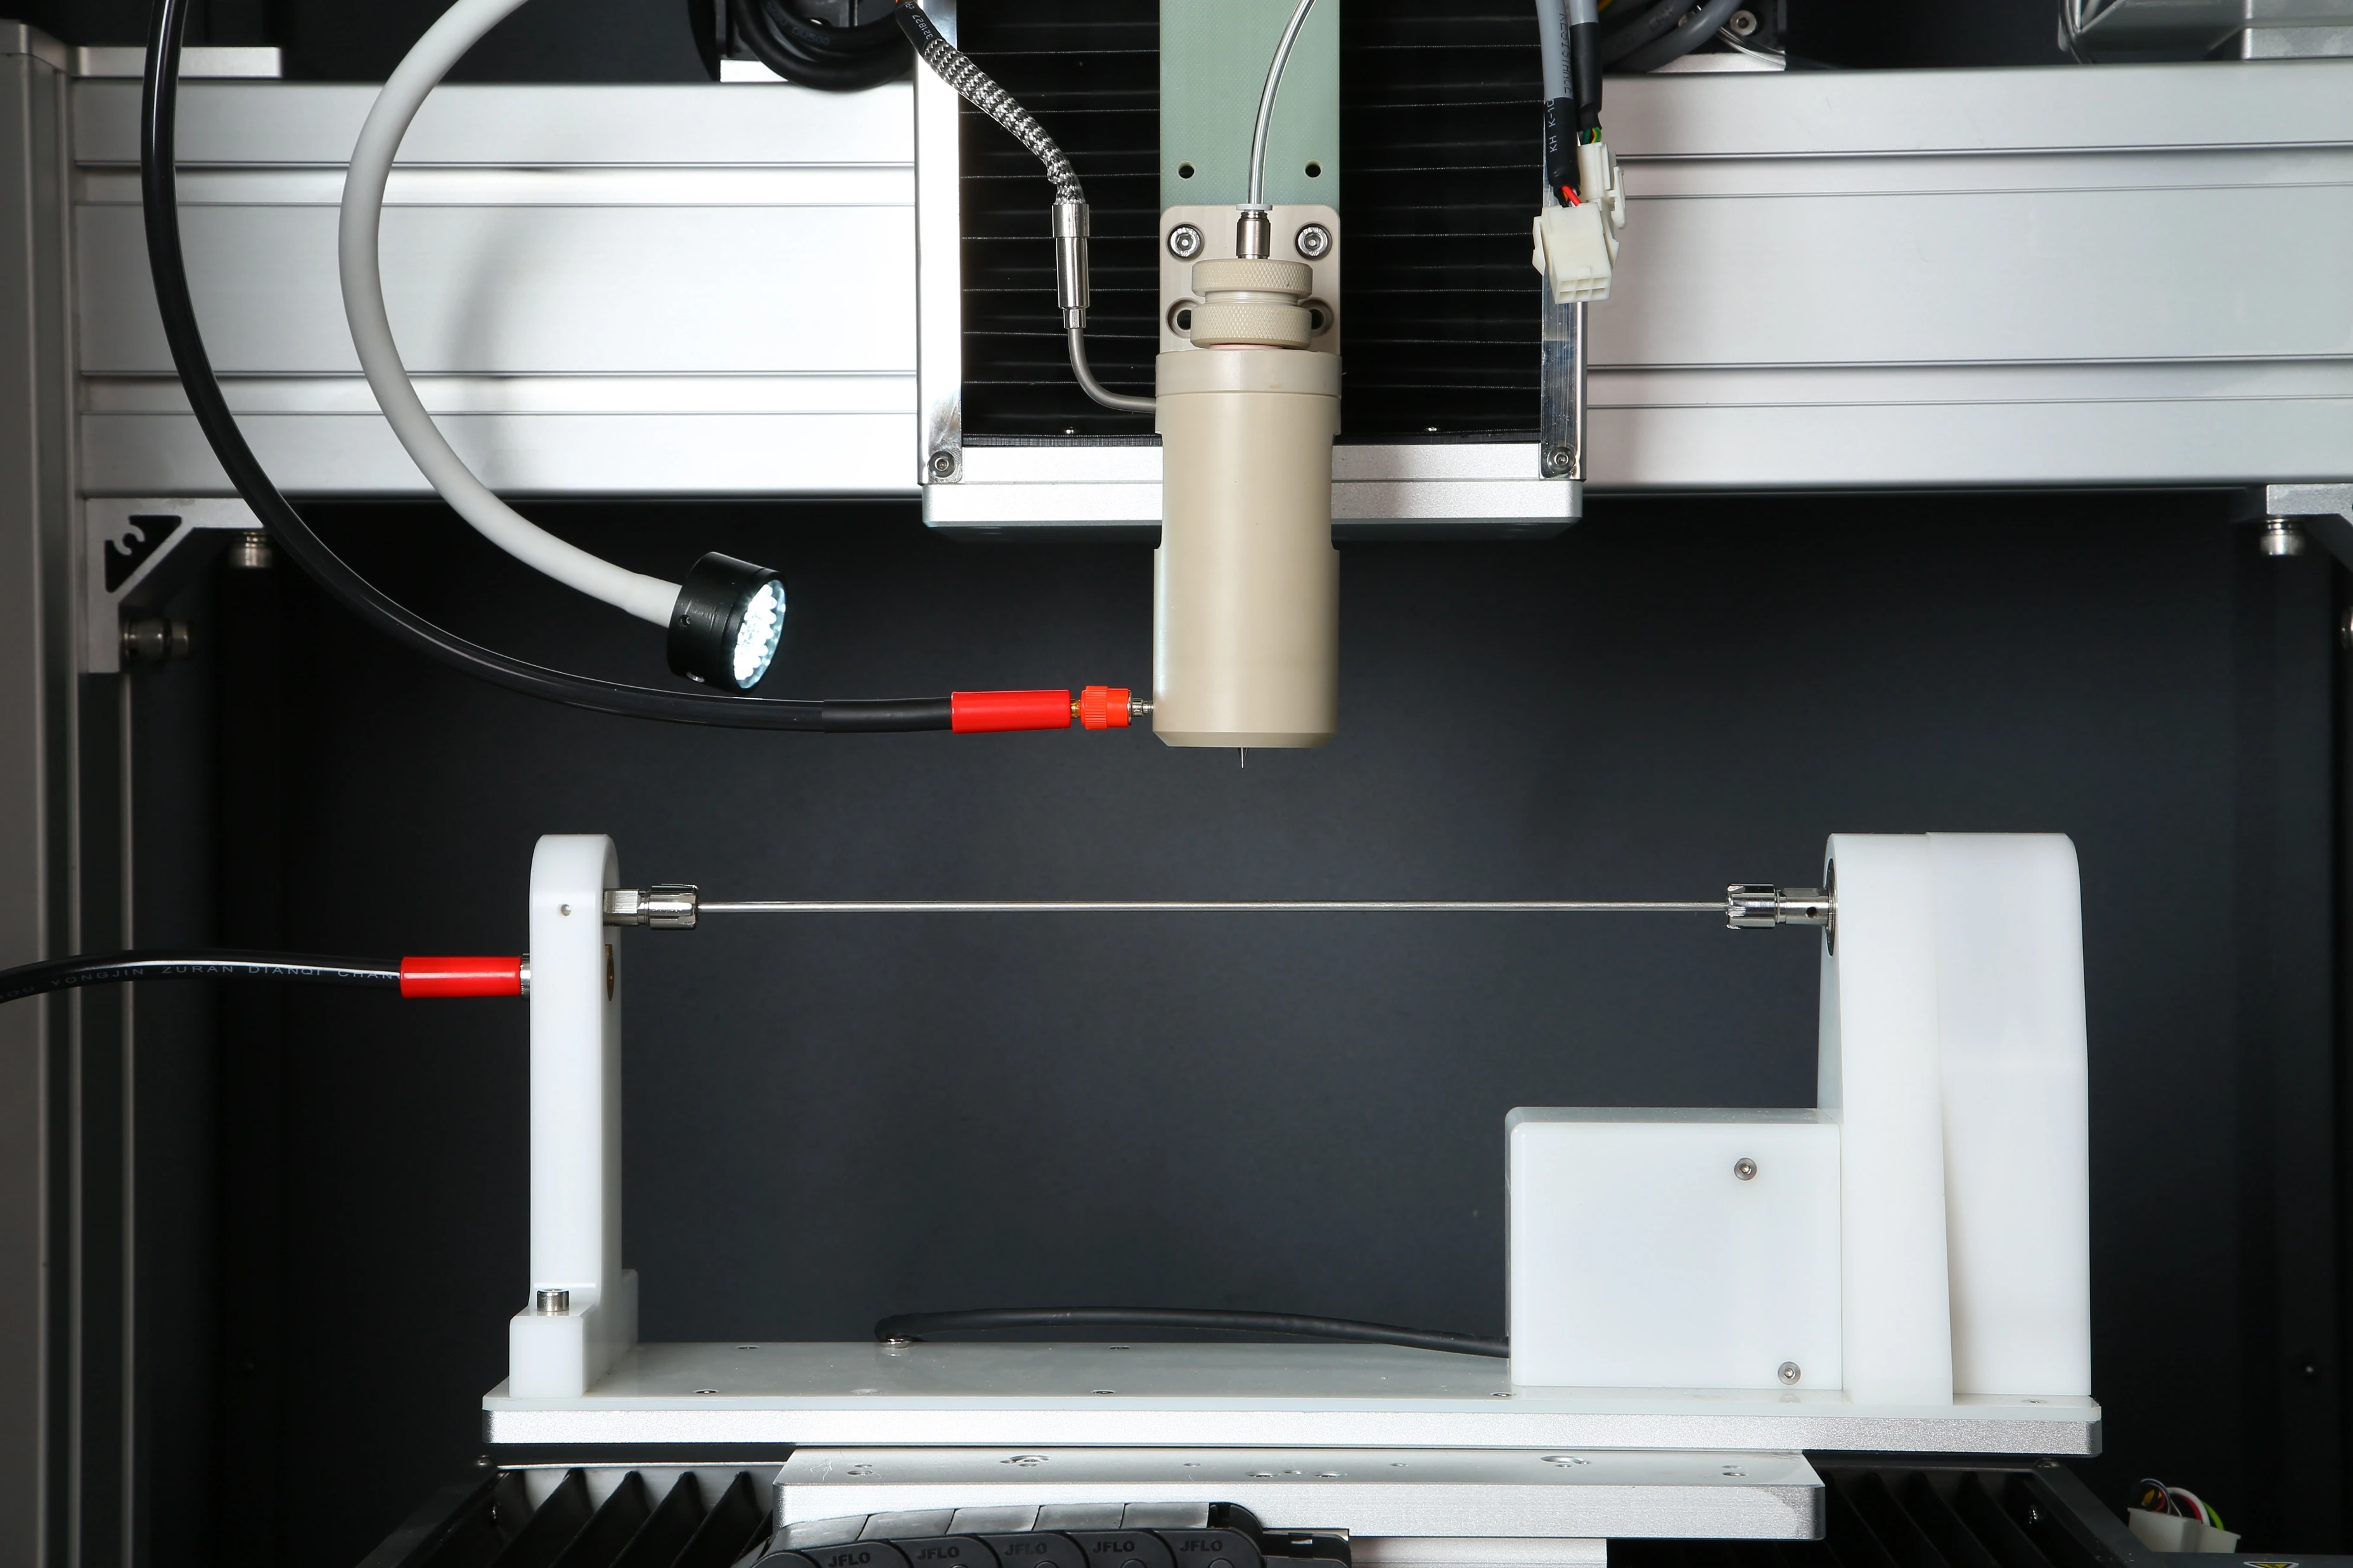
Mandrins de Ø1–6 mm ; diamètres personnalisés disponibles.
Dépôt direct sur surfaces courbes
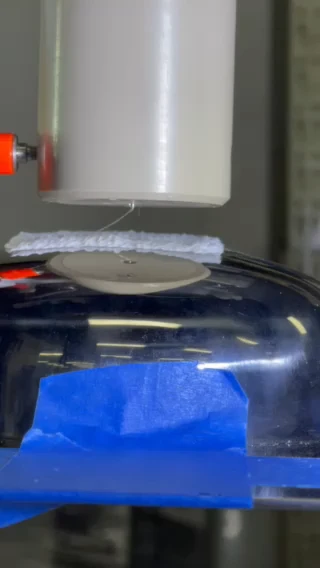
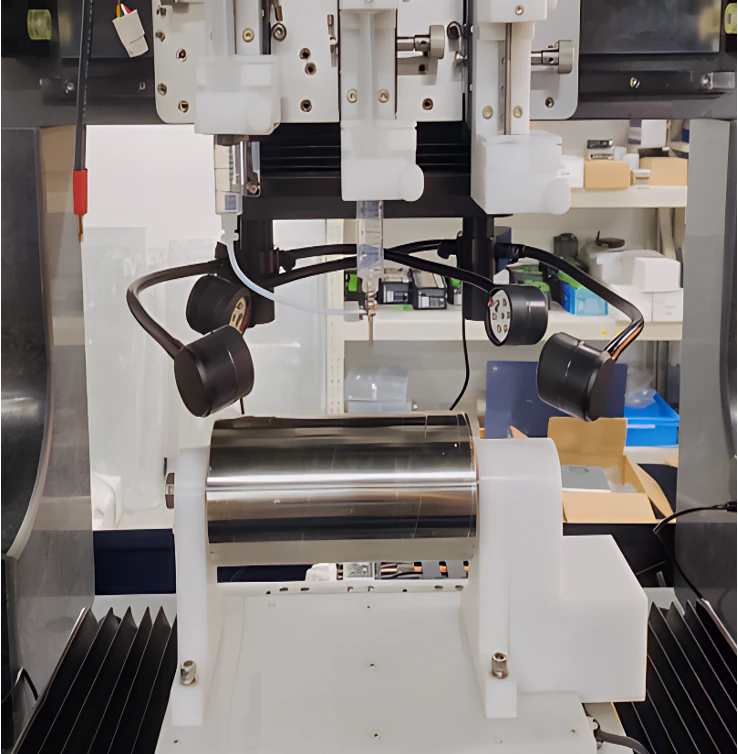
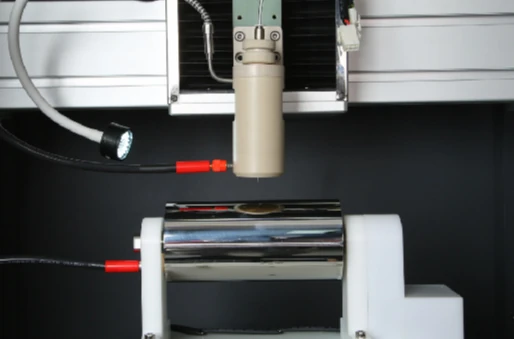
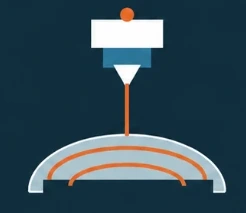
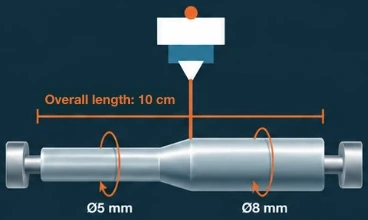
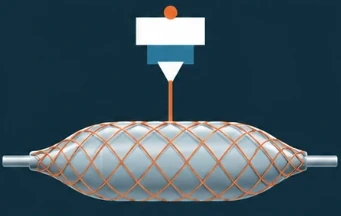
Le balayage et le suivi de surface optionnels maintiennent la distance de travail et compensent la trajectoire sur hémisphères, mandrins coniques et géométries de ballon ou tubulaires. L’exemple de mandrin mesure 10 cm, avec deux sections de 5 cm de Ø5 mm et Ø8 mm.
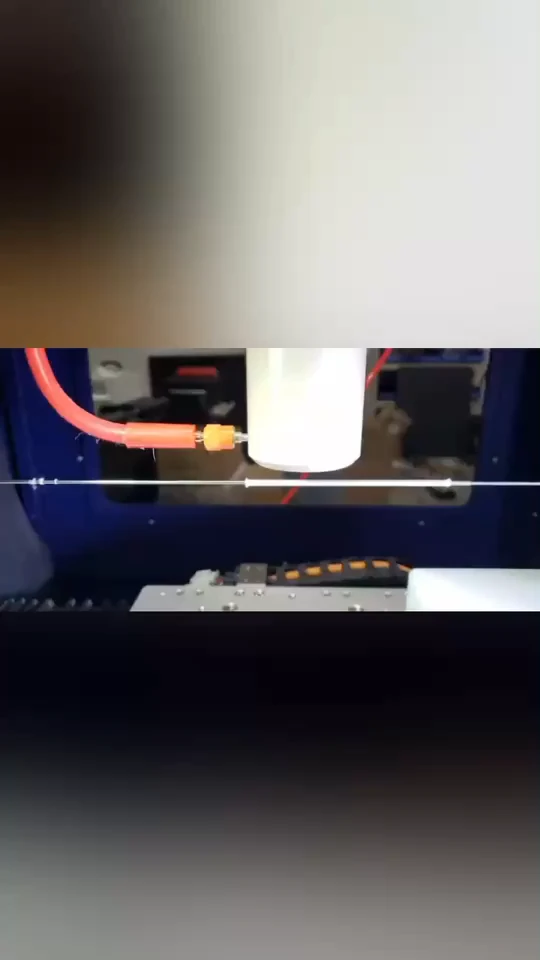
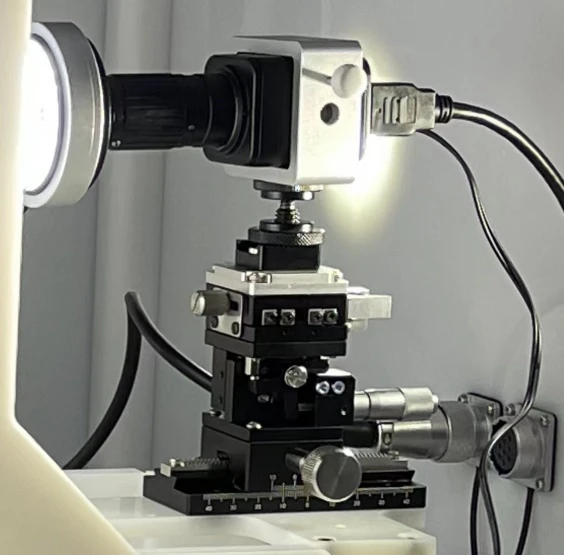
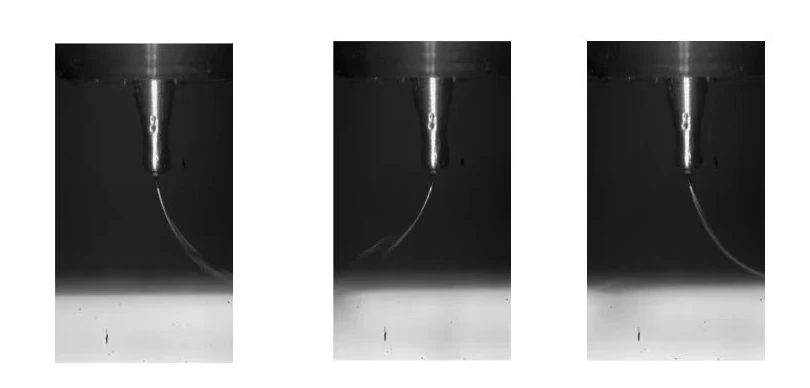
La mise au point réglable aide à documenter l’étirage des fibres et le comportement du jet. Les vues de caméra et le dispositif d’observation facilitent l’examen du procédé.
04
Mouvement et logiciel
Architecture de mouvement de précision
Base en granit avec moteurs linéaires X/Y et servocommande Z. L’axe X supérieur et l’axe Y inférieur offrent chacun plus de 180 mm de course, jusqu’à 200 mm/s et une précision de positionnement de ±2 μm. La course Z dépasse 80 mm, à une vitesse maximale de 50 mm/s.
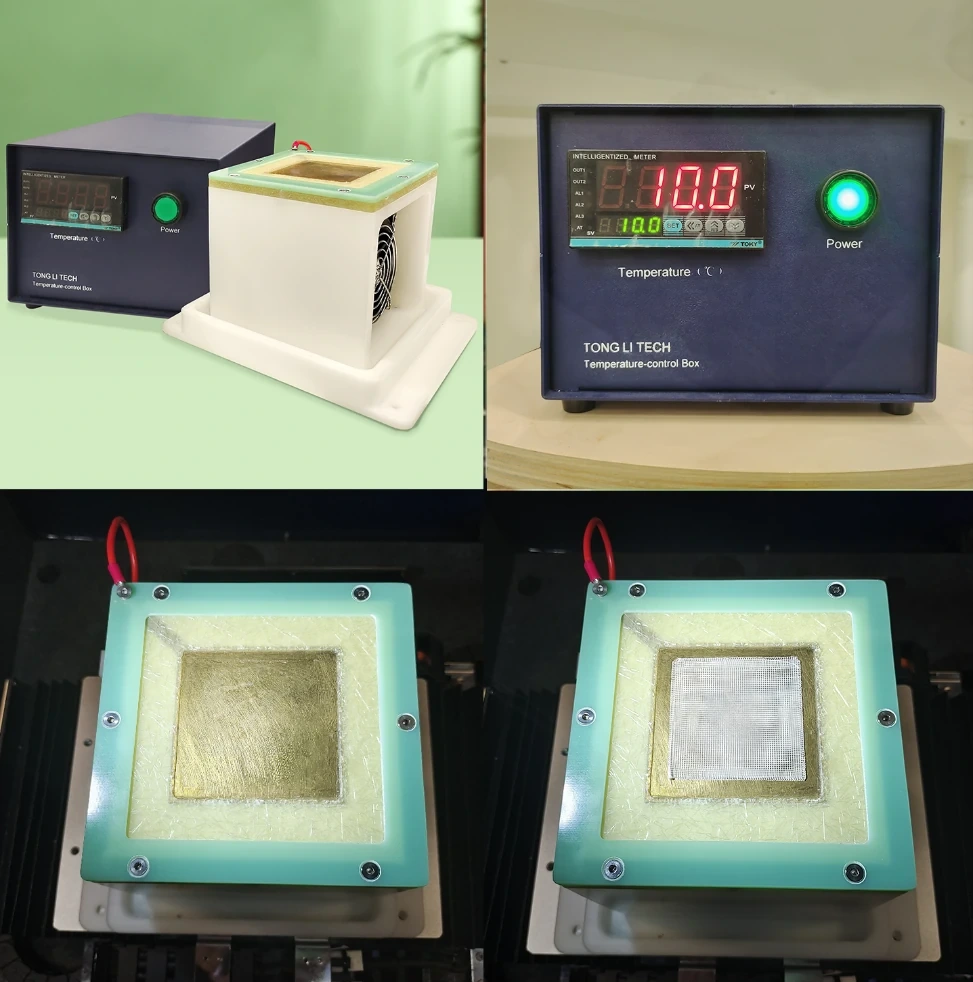
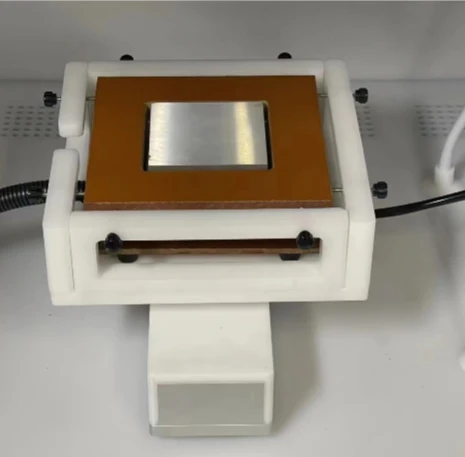
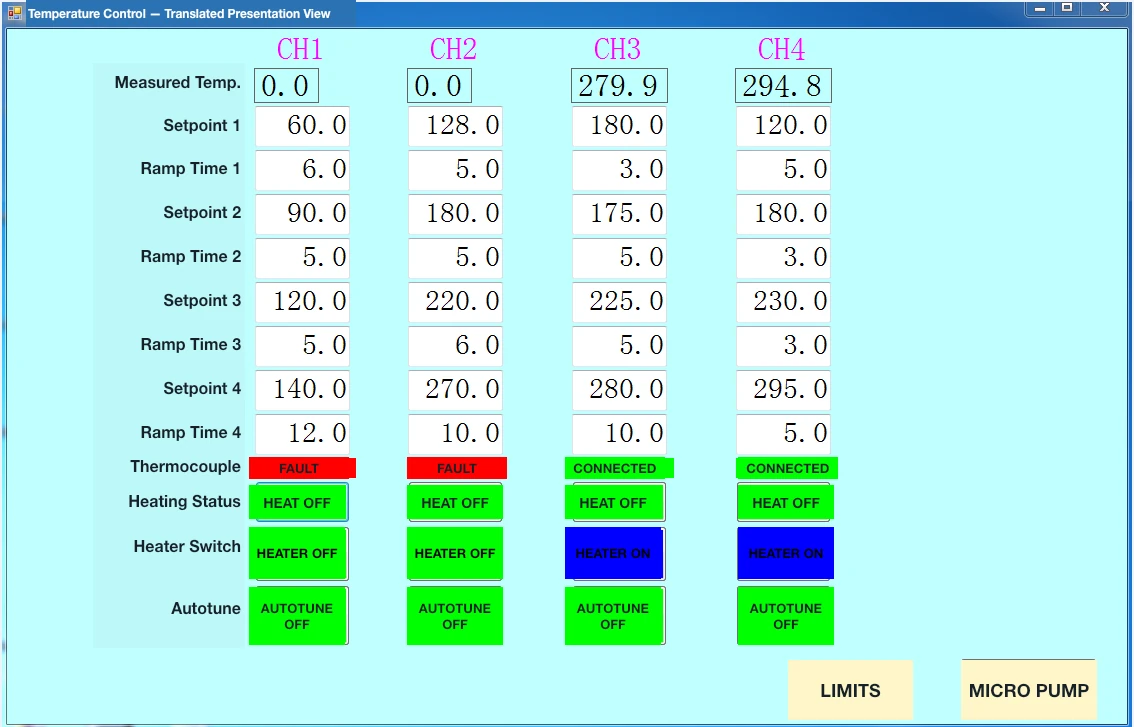
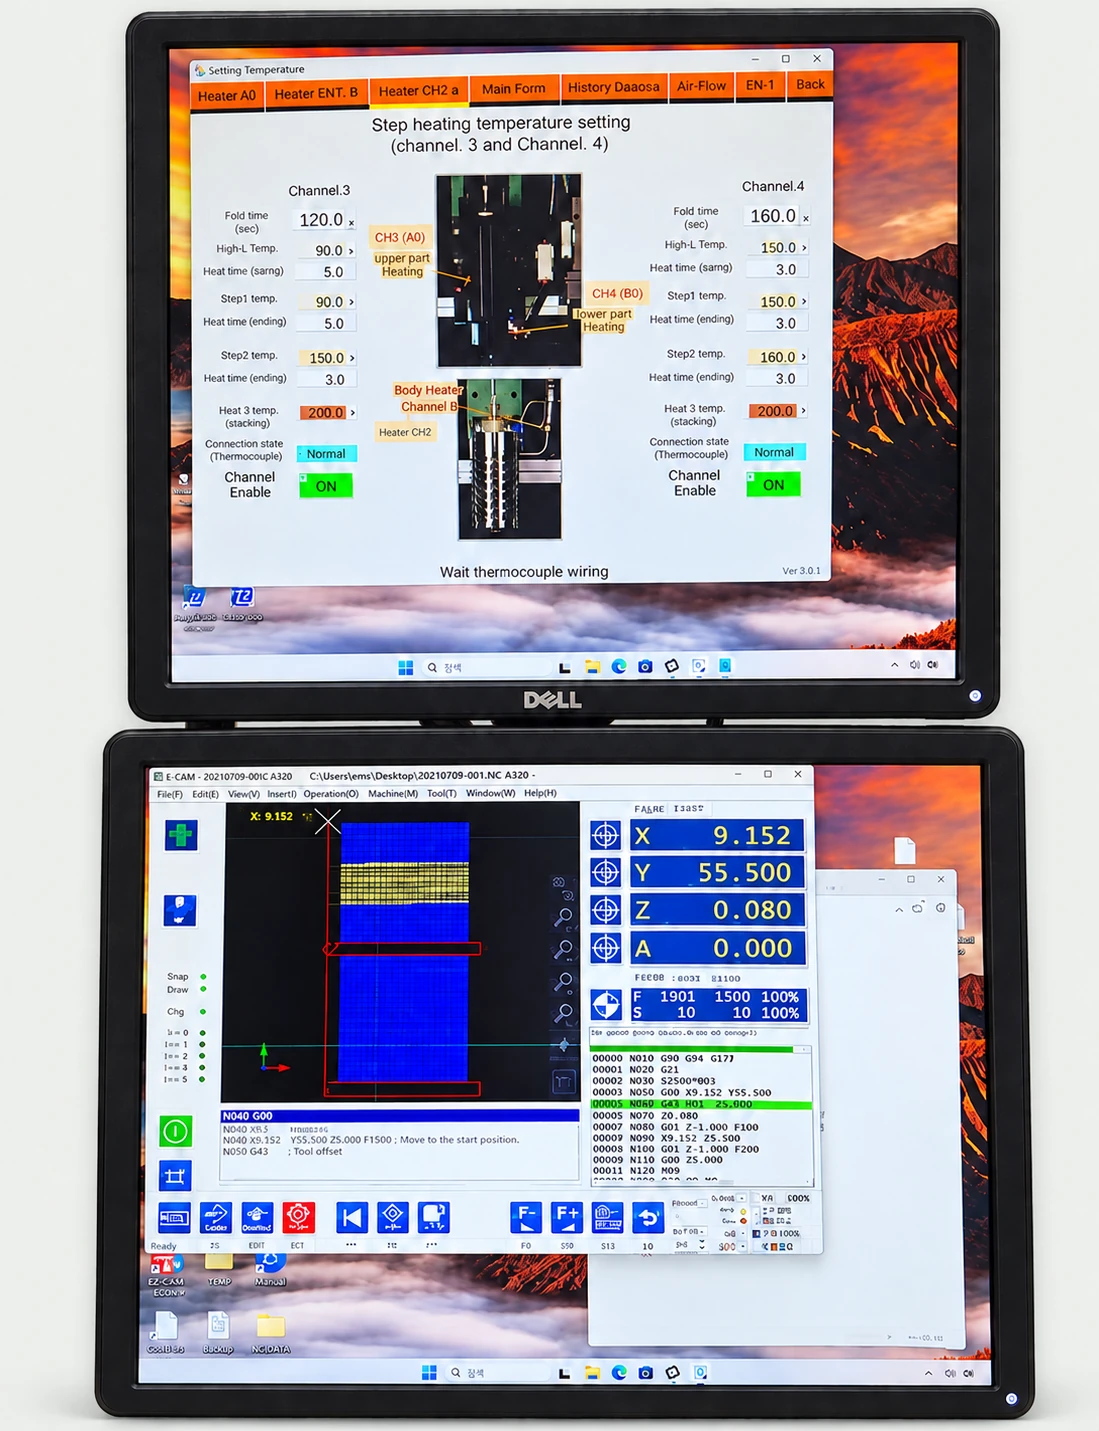
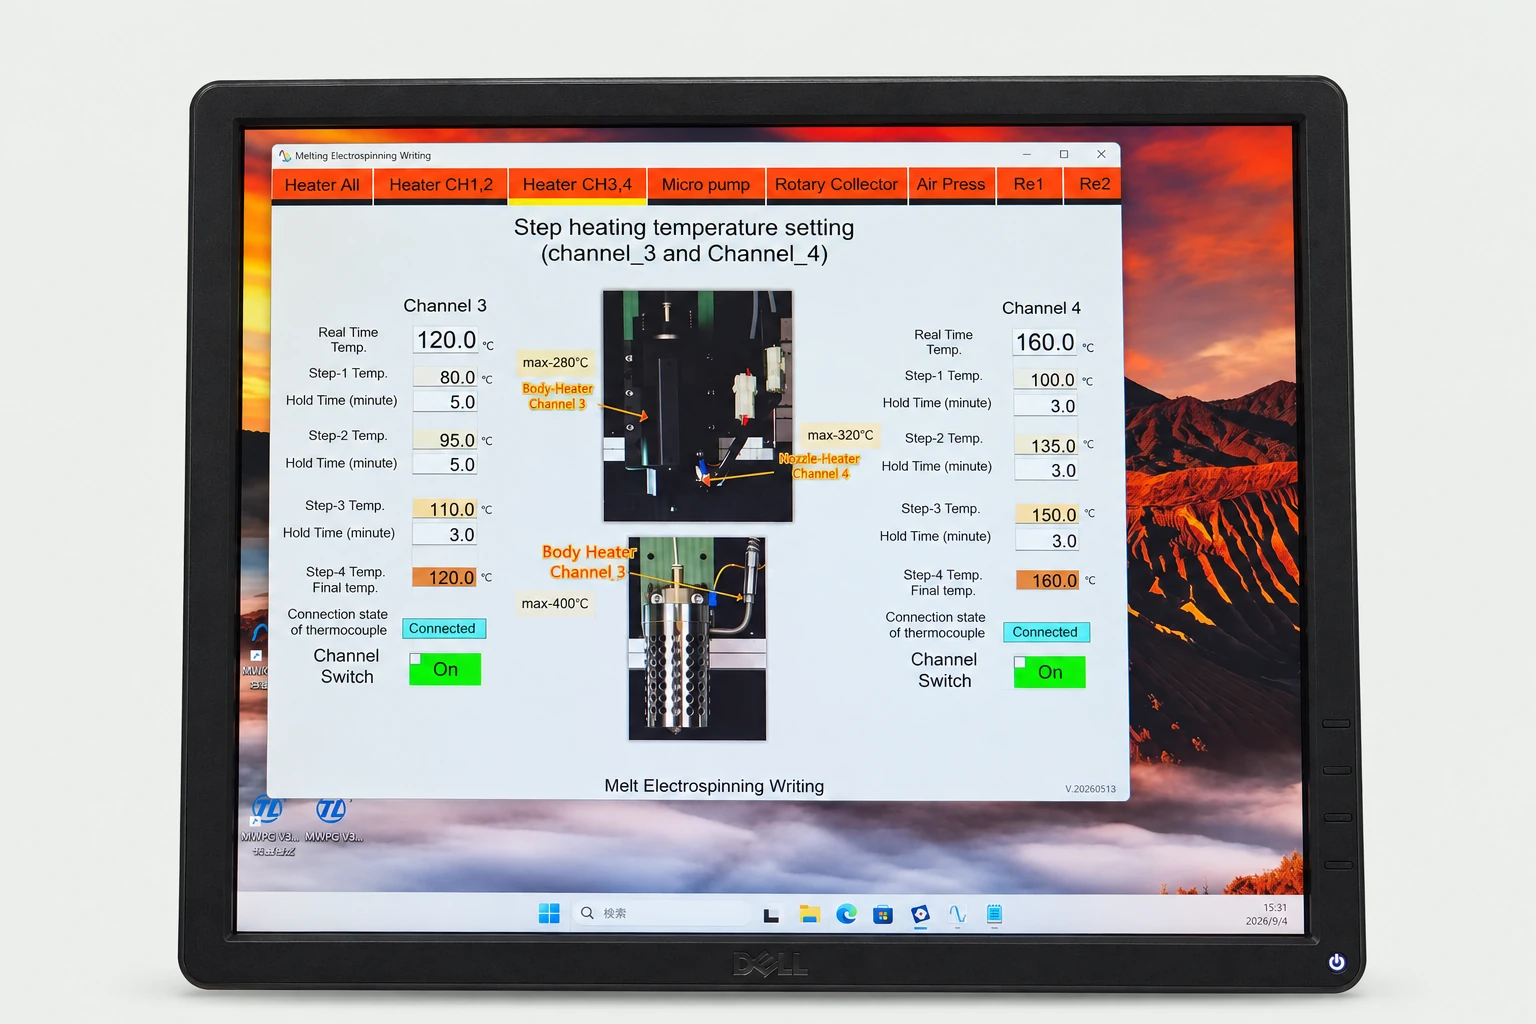
Des voies indépendantes coordonnent chauffage et température du collecteur. Les rampes à quatre paliers, chacun avec sa durée de maintien, contrôlent l’historique thermique du matériau. Le logiciel affiche l’état des thermocouples et commande chaque sortie.
CH 01 : ambiante–150 °C ; rampe à quatre paliers
CH 02 : régulation de la température de la plaque collectrice
CH 03 : ambiante–400 °C
CH 04 : ambiante–300 °C
Pression et alimentation liquide à deux voies
Réglez la pression d’entrée sur l’écran tactile avec une résolution de 0,1, 0,01 ou 0,001 MPa. L’alimentation liquide à deux voies couvre 0,01–99,9 mL/h et accepte des seringues de 10 ou 20 mL.
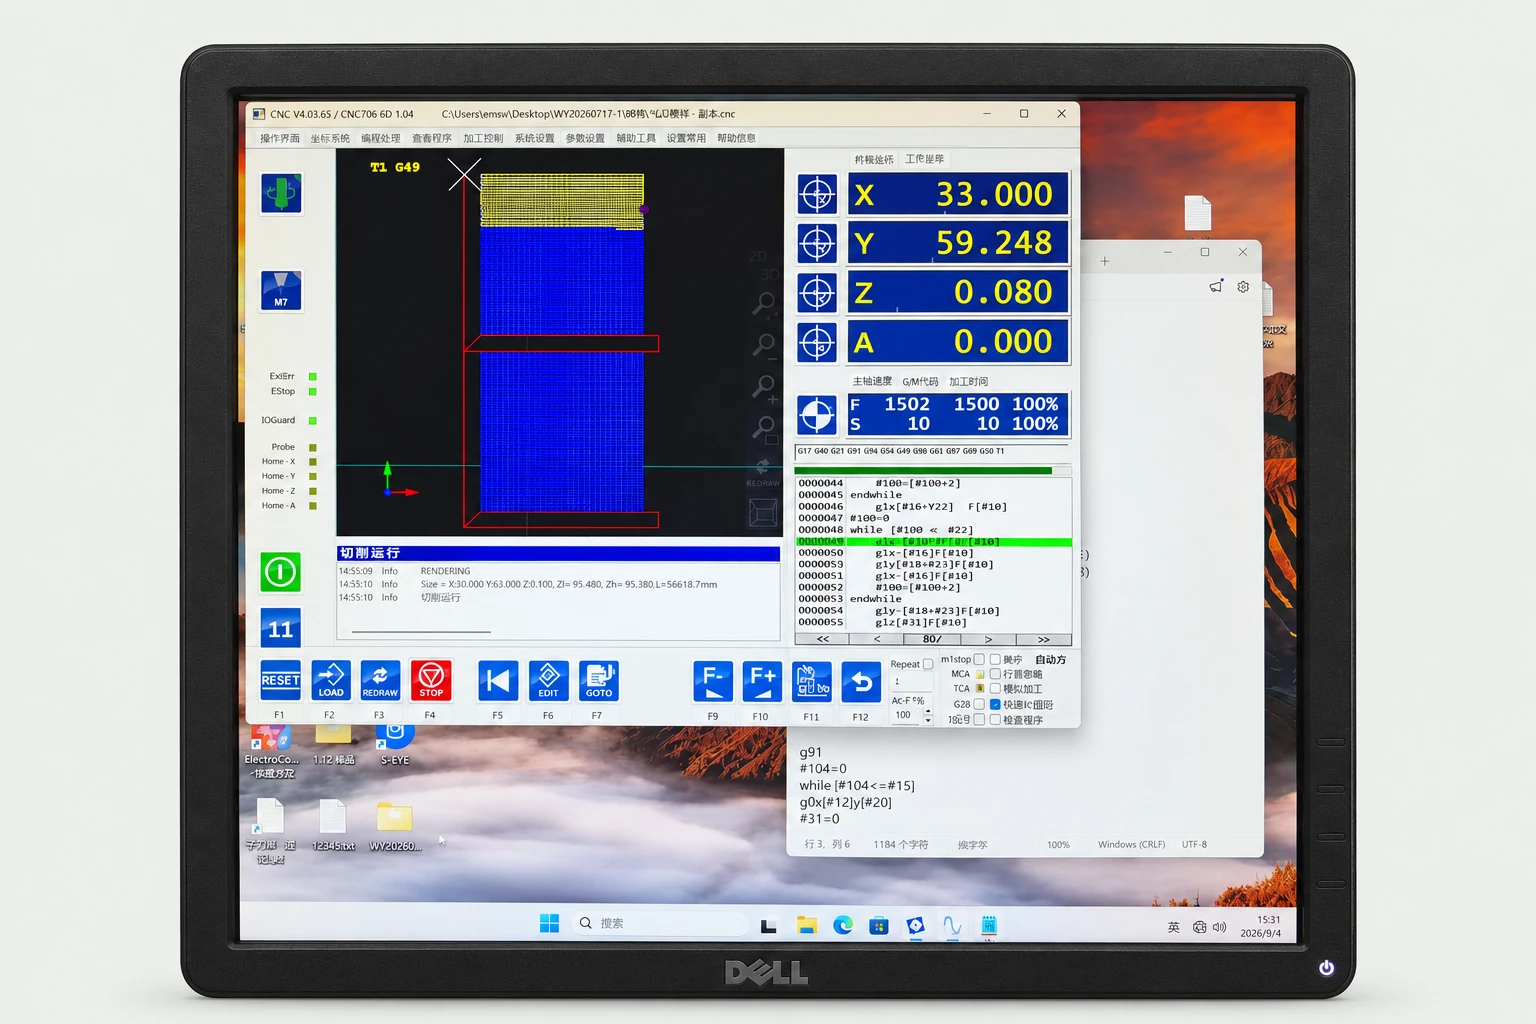
Les réglages thermiques et de procédé restent visibles pendant l’exécution des mouvements. Suivez la trajectoire, les positions X/Y/Z/A et l’avance lors de l’exécution du code G ligne par ligne. La plateforme utilise EdingCNC et le logiciel CNC4.03.
Des fichiers de conception aux trajectoires exécutables
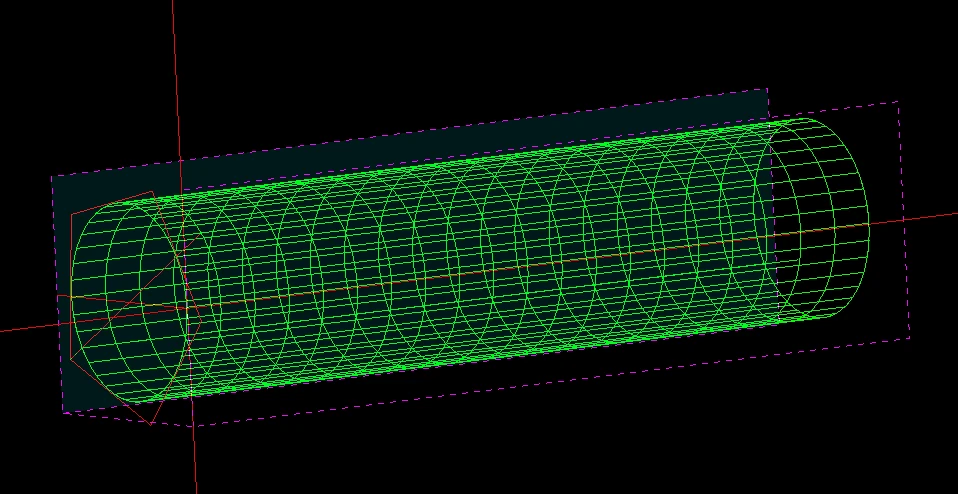
Importez des géométries CAD 2D et 2,5D ou des modèles STL 3D. Convertissez photos, scans, esquisses et dessins numériques en trajectoires. Générez des grilles paramétriques sans modèle CAD, puis modifiez trajectoires, vitesses et paramètres. Définissez les vitesses par géométrie, zone ou segment avant de générer le code G.
Les modèles de grille et de tube génèrent les géométries à partir des paramètres de structure et de procédé. Simulez et affinez la trajectoire avant l’impression. Les balayages de paramètres exécutent plusieurs réglages et géométries. Une zone de préparation stabilise le débit avant le parcours cible, avec une préparation distincte possible à chaque transition de géométrie empilée.
01Choisir grille ou tube
02Définir structure et procédé
03Simuler et affiner
04Exporter le code G et imprimer
05
Échafaudages et échantillons
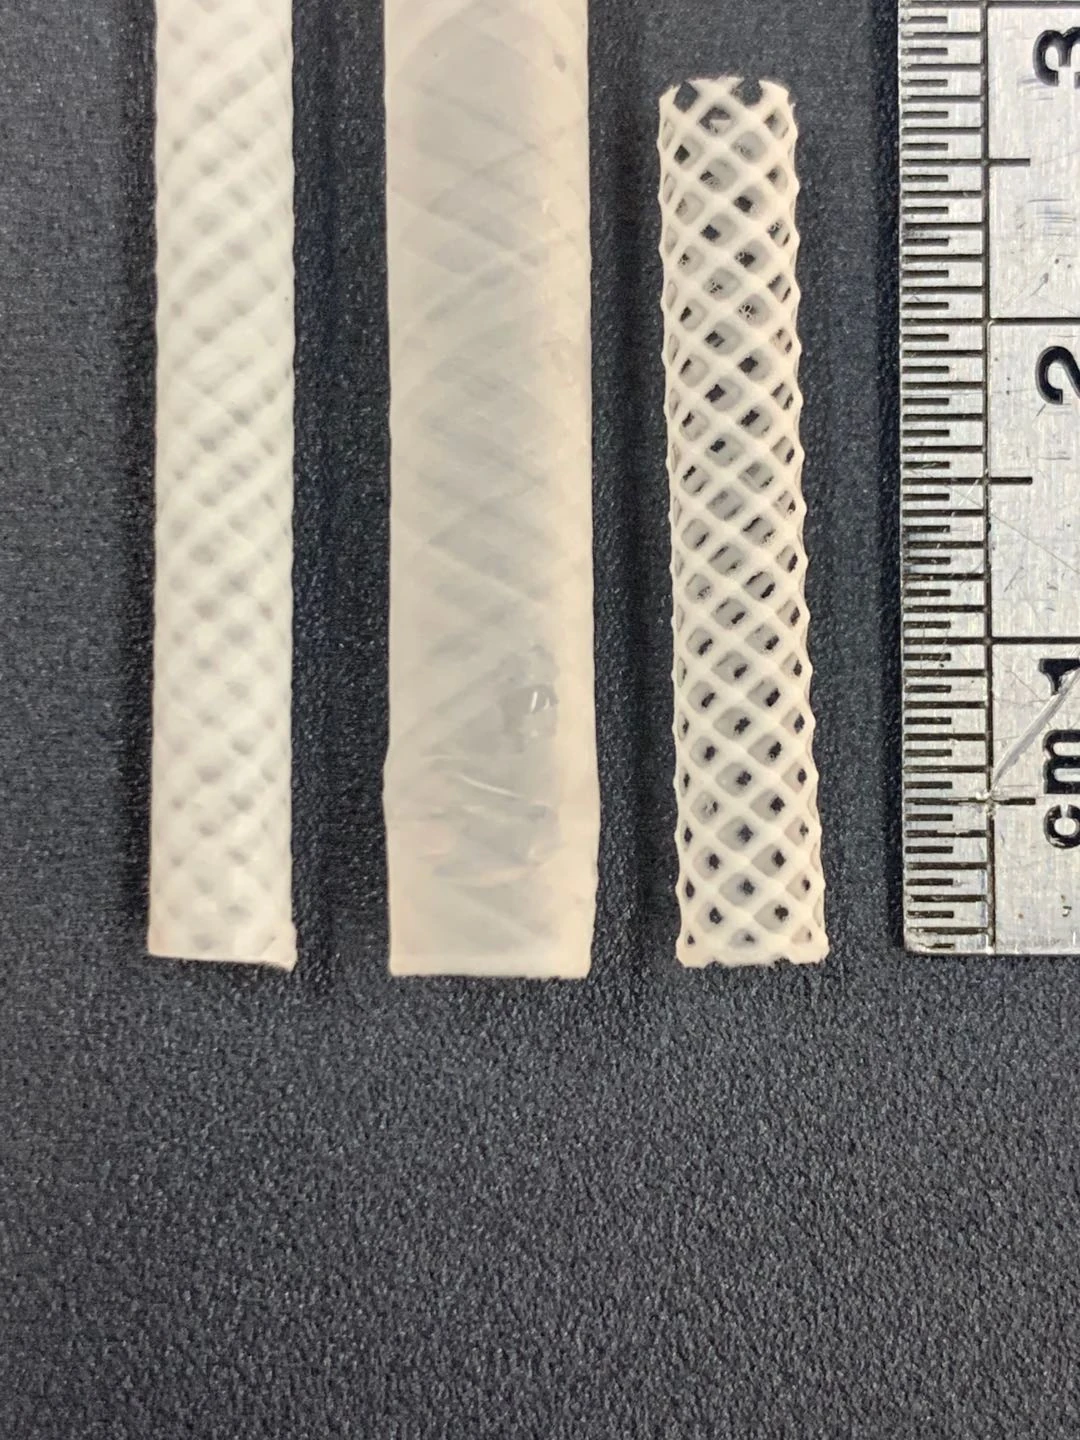
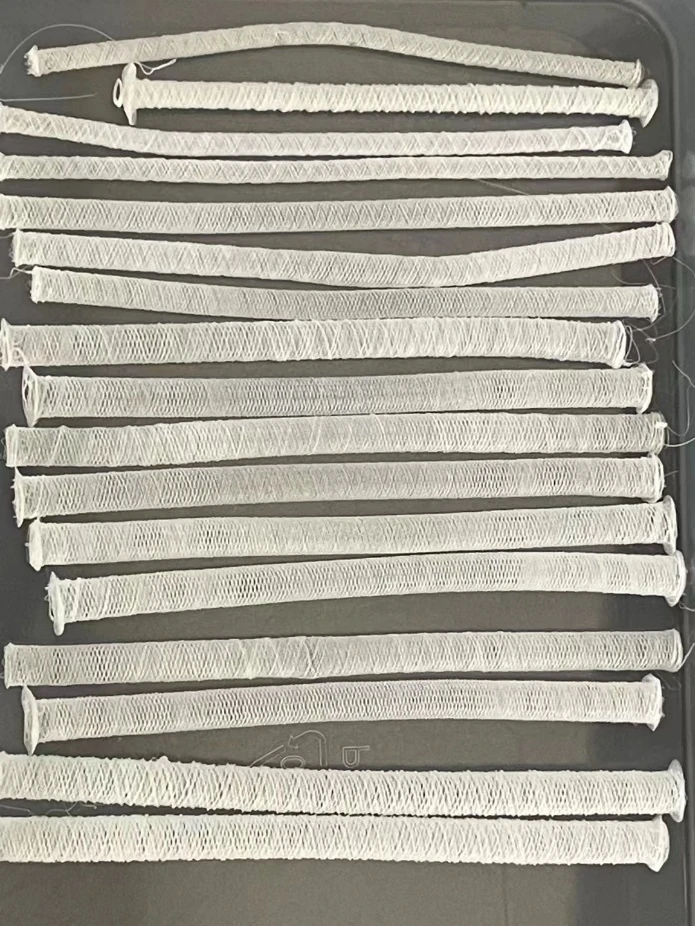
Réalisation d’échafaudages tubulaires
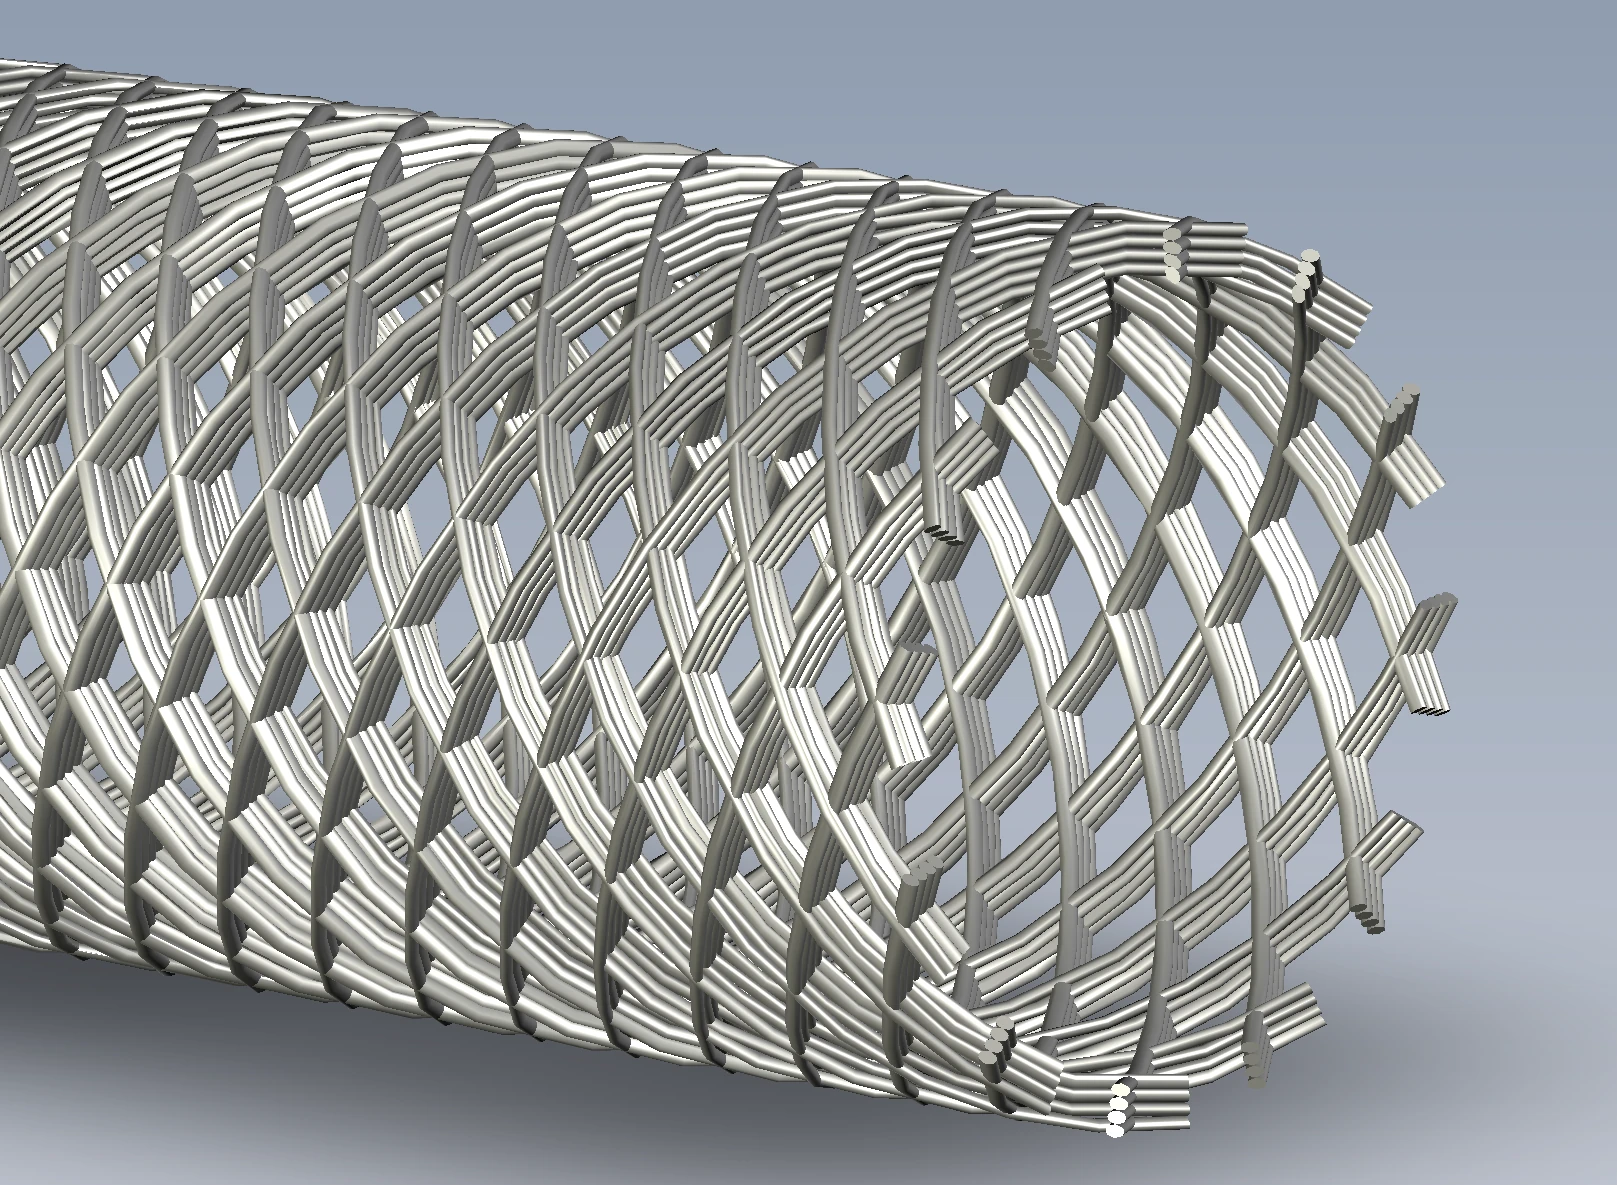
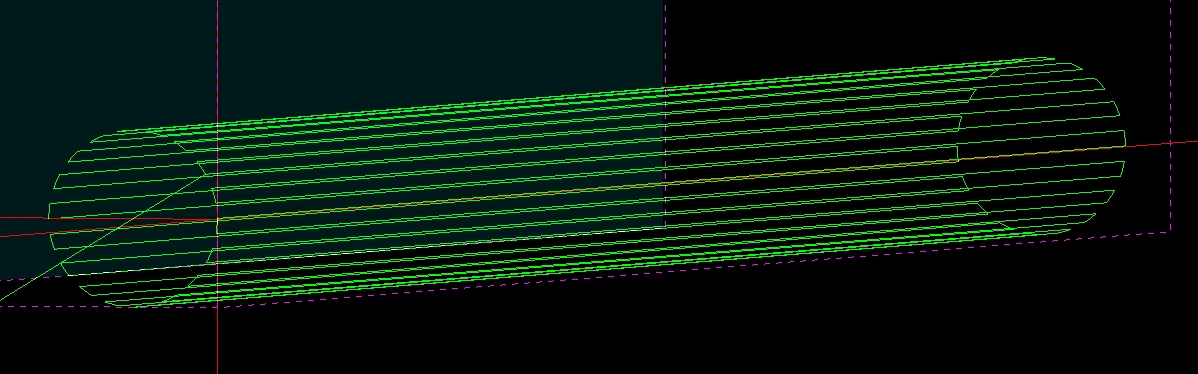
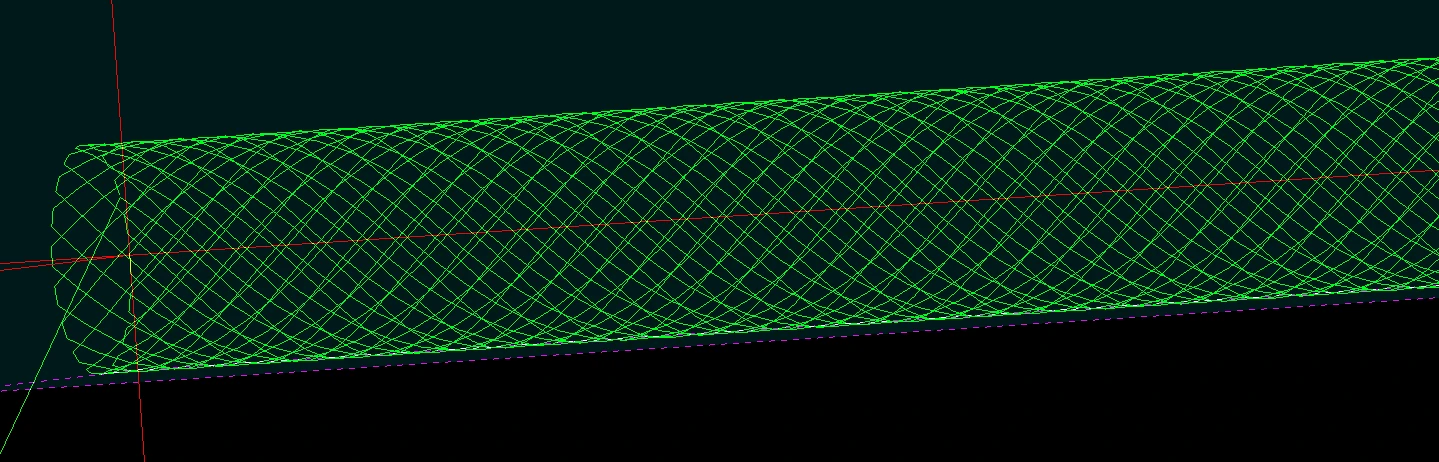
Les modèles paramétriques génèrent des trajectoires axiales ou croisées sans dessin manuel de chaque ligne. Rotation, angle des fibres, espacement et nombre de couches définissent la géométrie et influencent porosité, compliance et réponse mécanique.
L’adéquation à l’application et les performances dépendent du matériau, de la géométrie, de l’environnement, du post-traitement et de la validation.
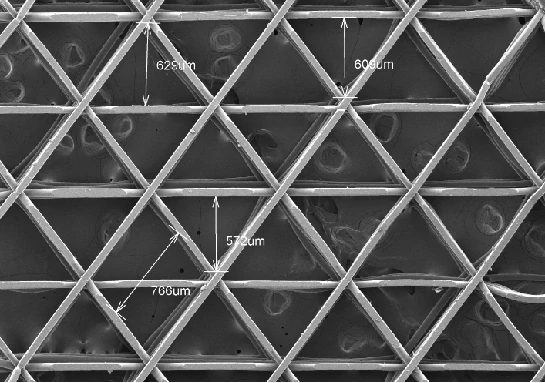
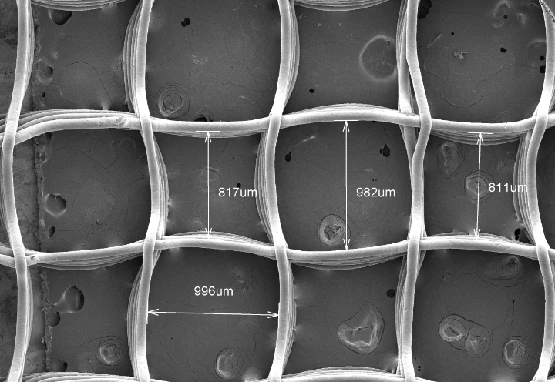
Empilement et microstructures de croisement
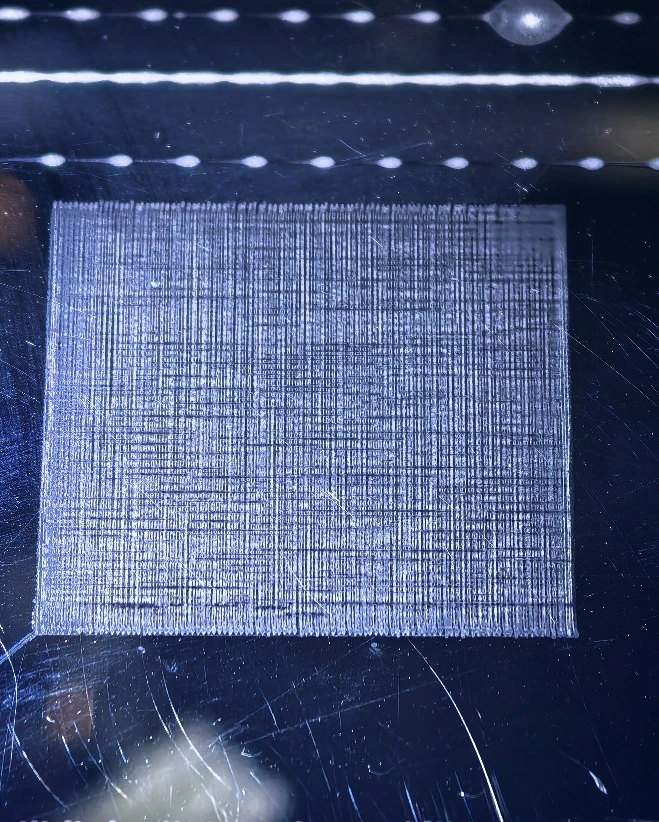
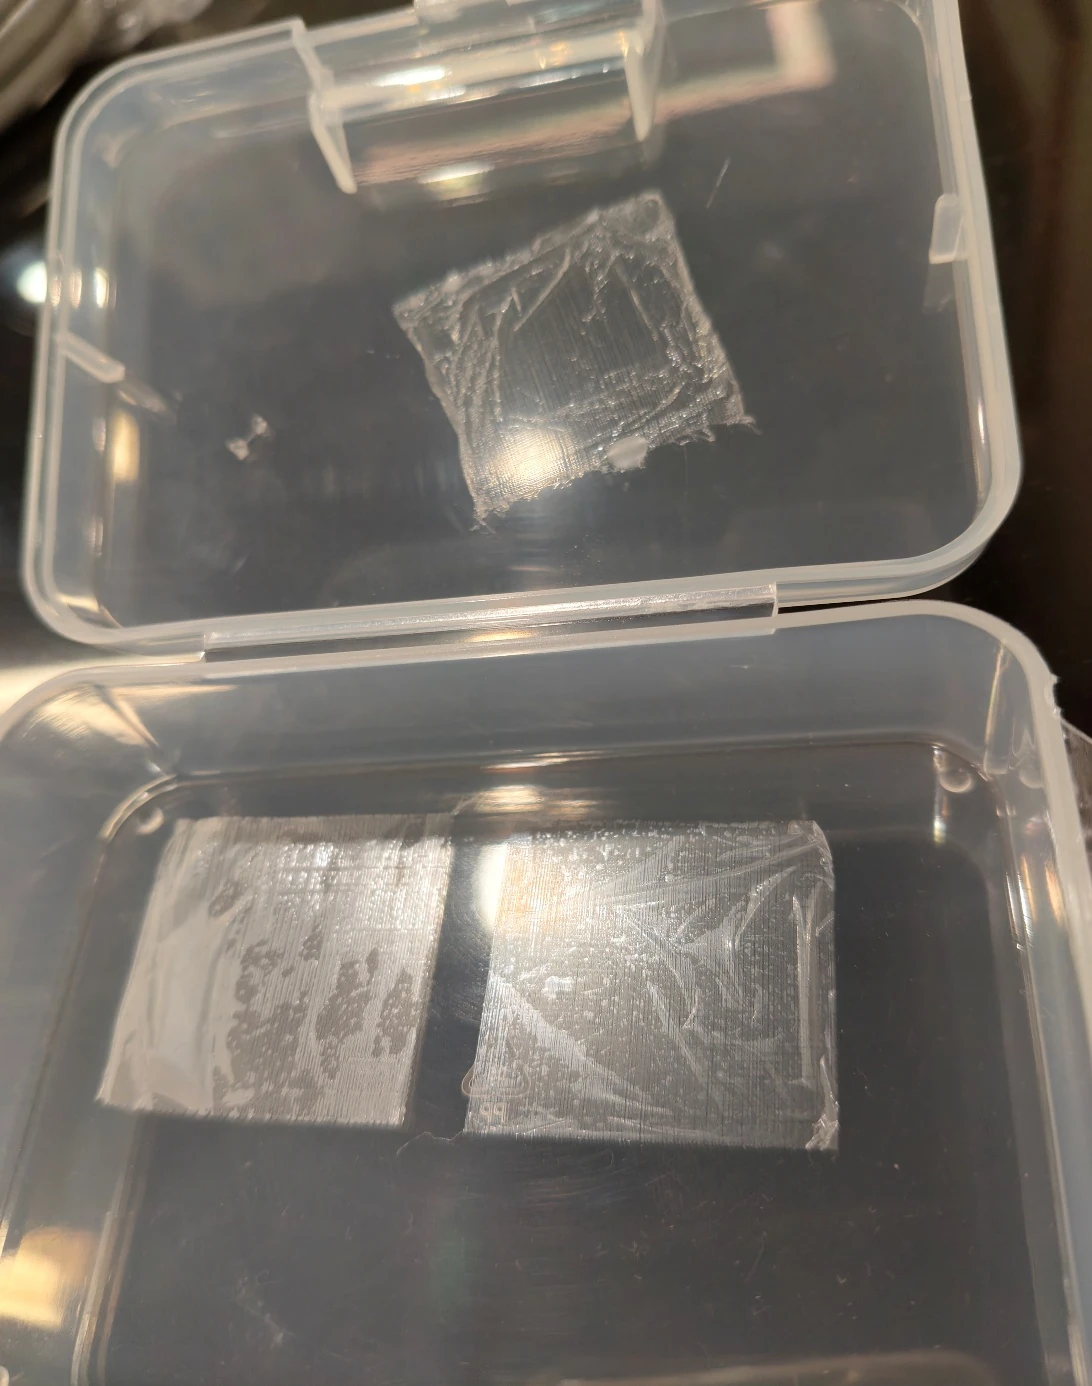
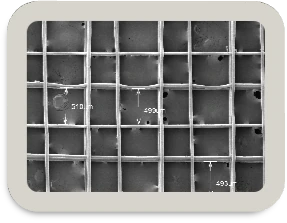
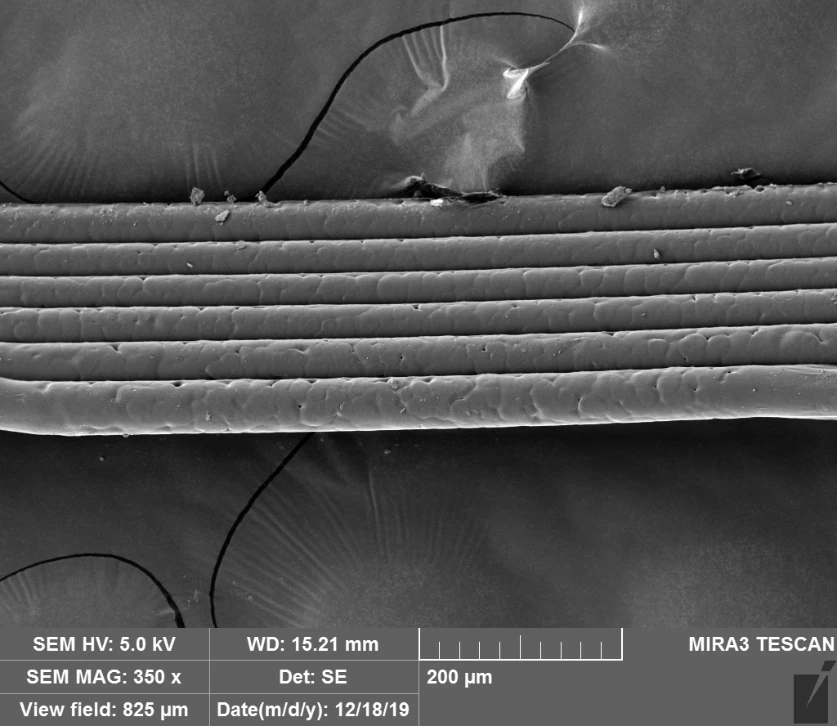
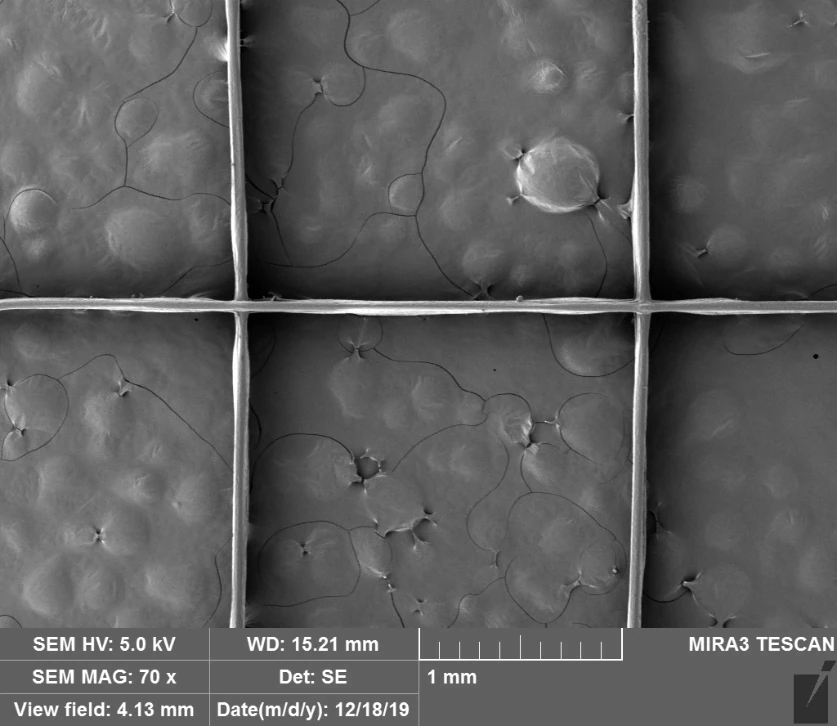
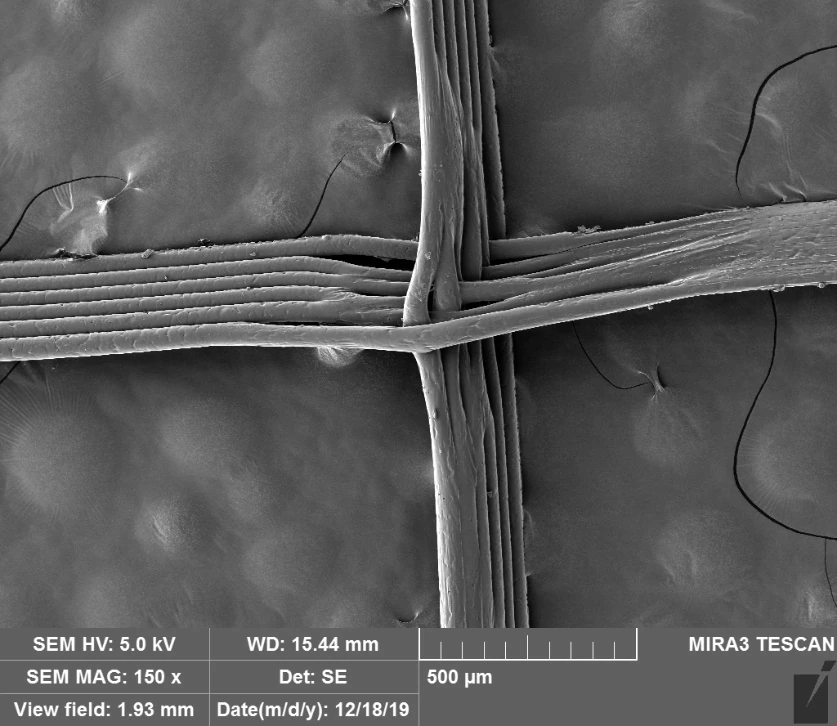
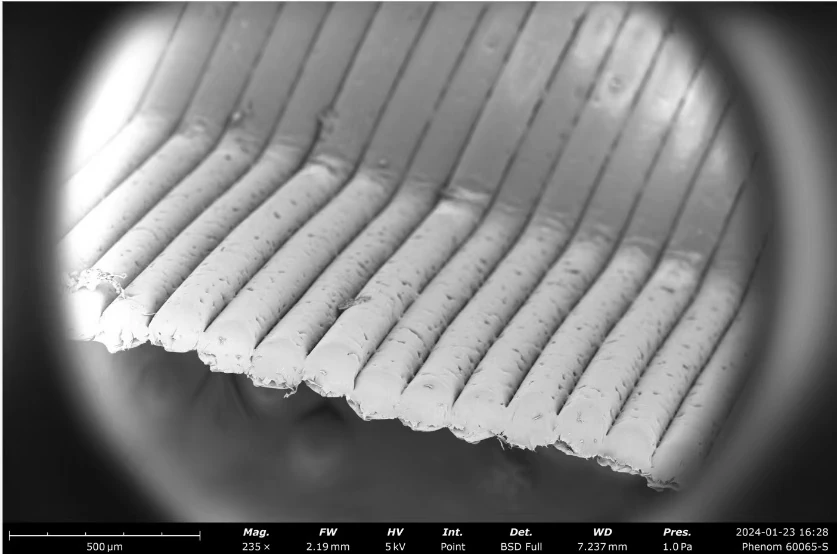
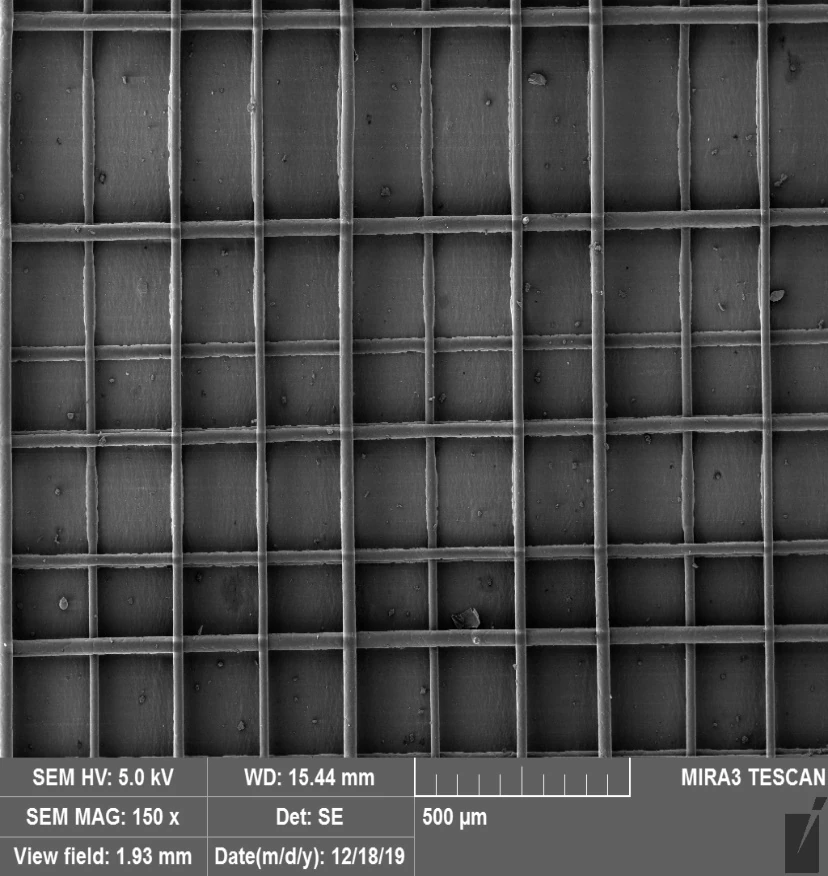
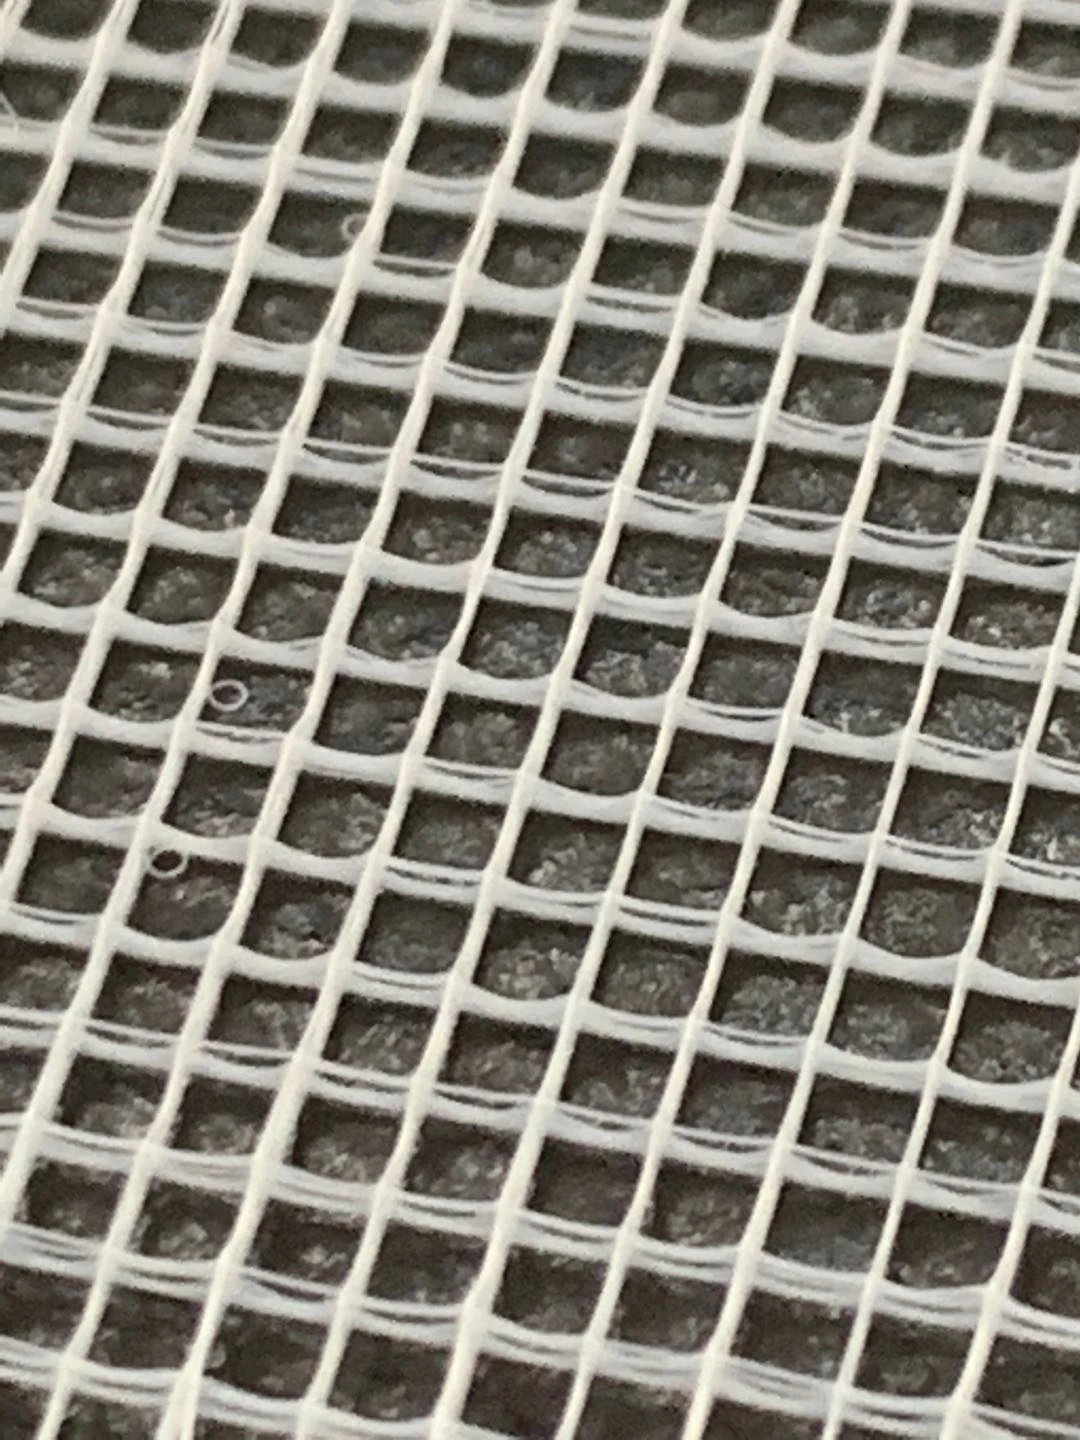
Examinez les nœuds de croisement, la fusion des fibres et les décalages entre couches pour affiner la fenêtre de procédé. Chaque micrographie possède sa propre échelle.
Les spécifications finales suivent la configuration confirmée. Avant de choisir les modules, examinez historique thermique, échelle de fibre, géométrie, méthode de collecte, environnement, post-traitement et validation.
Ces fonctions complètent l’évaluation des risques du laboratoire, la vérification de compatibilité et les procédures d’utilisation conformes.
Configuration selon le matériau et la structure visée
Plateforme de recherche de base
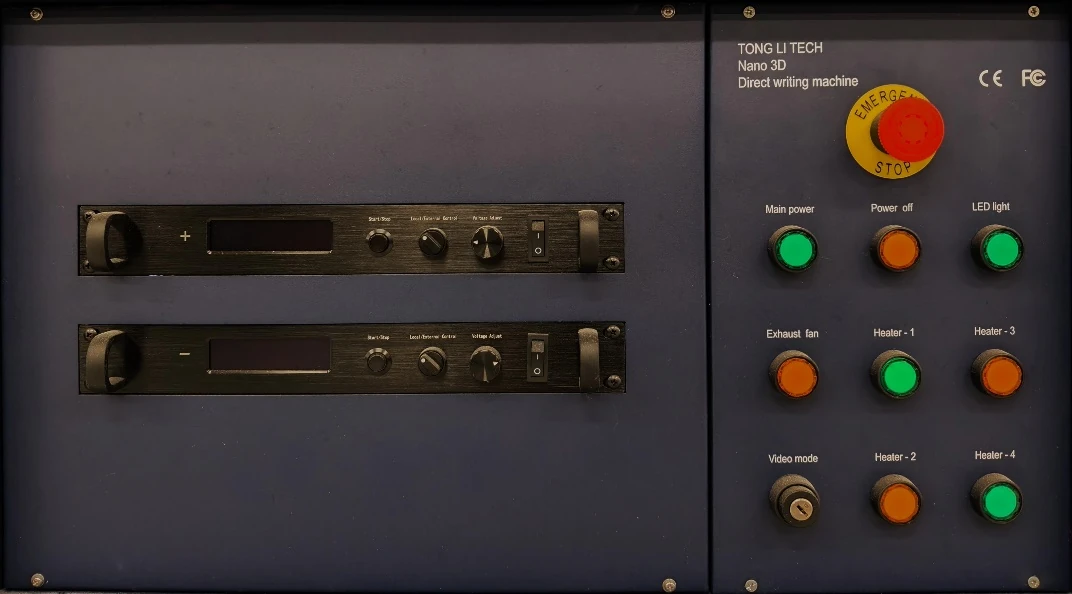
Trois procédés de fibres, plateforme de déplacement de précision, tête standard et collecteur plan, logiciel de commande et fonctions de sécurité.
Options selon le matériau
Têtes pour fusion à basse, moyenne ou haute température, alimentation par gaz inerte, tête hydrogel et polymérisation UV.
Options selon la géométrie
Collecteurs rotatifs, chauffants ou refroidis ; balayage et suivi de surfaces courbes ; têtes coaxiales, côte à côte ou triaxiales ; tête rotative de torsion.
 Agrandir l’image ↗